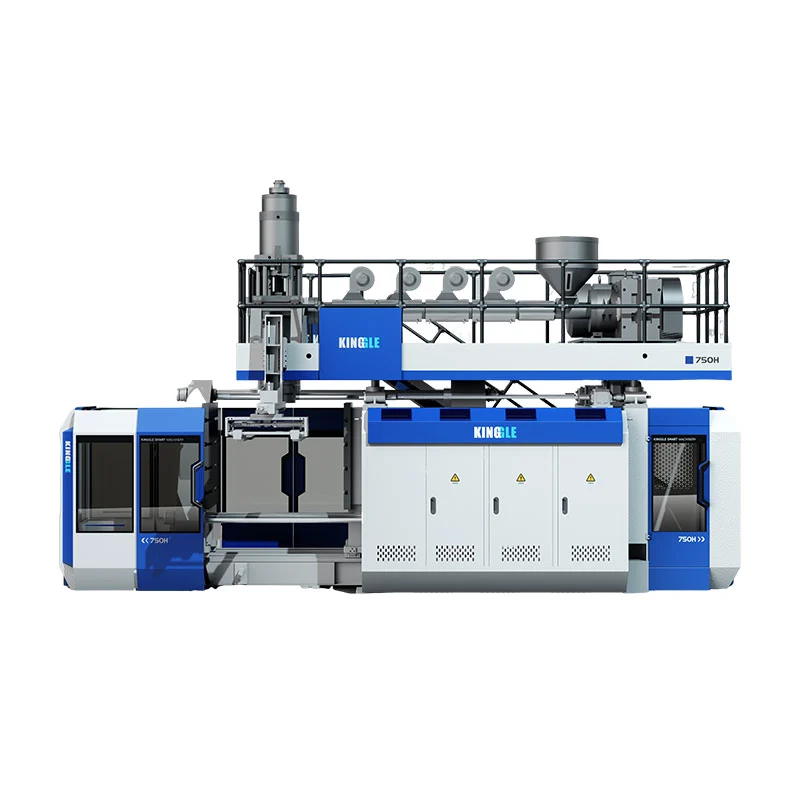
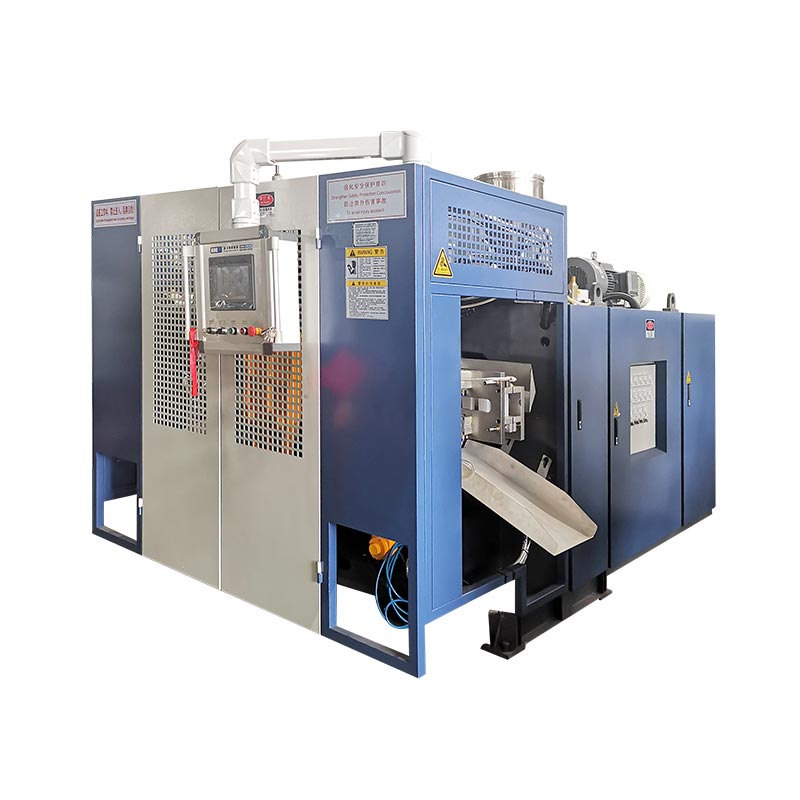
Hai đầu, hai parison và hai khoang thường thuộc cùng một khái niệm sản xuất nhưng chúng không phải là những thuật ngữ có thể thay thế cho nhau. Bố cục chính xác bắt đầu từ chai, khoảng cách đầu ra, không gian khuôn và tổng nhu cầu nấu chảy chứ không phải số lượng đầu mục tiêu.

Người mua yêu cầu “máy thổi chai bốn khoang” có thể nhận được một đầu khuôn bốn lỗ thoát, một khuôn bốn khoang và một hoặc hai trạm khuôn. Một người mua khác yêu cầu “máy đúc thổi hai đầu” có thể chỉ đề cập đến hai parison. Trừ khi báo giá liệt kê từng phần tử, hai bên có thể thảo luận về cùng một con số trong khi tưởng tượng ra các thiết bị khác nhau.
Hướng dẫn này tách riêng các thuật ngữ đó, sử dụng thông số kỹ thuật Kinggle 2L, 5L và 15L hiện tại để hiển thị các giới hạn kích thước đằng sau việc lựa chọn đầu và cung cấp phương pháp cân bằng khối lượng để so sánh các khái niệm một, hai, ba và bốn đầu mà không phát minh ra sản lượng sản xuất.
Đầu tiên, đặt tên cho bốn số đếm khác nhau
từcái đầuis used loosely in the market. Một đầu khuôn ép đùn thổi phân phối tan chảy và tạo thành parison hình ống. A multi-parison die head has several outlets. Sau đó, khuôn sẽ đóng lại xung quanh các ô đó và mỗi khoang khuôn tạo thành một bộ phận. Trạm là vị trí khuôn và kẹp hoàn chỉnh để tiếp nhận chúng. Lớp là lớp vật liệu được tạo ra bởi hệ thống ép đùn và đầu khuôn.
| Đếm | Ý nghĩa vật lý | Câu hỏi mẫu của người mua | Đừng cho rằng |
|---|---|---|---|
| Ổ cắm đầu chết | Các lỗ mở từ đó các parison xuất hiện tại một sự kiện đúc khuôn | Đề xuất là đơn, đôi, ba hay bốn đầu? | Số lượng cửa hàng đảm bảo cùng số lượng chai được chấp nhận |
| giáo xứ | Chiều dài tan chảy của ống được giữ lại bởi khuôn | Trọng lượng và thời gian sẽ được cân bằng như thế nào giữa các parison? | Các cửa hàng có khoảng cách đều nhau luôn mang lại giá trị bằng nhau |
| Khoang khuôn | Hình dạng bộ phận được hình thành trong một khuôn đóng | Khuôn có tạo ra một, hai hoặc bốn phần cho mỗi sự kiện không? | Số lượng khoang đó mô tả số lượng trạm khuôn |
| Trạm | Hoàn thiện các vị trí khuôn và kẹp mà máy sử dụng | Máy là trạm đơn hay trạm đôi? | Trạm thứ hai là đầu chết thứ hai |
| Lớp | Các lớp vật liệu xuyên suốt kết cấu tường | Chi tiết đó là đơn lớp hay đa lớp? | “Lớp kép” đó có nghĩa là đầu kép hoặc khoang kép |
Tài liệu về thiết bị độc lập cũng tạo ra sự khác biệt tương tự. cácBảng dữ liệu tàu con thoi ép đùn liên tục R&Bliệt kê các cấu hình kẹp một hoặc hai trạm riêng biệt với cấu hình đầu khuôn có nhiều ổ cắm. Sự phân tách đó rất hữu ích trong bất kỳ RFQ nào: chỉ định các trạm, cửa ra khuôn, khoang khuôn và các lớp trên các dây chuyền khác nhau.
Điều gì thay đổi khi đầu khuôn có được các lỗ thoát?
Máy đúc thổi nhiều đầu, nhiều khuôn hoặc nhiều parison tạo ra nhiều parison song song. Nếu khuôn và quy trình được thiết kế để thu giữ từng parison và tạo thành một chai, thì số lượng chi tiết cho mỗi lần đúc có thể tăng lên. Lợi nhuận có điều kiện. Mỗi ổ cắm cần không gian, dòng chảy nóng chảy, kiểm soát nhiệt độ và vị trí khoang tương ứng.
Sơ đồ này mang tính khái niệm, không phải là bản vẽ công cụ của Kinggle. Đường kính đầu ra thực tế, bước, kênh dòng chảy và cách bố trí khoang phụ thuộc vào chai và máy. Do đó, “hai đầu”, “ba đầu” và “bốn đầu” là những mô tả bắt đầu chứ không phải là thông số kỹ thuật đầy đủ.
Nhiều đầu hơn chia chiều rộng khuôn có sẵn
Một parison lớn có thể sử dụng nhiều chiều rộng khuôn có sẵn của máy. Khi một số cửa hàng chia sẻ không gian đó, chiều rộng chai, khoảng cách khoang, vị trí cổ, túi đèn flash và các kết nối làm mát phải khớp với nhau. Khuôn cũng cần đủ thép giữa các khoang và đủ chỗ để cắt tỉa và loại bỏ các bộ phận.
Nhiều đầu hơn sẽ tăng tổng số lượng tan chảy cần thiết cho mỗi sự kiện
Nếu một parison tổng nặng 0,10 kg thì bốn parison tương đương yêu cầu 0,40 kg cho mỗi lần đúc trước khi xem xét bất kỳ sự khác biệt nào về trọng lượng thực tế của chúng. Ví dụ chỉ giải thích số học; nó không phải là đặc điểm kỹ thuật của chai Kinggle. Việc rút ngắn khoảng thời gian giữa các sự kiện sẽ làm tăng thêm nhu cầu tan chảy hàng giờ.
Nhiều đầu hơn tạo ra nhiều vị trí để kiểm soát hơn
Bốn chai có thể nhìn thấy được sau khi mở khuôn không chứng tỏ được bốn quy trình tương đương. Một ổ cắm có thể chạy ấm hơn, một ổ cắm có thể bị chùng xuống khác nhau, một khoang có thể nguội chậm hơn hoặc một vị trí cắt tỉa có thể để lại thêm đèn flash. Do đó, đầu ra nhiều khoang phải được tính và kiểm tra theo vị trí—không chỉ dưới dạng tổng cộng.
So sánh ban đầu: giới hạn đầu Kinggle được công bố theo nền tảng máy
Các trang đúc thổi đùn liên tục hiện tại của Kinggle mô tả các cấu hình hai, ba và bốn đầu khuôn tùy chọn trên một số kiểu máy. Các bảng thông số kỹ thuật công bố kích thước chính xác cho tài liệu tham khảo một đầu và hai đầu. Họ không xuất bản quảng cáo chiêu hàng ba hoặc bốn đầu cho các trang này, vì vậy những bố cục đó yêu cầu kỹ thuật dự án hơn là ngoại suy.
| mô hình Kinggle | Ga tàu | Công suất sản phẩm tối đa | Kích thước khuôn tối đa (W×H) | Công suất nóng chảy của HDPE | Đường kính chốt chết tối đa một đầu | Khoảng cách trung tâm hai đầu được công bố | Đường kính chốt chết tối đa hai đầu |
|---|---|---|---|---|---|---|---|
| KGB2L | Đơn | 2 lít | 360 × 380mm | 30 kg/giờ | 90mm | 130mm | 60 mm |
| KGB2D | Gấp đôi | 2 lít | 360 × 380mm | 55 kg/giờ | 90mm | 130mm | 60 mm |
| KGB5L | Đơn | 5 lít | 410 × 450mm | 55 kg/giờ | 150mm | 150–180 mm | 80mm |
| KGB5D | Gấp đôi | 5 lít | 410 × 450mm | 80 kg/giờ | 150mm | 150–180 mm | 80mm |
| KGB15L | Đơn | 15 lít | 580×500mm | 100 kg/giờ | 220mm | 240–280 mm | 150mm |
| KGB15D | Gấp đôi | 15 lít | 580×550mm | 120 kg/giờ | 220mm | 240–280 mm | 150mm |
Các trang 2L của Kinggle cũng mô tả các ứng dụng từ 50 ml đến 2 L. Phạm vi đó xác định dòng sản phẩm; điều đó không có nghĩa là mọi thùng chứa trong phạm vi đều phù hợp với mọi số lượng đầu người. Một chai rộng 2L có thể cần một ổ cắm duy nhất trong khi một số chai hẹp có thể phù hợp với khái niệm nhiều ngăn. Chỉ âm lượng tối đa không thể quyết định bố cục.


Dữ liệu Kinggle tiết lộ điều gì về việc lựa chọn đầu người
1. Số lượng trạm và hình dạng đầu là những lựa chọn độc lập
Trong cặp 2L, cả hai mẫu trạm đơn và trạm đôi đều có cùng giới hạn đầu đơn 90 mm, khoảng cách trung tâm hai đầu 130 mm và giới hạn chốt chết hai đầu 60 mm. Các cặp 5L và 15L tuân theo cùng một mẫu trong nền tảng tương ứng của chúng. Trạm thứ hai thay đổi cách luân phiên của các khuôn; nó không tự động thay đổi số lượng đầu ra hoặc bước đầu ra.
2. Bố trí hai đầu có ít đường kính hơn cho mỗi ổ cắm
Mọi nền tảng đều đưa ra đường kính chốt khuôn tối đa nhỏ hơn cho tham chiếu hai đầu so với tham chiếu một đầu: 60 so với 90 mm ở 2L, 80 so với 150 mm ở 5L và 150 so với 220 mm ở 15L. Điều này không dự đoán đường kính chai thành phẩm, nhưng nó cho thấy tại sao “thêm một đầu khác” không chỉ đơn thuần là cài đặt đầu ra. Hình dạng khuôn, parison và chai thay đổi cùng nhau.
3. Các nền tảng lớn hơn xuất bản các tham chiếu khuôn và khoảng cách đầu ra rộng hơn
Tham chiếu khuôn tối đa tăng từ 360 × 380 mm trên cặp 2L lên 410 × 450 mm trên cặp 5L và rộng tới 580 mm trên cặp 15L. Khoảng cách trung tâm hai đầu được công bố tăng từ 130 mm lên 150–180 mm và sau đó là 240–280 mm. Những số liệu này kết nối việc lựa chọn bệ với khoảng cách giữa các chai chứ không chỉ theo lít danh nghĩa.
4. Các mô hình trạm đôi được ghép nối công bố công suất nóng chảy cao hơn
Các ví dụ trạm đôi công bố công suất nấu chảy HDPE cao hơn so với các đối tác trạm đơn của họ: 55 so với 30 kg/h ở 2L, 80 so với 55 kg/h ở 5L và 120 so với 100 kg/h ở 15L. Sự khác biệt không có tỷ lệ duy nhất và không chứng minh được hệ số nhân đầu ra. Chúng cho thấy tại sao hệ thống ép đùn lại được tính toán giống như các trạm và đầu máy.
5. Tuyên bố ba và bốn đầu cần có bản vẽ dành riêng cho sản phẩm
Mô tả sản phẩm cho phép cấu hình nhiều đầu khuôn 2/3/4 linh hoạt, nhưng bảng của chúng không nêu khoảng cách trung tâm ba hoặc bốn đầu chung. Việc phát minh ra các kích thước đó từ hàng hai đầu sẽ bỏ qua chiều rộng chai, thép khuôn, cao độ, vị trí cổ và khả năng tiếp cận dịch vụ. Tài liệu chính xác tiếp theo là bố cục đầu và khuôn được đề xuất dựa trên bản vẽ bộ phận của người mua.
Chọn số lượng đầu từ chai—không phải từ hệ số nhân mong muốn
Báo giá của nhà máy trở nên đáng tin cậy hơn khi người mua cung cấp cho nhà cung cấp bản định nghĩa sản phẩm hoàn chỉnh. Bắt đầu với SKU rộng nhất và nặng nhất dành cho dòng công cụ được đề xuất. Sau đó, kiểm tra xem các sản phẩm nhỏ hơn có thể dùng chung một máy mà không gây ra sự thỏa hiệp không thực tế hay không.
Chiều rộng chai và khoảng cách trung tâm
Khoảng cách trung tâm được đo giữa các đường trung tâm đầu ra liền kề. Nó phải phù hợp với sự sắp xếp khoang đủ chặt chẽ để mỗi parison đi vào đúng vị trí khuôn. Chiều rộng thân chai chỉ là một phần của yêu cầu. Phần hoàn thiện cổ, tay cầm, túi flash, khu vực kẹp và thành khuôn giữa các hốc cũng tiêu tốn không gian.
Trọng lượng một phần và tổng khối lượng parison
Trọng lượng chai thành phẩm không phải là khối lượng mà máy đùn phải cung cấp cho mỗi sự kiện. Tổng giá trị bao gồm vật liệu được giữ lại cho chai cùng với phần chớp trên và dưới và bất kỳ vật liệu nào được cắt tỉa khác. Nhân tổng khối lượng của một vị trí với tất cả các vị trí đang hoạt động, sau đó so sánh tổng khối lượng với hệ thống ép đùn ở tốc độ sự kiện đã lên kế hoạch.
Làm mát và loại bỏ
Nhiều khoang hơn có thể tạo ra nhiều nhiệt hơn để loại bỏ trong mỗi lần đóng khuôn. Đường dẫn nước không bằng nhau có thể khiến một khoang ở vị trí chậm. Sau khi khuôn mở ra, tế bào phải tách, cắt, kiểm tra và truyền tải mọi bộ phận mà không bị va chạm hoặc tích tụ quá mức. Một máy đúc có thể hoàn thành chuyển động của nó trong khi thiết bị ở hạ nguồn đã là nút thắt cổ chai trong sản xuất.
Chiến lược mã hàng
Khuôn có khoang chứa cao có thể phù hợp với dòng chai hẹp, ổn định. Nó có thể kém hấp dẫn hơn khi đơn hàng ngắn, thiết kế thay đổi thường xuyên hoặc một lượng lớn SKU không thể sử dụng cùng một mức độ chào hàng. So sánh nhu cầu linh kiện hàng năm và thời gian chuyển đổi theo SKU. Không đặt kích thước mỗi khuôn xung quanh một cao điểm theo mùa trừ khi phần còn lại của nhà máy có thể sử dụng công suất đó.
Tính toán đầu ra thực tế với các sự kiện, bộ phận và cân bằng khối lượng
Chu kỳ khô và số lượng chai trong danh mục không đủ để dự báo số chai có thể bán được. Sử dụng hai phép tính kết nối: một cho các bộ phận được chấp nhận và một cho tổng nhu cầu tan chảy.
Các bộ phận tốt mỗi giờ = số lần đúc ổn định mỗi giờ × số bộ phận được hình thành trên mỗi sự kiện × tỷ lệ được chấp nhận
Tổng nhu cầu tan chảy (kg/h) = số lần đúc ổn định mỗi giờ × tổng khối lượng tổng cộng trên mỗi lần (kg)
Phần được chấp nhận phải xuất phát từ định nghĩa về chất lượng của người mua và sự thử nghiệm đã được thống nhất hoặc giả định về kế hoạch trung thực. Tổng khối lượng parison là tổng của tất cả các parison được sử dụng trong một sự kiện. Nếu bốn đầu ra không có khối lượng giống nhau thì ghi lại bốn vị trí riêng biệt trước khi thêm chúng vào.
Một ví dụ giả định minh bạch
Giả sử cách bố trí bốn cửa hàng được đề xuất sẽ tạo thành bốn chai cho mỗi sự kiện. Trong quá trình thử nghiệm ổn định—không phải chu trình khô—tế bào hoàn thành 300 lần đúc khuôn mỗi giờ. Nếu tỷ lệ được chấp nhận theo thỏa thuận là 0,97 thì sản lượng tốt được tính là 300 × 4 × 0,97 = 1.164 chai mỗi giờ. Nếu tổng khối lượng parison cho mỗi sự kiện là 0,44 kg thì tổng nhu cầu tan chảy là 300 × 0,44 = 132 kg/h.
Những con số đó chỉ là ví dụ giảng dạy và không phải là kết quả của mô hình Kinggle. Họ chứng minh lý do tại sao máy bốn đầu không tự động phù hợp: máy đùn được đề xuất sẽ cần công suất được xác minh đối với vật liệu và điều kiện, trong khi làm mát và tất cả các bước tiếp theo sẽ cần duy trì tốc độ và chất lượng sự kiện. Thay thế dữ liệu dự án đã đo trước khi đưa ra quyết định mua hàng.
Kinggle'shướng dẫn sử dụng máy đúc thổi liên tụcgiải thích cách kết hợp số lượng trạm, khoang đầu khuôn và thời gian chu kỳ. Để lập kế hoạch cho nhà máy, hãy xác minh các điều kiện về điện, khí nén và làm mát bằnghướng dẫn sử dụng máy đúc thổi.
Vận hành thử tại nhà máy: xác định vị trí cho mọi đầu ra và khoang
Đường trung bình kết hợp có thể che giấu một vị thế yếu. Nếu ba chai vượt qua cuộc kiểm tra trọng lượng và một chai nhẹ thì mức trung bình của chúng có thể trông chấp nhận được ngay cả khi một khoang không ổn định. Trong quá trình nghiệm thu và khởi động tại nhà máy, hãy dán nhãn cho từng vị trí đầu ra khuôn và khoang khuôn, đồng thời duy trì nhận dạng đó thông qua việc cắt tỉa và kiểm tra.
Thiết lập đường cơ sở theo từng vị trí
- Xác định máy, đầu khuôn, khuôn, lô nhựa, công thức và điều kiện sử dụng.
- Thu thập các bộ phận theo thứ tự từ mọi vị trí đầu ra/khoang.
- Ghi lại tổng khối lượng của parison khi phương pháp thử nghiệm an toàn đã thỏa thuận cho phép.
- Đo trọng lượng thành phẩm và các vị trí tường quan trọng giống nhau cho từng vị trí.
- Kiểm tra độ chụm, độ hoàn thiện cổ, độ chớp, kích thước, hình thức bên ngoài và hiệu suất rò rỉ.
- Ghi lại khoảng thời gian sự kiện, loại bỏ, cảnh báo, can thiệp thủ công và dừng xuôi dòng.
- Lặp lại sau khi các điều kiện ổn định được khôi phục sau bất kỳ điều chỉnh nào được phê duyệt.
Thay đổi một yếu tố được kiểm soát tại một thời điểm
Nếu một giá trị khác nhau, trước tiên hãy quyết định xem mẫu có tuân theo đầu ra khuôn, khoang, mạch làm mát hay vị trí xuôi dòng hay không. Bản ghi phối hợp hữu ích hơn việc điều chỉnh nhiều giá trị HMI cùng một lúc. Kinggle'sHướng dẫn cài đặt và cảnh báo HMIkhuyến nghị ghi lại bằng chứng trước khi thay đổi công thức nấu ăn.
Kiểm tra sự phân bố của tường, không chỉ tổng trọng lượng
Hai chai có thể nặng như nhau nhưng vẫn phân phối nguyên liệu khác nhau. So sánh các vị trí vai, thân, tay cầm, đế và chốt đã xác định có liên quan đến bộ phận. Nếu dự án sử dụng điều khiển tường được lập trình,hướng dẫn lập trình parisoncung cấp một phương pháp có cấu trúc để kết nối các điểm chương trình với các vùng được đo.
Biến bản dùng thử được chấp nhận thành tài liệu tham khảo bảo trì
Lưu giữ dữ liệu vị trí đã được phê duyệt, điều kiện nhiệt độ, trạng thái làm sạch, điều kiện nước và nhận dạng dụng cụ. Khi một vị trí bị lệch sau đó, bộ phận bảo trì có thể so sánh nó với vị trí ban đầu. cácdanh sách kiểm tra bảo trì phòng ngừacó thể đưa những quan sát đó vào các cuộc kiểm tra định kỳ.
Các kết hợp phổ biến—và những gì mỗi mô tả vẫn còn bỏ ngỏ
| Mô tả ngắn | Nó có thể có nghĩa là gì | Những gì RFQ vẫn phải xác nhận |
|---|---|---|
| Máy hai đầu, hai khoang | Hai parison cung cấp hai khoang khuôn cho mỗi lần đúc | Số lượng trạm, bước đầu ra, kích thước khuôn, trọng lượng bộ phận, công suất đùn và phạm vi hạ lưu |
| Máy thổi chai 4 đầu | Bốn khuôn đầu ra tạo thành bốn parison song song | Liệu khuôn có bốn khoang tương ứng hay không, bước chính xác và liệu tất cả SKU có phù hợp hay không |
| Máy hai trạm, hai đầu | Hai trạm khuôn luân phiên xung quanh một hệ thống khuôn hai đầu ra | Số lượng bộ khuôn, trình tự sự kiện, nhu cầu nấu chảy, phương pháp loại bỏ và điều kiện thử nghiệm được đảm bảo |
| Máy thổi khuôn bốn khoang | Một khuôn đóng có thể tạo thành bốn phần | Bố trí đầu ra khuôn, số lượng trạm, cân bằng khoang, làm mát và đầu ra được chấp nhận |
| Máy hai lớp, hai đầu | Một hệ thống nhiều lớp có thể cấp nguồn cho hai đầu ra | Số lượng máy đùn, cấu trúc vật liệu, tỷ lệ lớp, tuyến phế liệu, cửa ra, khoang và trạm |
“Máy làm chai nhựa”, “Máy thổi chai HDPE”, “máy ép đùn chai”, “máy đúc thổi đầu nhiều khuôn” và “máy đúc thổi đùn đa parison” đều có thể xuất hiện trong các tìm kiếm thiết bị liên quan. Thông số kỹ thuật hoàn chỉnh về mặt kỹ thuật vẫn có thể hiểu được ngay cả khi tên tiếp thị đó thay đổi.
Danh sách kiểm tra RFQ cho dự án đúc thổi nhiều đầu
Gửi cùng một sản phẩm và đầu vào của nhà máy cho từng nhà cung cấp. Yêu cầu mỗi báo giá trả lời theo cùng một thứ tự, với các tài liệu tham khảo danh mục được tách biệt với các bảo đảm của dự án.
| Nhóm RFQ | Thông tin cần cung cấp | Yêu cầu phản hồi của nhà cung cấp |
|---|---|---|
| Sản phẩm | Bản vẽ hoặc mẫu 2D/3D, công suất, kích thước tối đa, cổ, tay cầm, đường phân chia và hình học cắt | Nền tảng máy tương thích, định hướng, bố trí khoang và bất kỳ mối quan tâm thiết kế nào |
| Vật liệu | Dữ liệu nhà cung cấp, loại nhựa, màu sắc/phụ gia, kế hoạch xay lại hoặc PCR chính xác | Phạm vi vít/đùn được đề xuất, các giả định xử lý và yêu cầu vật liệu thử nghiệm |
| Khối lượng và chất lượng | Trọng lượng hoàn thiện, tổng ước tính/độ chớp nhoáng, tường tới hạn, kích thước và kiểm tra chức năng | Phương pháp thử, lấy mẫu theo vị trí và xác định chấp nhận |
| đầu ra | Yêu cầu số lượng linh kiện tốt mỗi giờ, khối lượng ca/năm, kết hợp SKU và tần suất chuyển đổi | Số sự kiện mỗi giờ, phần mỗi sự kiện, tỷ lệ được chấp nhận giả định và tính toán tổng lượng tan chảy |
| Dụng cụ | Khuôn hiện có hoặc khái niệm khoang ưa thích | Số lượng đầu ra, khoảng cách trung tâm, phạm vi chốt khuôn, kích thước khuôn, bước khoang, bộ khuôn và thiết kế làm mát |
| Máy móc | Mức độ tự động hóa ưa thích và các ràng buộc của nhà máy | Đếm trạm, kẹp, máy đùn, điều khiển, lấy ra và các tùy chọn đi kèm |
| Nhà máy | Tiêu chuẩn điện năng, điều kiện không khí/nước, giới hạn môi trường xung quanh, sàn, chiều cao và lộ trình nâng | Bảng tiện ích dự án, các yêu cầu bố trí chung, nền móng/tải tải và dịch vụ thông quan |
| Hạ lưu | Kế hoạch cắt tỉa, kiểm tra rò rỉ, vận chuyển, dán nhãn, đóng gói và xử lý phế liệu | Ranh giới công suất và giao diện cho từng giai đoạn được đưa vào và do người mua cung cấp |
Không chấp nhận một dòng đầu ra mà không có điều kiện kiểm tra của nó
Một tài liệu chấp nhận hữu ích bao gồm bản vẽ chai, loại vật liệu, trọng lượng thành phẩm và tổng trọng lượng, các lỗ thoát và khoang hoạt động, điều kiện làm mát khuôn, cửa sổ chạy ổn định, kiểm tra chất lượng, kế hoạch lấy mẫu và thiết bị tiếp theo đi kèm. It records accepted parts by position. Nếu không có những điều kiện đó, “pcs/h” có thể mô tả chuyển động của máy, các bộ phận được tạo hình trước khi kiểm tra hoặc các chai được đóng gói tốt—ba kết quả khác nhau.
Hỏi sơ đồ trước khi đóng băng đơn hàng
Bản vẽ cuối cùng phải thể hiện các đường tâm của khuôn ra so với các khoang khuôn, các ranh giới khuôn và trục lăn, chốt thổi, phương pháp cắt tỉa hoặc xả khí, đường lấy ra và khoảng hở dịch vụ. Đối với yêu cầu Kinggle ba hoặc bốn đầu, bản vẽ này là nơi xác nhận quảng cáo chiêu hàng dành riêng cho dự án; nó không nên được suy ra từ bảng hai đầu đã được công bố.
Câu hỏi thường gặp
Máy đúc thổi nhiều đầu là gì?
Máy đúc thổi nhiều đầu sử dụng sự sắp xếp đầu khuôn với một số đầu ra để tạo thành một số parison trong một lần đúc. Số lượng đầu ra, khoảng cách tâm và kích thước khuôn phải phù hợp với cách bố trí chai và khoang khuôn.
Máy hai đầu có giống máy hai khoang không?
Không. Đầu đôi mô tả hai cửa ra khuôn hoặc parisons; hai khoang mô tả hình dạng hai phần trong khuôn. Chúng thường được thiết kế dưới dạng bố cục hai phần phù hợp, nhưng báo giá nên chỉ rõ cả hai phần riêng biệt.
Máy đúc thổi bốn đầu có sản xuất được số chai nhiều hơn bốn lần không?
Không tự động. Nó có thể tạo thành nhiều bộ phận hơn cho mỗi lần đúc, nhưng sản lượng tốt thực tế phụ thuộc vào tỷ lệ sự kiện ổn định, tổng nhu cầu tan chảy, cân bằng đầu ra và khoang, làm mát, cắt tỉa, kiểm tra và chất lượng được chấp nhận.
Khoảng cách tâm đầu khuôn được chọn như thế nào?
Khoảng cách trung tâm được chọn từ khoảng cách khoang đúc và cách bố trí sản phẩm được đề xuất. Chiều rộng chai, vị trí cổ, túi flash, thép khuôn, làm mát, chốt thổi, không gian cắt và loại bỏ đều ảnh hưởng đến kích thước cuối cùng.
Một máy có thể chuyển đổi giữa sản xuất một đầu và nhiều đầu không?
Có thể có thể bố trí đầu khuôn hoặc dụng cụ khác trên nền tảng được thiết kế phù hợp, nhưng không nên giả định điều đó. Xác nhận sự phù hợp về mặt cơ học, phạm vi ép đùn, các biện pháp kiểm soát, công việc chuyển đổi, khả năng tương thích của khuôn và các yêu cầu vận hành thử với nhà cung cấp.
Điều gì giới hạn số lượng lỗ rỗng trong quá trình ép đùn thổi?
Các giới hạn bao gồm kích thước sản phẩm, không gian khuôn và trục lăn có sẵn, bước đầu ra, hình dạng khuôn và parison, yêu cầu kẹp, công suất đùn, cân bằng làm mát, loại bỏ bộ phận và công suất hạ lưu.
Tôi nên gửi dữ liệu gì để báo giá máy nhiều khoang?
Gửi bản vẽ bộ phận hoặc mẫu, loại vật liệu, trọng lượng hoàn thiện và tổng trọng lượng, các bức tường và thử nghiệm quan trọng, yêu cầu đầu ra tốt, kế hoạch SKU, tiện ích nhà máy, giới hạn bố trí và các yêu cầu tiếp theo.