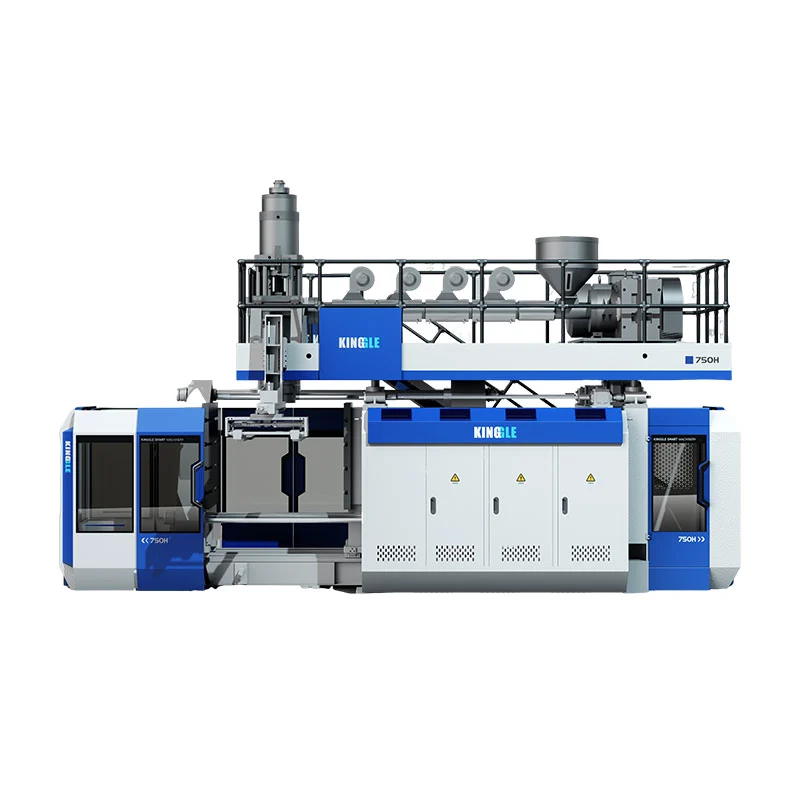
Trạm thứ hai thay đổi cách máy sử dụng thời gian ép đùn, làm mát và xử lý khuôn. Nó không tự động tăng gấp đôi sản lượng có thể bán được, giảm năng lượng trên mỗi chai hoặc tạo ra sản phẩm lớn hơn. Ba kích cỡ máy Kinggle được ghép nối cho thấy sự khác biệt thực sự xuất hiện ở đâu.

thực tếmáy đúc thổi trạm đơn và đôido đó so sánh là một nghiên cứu ô hoàn chỉnh, không phải là số lần vận chuyển. Quyết định phải kết nối chai, lịch trình sản xuất, tổng nhu cầu tan chảy, trình tự hai trạm và yêu cầu bộ phận được chấp nhận.
Điều gì thay đổi giữa một trạm và hai trạm?
Trong máy đúc thổi đùn liên tục một trạm, một vị trí khuôn và kẹp sẽ giữ parison, tạo thành bộ phận, làm nguội và giải phóng nó. Sự kiện đúc tiếp theo phải phù hợp với trình tự của một trạm đó.
Máy đúc thổi đùn hai trạm—hoặc trạm đôi— luân phiên hai vị trí khuôn xung quanh một hệ thống ép đùn chung. Một trạm có thể ở bước thổi, làm mát hoặc loại bỏ một phần trong khi trạm kia chuẩn bị chiếm lấy parison tiếp theo. Đây là lý do tại sao thiết bị trạm đôi còn được mô tả là máy đúc thổi hai mặt hoặc con thoi ở một số thị trường.
Trình tự đơn giản hóa này giải thích cơ hội chứ không phải tỷ lệ sản xuất cuối cùng. Trạm di chuyển, hình thành parison, đóng khuôn, thổi, xả, làm mát, phóng, cắt và chuyển hạ lưu vẫn phải ăn khớp với nhau. Tài liệu về máy con thoi độc lập cũng liệt kê các cấu hình một mặt và hai mặt riêng biệt với các đầu khuôn đơn và nhiều mặt, củng cố rằng đây là những lựa chọn thiết bị khác nhau.
Đừng nhầm lẫn giữa số lượng trạm, số lượng đầu, số lượng khoang và số lớp
Nhiều lỗi trích dẫn bắt nguồn từ việc sử dụng “double” mà không nói rõ gấp đôi là gì. Máy hai trạm không nhất thiết phải là máy hai đầu, khuôn hai khoang hoặc dây chuyền hai lớp.
| Thuật ngữ | Nó có giá trị gì | Nó thay đổi cái gì | Câu hỏi dành cho nhà cung cấp |
|---|---|---|---|
| Trạm đơn hoặc đôi | Các vị trí khuôn và kẹp hoạt động theo trình tự | Trình tự máy, yêu cầu về bộ khuôn, tiềm năng đầu ra, dấu chân và cách xử lý | Có bao nhiêu trạm khuôn hoàn chỉnh luân phiên trên máy này? |
| Khuôn đơn hoặc nhiều đầu | Parisons ép đùn tại một sự kiện đúc | Có thể nạp bao nhiêu khoang khuôn cùng một lúc và khoảng cách thoát ra cần thiết | Có bao nhiêu cửa hàng và khoảng cách trung tâm của họ là bao nhiêu? |
| Khuôn đơn hoặc nhiều khoang | Các bộ phận được hình thành trong một khuôn đóng | Các bộ phận cho mỗi lần đúc, kích thước khuôn, cân bằng làm mát và cắt tỉa | Một sự kiện khuôn mẫu nên sản xuất bao nhiêu bộ phận có thể bán được? |
| Đơn hoặc đa lớp | Các lớp vật liệu trong tường phần | Máy đùn, kiến trúc đầu khuôn, xử lý vật liệu và kiểm soát quy trình | Những vật liệu và cấu trúc lớp nào được bao gồm trong báo giá? |
cácBảng dữ liệu tàu con thoi ép đùn liên tục R&B, ví dụ: liệt kê các đầu khuôn đơn và nhiều khuôn riêng biệt với cấu hình kẹp một hoặc hai trạm. Dụng cụ đa parison là một đòn bẩy đầu ra; một trạm khuôn thứ hai là một trạm khác. Một đề xuất có thể sử dụng một trong hai đòn bẩy hoặc kết hợp cả hai, vì vậy báo giá phải xác định rõ từng đòn bẩy.
Thuật ngữ cũng thay đổi theo khu vực. Người mua có thể tìm kiếm mộtmáy đúc thổi trạm đôi, máy đúc thổi trạm đôi, máy thổi chai hai trạmhoặcmáy đúc thổi con thoi hai mặt. Xác nhận trình tự vật lý thay vì chỉ chọn theo tên.
So sánh ban đầu: ba kích thước máy Kinggle được ghép nối
Phân tích sau đây sử dụng các thông số kỹ thuật được công bố trên sáu trang sản phẩm hiện tại của Kinggle. Mỗi cặp có sức chứa container tối đa danh nghĩa như nhau, điều này giúp dễ dàng nhận thấy sự khác biệt của trạm. Các số liệu này là tài liệu tham khảo trong danh mục, không phải là đảm bảo sản xuất cho mọi chai, nhựa, đầu khuôn hoặc gói tùy chọn.
| Công suất và mẫu mã | Trạm | Nhãn đầu ra đã xuất bản | Công suất nóng chảy của HDPE | Kích thước máy (L×W×H) | Phong bì L×W đơn giản* | Cân nặng | Lực kẹp |
|---|---|---|---|---|---|---|---|
| 2LKGB2L | Đơn | Chu trình khô 600 chiếc/h | 30 kg/giờ | 3,1 × 1,7 × 2,5 m | 5,3 mét vuông | 2,5 tấn | 40 kN |
| 2LKGB2D | Gấp đôi | Chu kỳ khô 600 × 2 chiếc/h | 55 kg/giờ | 3,1 × 2,2 × 2,5 m | 6,8 mét vuông | 4,5 tấn | 40 kN |
| 5LKGB5L | Đơn | Chu kỳ khô 500 chiếc/h | 55 kg/giờ | 3,1 × 2,2 × 2,5 m | 6,8 mét vuông | 3,0 tấn | 65 kN |
| 5LKGB5D | Gấp đôi | Chu trình khô 500 × 2 chiếc/h | 80 kg/giờ | 3,2 × 2,2 × 2,5 m | 7,0 mét vuông | 5,2 tấn | 65 kN |
| 15LKGB15L | Đơn | Chu trình khô 450 chiếc/h | 100 kg/giờ | 4,5 × 2,2 × 2,8 m | 9,9 mét vuông | 7,5 tấn | 165 kN |
| 15LKGB15D | Gấp đôi | Chu trình khô 450 × 2 chiếc/h | 120 kg/giờ | 4,8 × 2,9 × 2,8 m | 13,9 mét vuông | 12,5 tấn | 165 kN |

Dữ liệu được ghép nối tiết lộ điều gì
1. Số lượng trạm không xác định kích thước bộ phận tối đa
Trong mỗi cặp Kinggle, dung tích thùng chứa danh nghĩa và lực kẹp được công bố vẫn giữ nguyên: 2L và 40 kN, 5L và 65 kN, hoặc 15L và 165 kN. Trạm thứ hai thay đổi trình tự sản xuất; nó không biến nền tảng 5L thành nền tảng 15L.
Sự khác biệt này rất quan trọng trong quá trình lựa chọn máy. Khối lượng bộ phận, diện tích dự kiến, kích thước khuôn và kẹp yêu cầu vẫn phải vừa với bệ. Kinggle'shướng dẫn lựa chọn máy đúc thổibắt đầu từ vùng chứa trước khi chọn số lượng trạm.
2. Các cặp trạm đôi tăng thêm công suất nấu chảy, nhưng không theo một tỷ lệ cố định
Công suất nóng chảy HDPE được công bố tăng từ 30 lên 55 kg/h đối với cặp 2L, từ 55 lên 80 kg/h đối với cặp 5L và từ 100 lên 120 kg/h đối với cặp 15L. Những mức tăng đó không giống nhau và không nên chuyển đổi thành “hệ số nhân trạm đôi” phổ quát.
Đây là bài học về năng lực quan trọng nhất trong dữ liệu. Hai trạm có thể tạo ra nhiều cơ hội đúc hơn, nhưng máy đùn vẫn phải cung cấp tổng khối lượng. Chai nặng hơn, nhiều đèn flash hơn, nhiều cửa ra khuôn hơn hoặc khoảng thời gian diễn ra sự kiện ngắn hơn sẽ làm tăng nhu cầu nấu chảy. Khi việc ép đùn trở thành nút thắt cổ chai, việc bổ sung tính khả dụng của trạm không thể giải quyết được vấn đề đó.
3. Trọng lượng và phong bì lắp đặt tăng khác nhau tùy theo kích thước
Việc chuyển từ mô hình đơn sang mô hình đôi sẽ làm tăng trọng lượng máy được công bố từ 2,5 lên 4,5 tấn ở loại 2L, 3,0 đến 5,2 tấn ở loại 5L và 7,5 đến 12,5 tấn ở loại 15L. Diện tích máy tính toán L×W thay đổi tương ứng từ khoảng 5,3 đến 6,8 m2, 6,8 đến 7,0 m2 và 9,9 đến 13,9 m2.
Do đó, diện tích sàn không được mô tả một cách an toàn là “gần như giống nhau” hoặc “lớn gấp đôi”. Kết quả phụ thuộc vào nền tảng. Tính toán vỏ máy cũng không phải là cách bố trí nhà máy: tiếp cận dịch vụ, cung cấp nguyên liệu, ống góp làm mát, tủ điều khiển, xả bộ phận và xử lý khuôn vẫn cần không gian. Sử dụng Kingglehướng dẫn về điện, không khí, nước và bố trítrước khi đóng băng kế hoạch trang web.
4. Nhãn chu trình khô là tín hiệu so sánh, không phải là lời hứa giao hàng
Chu trình khô ghi lại chuyển động của máy mà không chứng minh được điều kiện sản xuất của bộ phận hoàn thiện. Sản lượng thực tế phải bao gồm sự hình thành parison, thời gian thổi và xả, làm mát, phóng ra, cắt tỉa, giảm chất lượng và dừng theo kế hoạch. Một can jerrycan dày 15L và một chai nhẹ 500ml không thể được ấn định cùng một đầu ra chỉ vì chúng chạy trên một máy có cùng số lượng trạm.
Tính toán đầu ra từ các sự kiện đúc và cân bằng khối lượng
Bắt đầu với sản phẩm và làm việc ngược lại. Đừng bắt đầu bằng cách nhân số danh mục với số giờ làm việc.
Bước 1: xác định đầu ra tốt cần thiết
Chuyển đổi nhu cầu đã được xác nhận thành các bộ phận tốt mỗi giờ bằng cách sử dụng số giờ sản xuất đã lên lịch, những thay đổi theo kế hoạch và các giả định về tính sẵn có của chính nhà máy. Giữ các kịch bản nhu cầu riêng biệt—cơ sở, cao điểm theo mùa và tăng trưởng trong tương lai—để công suất dư thừa có thể nhìn thấy được thay vì ẩn giấu bên trong một mục tiêu lạc quan.
Bước 2: đo lường một sự kiện đúc hoàn chỉnh
Đối với khuôn được đề xuất, hãy ghi lại số lượng parison, các bộ phận được hình thành, khối lượng parison tổng, khối lượng thành phẩm, lộ trình flash/nghiền lại, khoảng thời gian sự kiện ổn định và kết quả chất lượng được chấp nhận. Một sự kiện đúc có nghĩa là một khuôn thu thập vật liệu parison và tạo ra bộ các bộ phận của nó.
Phần tốt/h = số lần đúc/h × số phần trên mỗi sự kiện × phần được chấp nhận
Tổng nhu cầu tan chảy (kg/h) = số lần đúc/h × tổng khối lượng parison trên mỗi lần (kg)
Phần được chấp nhận phải đến từ một thử nghiệm đã được thống nhất hoặc một giả định trung thực về nhà máy. Tổng khối lượng parison bao gồm vật liệu đi vào quá trình đúc, không chỉ chai thành phẩm. Nếu đèn flash được nối lại, việc xử lý và đưa lại đèn flash vẫn ảnh hưởng đến đường truyền.
Bước 3: kiểm tra các điểm thắt cổ chai trên một dòng
So sánh tổng nhu cầu nấu chảy với máy đùn được đề xuất theo vật liệu thực tế. Sau đó xác nhận làm mát khuôn, thổi khí, loại bỏ bộ phận, cắt tỉa, kiểm tra rò rỉ, vận chuyển, đóng gói và công suất máy nghiền. Giai đoạn bền vững thấp nhất thiết lập đầu ra của dây chuyền.
Để biết logic đầu ra của máy liên tục rộng hơn, hãy xem Kinggle'shướng dẫn sử dụng máy đúc thổi liên tục. Nếu trọng lượng bộ phận hoặc sự phân bố của thành thay đổi trong quá trình thử nghiệm tốc độ, hãy sử dụnghướng dẫn lập trình parisonvà xác minh các vị trí tường giống nhau ở mỗi điều kiện.
Cấu hình nào phù hợp với kế hoạch sản xuất?
Trạm đơn thường là danh sách rút gọn hơn khi…
- nhu cầu đã được xác minh phù hợp với một trạm khuôn có biên độ hoạt động chấp nhận được;
- thay đổi sản phẩm diễn ra thường xuyên hoặc thời gian sản xuất ngắn;
- một bộ khuôn được ưu tiên vì lý do ngân sách, bảo trì hoặc xác nhận;
- phương pháp loại bỏ bộ phận, khuôn hoặc loại bỏ làm cho bố cục xen kẽ trở nên kém thực tế hơn;
- không gian nhà máy, khả năng tiếp cận bằng thang máy hoặc tự động hóa hạ lưu bị hạn chế;
- dự án đang thâm nhập vào một thị trường mà nhu cầu vẫn chưa được chứng minh.
Trạm đôi xứng đáng được nghiên cứu đầy đủ khi…
- nhu cầu lặp lại ổn định vượt quá sản lượng thực tế của một trạm;
- hai trạm khuôn phù hợp có thể chạy một quy trình lặp lại;
- máy đùn và đầu khuôn có thể cung cấp tổng tốc độ nóng chảy cần thiết;
- làm mát để lại thời gian hữu ích cho công việc khuôn xen kẽ;
- cắt tỉa, kiểm tra và xử lý vật liệu có thể chấp nhận lưu lượng tăng lên;
- phạm vi khuôn, máy và tiện ích bổ sung có một trường hợp kinh doanh có thể bảo vệ được.
Không có danh sách nào thay thế việc dùng thử sản phẩm. Nó ngăn ngừa một lỗi mua sắm phổ biến: coi trạm thứ hai như một phụ kiện đầu ra độc lập. Đó là một quyết định mang tính hệ thống làm thay đổi công cụ, điều khiển, vận hành và dòng sản phẩm trong nhà máy.
Tiện ích và thiết bị hạ nguồn có thể xóa bỏ lợi thế nhà ga
Dây chuyền trạm đôi có thể truyền nhiều nhiệt hơn vào hệ thống làm mát khuôn và tạo ra các sự kiện đúc gần nhau hơn. Khí nén phải giữ áp suất và cung cấp dòng khí khi đường dây yêu cầu chứ không chỉ ở trạng thái không hoạt động. Nước làm mát phải đến được cả 2 mạch khuôn với điều kiện ổn định. Phân phối điện, làm mát thủy lực và môi trường tủ phải phù hợp với bản dựng cuối cùng.
Không tính toán dịch vụ của nhà máy từ bảng so sánh. Một số thông số kỹ thuật web hiện tại của Kinggle sử dụng kiểu chữ đơn vị không nhất quán và số liệu năng lượng trung bình không mô tả thử nghiệm sản phẩm giống hệt nhau. Yêu cầu bảng tiện ích dành riêng cho dự án, bản vẽ điện và bản vẽ bố trí chung cho cấu hình đã đặt hàng.
Kiểm tra mọi quy trình sau khi mở khuôn
- Thiết bị mang đi có thể nhận các bộ phận từ các trạm luân phiên không?
- Việc cắt tỉa có thể xử lý được hình dạng flash và cổ/đáy thực tế không?
- Máy kiểm tra rò rỉ có thể kiểm tra từng khoang ở tốc độ đường truyền yêu cầu không?
- Băng tải có thể ngăn ngừa va chạm, tích tụ và biến dạng bộ phận không?
- Máy xay và máy xay có thể xử lý nhấp nháy mà không làm mất ổn định tỷ lệ xay lại không?
- Người vận hành có thể đến cả hai trạm một cách an toàn để thực hiện công việc kiểm tra và chuyển đổi đã được phê duyệt không?
Nếu việc chạy nhanh hơn tạo ra độ dày thành không ổn định, đèn flash, biến dạng làm mát hoặc báo động lặp lại, hãy kết nốihồ sơ bảo trì phòng ngừavới Kinggle'sPhương pháp khắc phục sự cố HMItrước khi che giấu nút cổ chai vật lý do thay đổi công thức.

So sánh tổng chi phí lắp đặt, không chỉ giá máy
Người mua đang tìm giá máy làm chai nhựa có thể nhận được hai báo giá không tương đương. Người ta có thể bao gồm bộ khuôn thứ hai, kiểm tra lấy ra và rò rỉ; một cái khác chỉ có thể hiển thị máy đúc cơ sở. Do đó, giá tiêu đề thấp hơn có thể mô tả một tế bào sản xuất kém hoàn thiện hơn.
| Lớp chi phí | Câu hỏi một trạm | Câu hỏi trạm đôi |
|---|---|---|
| Bệ máy | Những máy đùn, kẹp, bộ điều khiển và phụ kiện tiêu chuẩn nào được bao gồm? | Những thiết bị vận chuyển, kẹp, thổi và điều khiển bổ sung nào được bao gồm? |
| Khuôn và đầu chết | Có kèm theo một khuôn hoàn chỉnh và gói đầu ra khuôn phù hợp không? | Có bao gồm hai trạm khuôn phù hợp không và số lượng đầu và bước đầu ra có giống với sơ đồ công cụ không? |
| Dịch vụ nhà máy | Cần những công việc về điện, không khí, nước và sàn/tải trọng nào? | Các dịch vụ hiện có có thể hỗ trợ chuỗi sự kiện nhanh hơn theo nhu cầu đồng thời của nhà máy không? |
| Tế bào hạ lưu | Các bước lấy ra, cắt tỉa, kiểm tra, vận chuyển và nghiền là thủ công hay tự động? | Mọi giai đoạn hạ nguồn có thể chấp nhận các bộ phận từ các trạm luân phiên mà không tích lũy không? |
| Chuyển đổi và xác nhận | Theo quy trình của người mua, một lần thay đổi khuôn và công thức sẽ mất bao lâu? | Hai trạm được căn chỉnh, đủ tiêu chuẩn và khôi phục như thế nào sau khi thay đổi sản phẩm? |
| Rủi ro hoạt động | Đầu ra nào sẽ bị mất nếu trạm khuôn đơn dừng lại? | Một trong hai trạm có thể được cách ly một cách an toàn không và điều gì sẽ xảy ra với trình tự đùn chung? |
Một so sánh kinh tế hữu ích sử dụng cùng một ranh giới dự án ở cả hai bên. Bao gồm máy đúc, khuôn mẫu, đầu khuôn, thiết bị phụ trợ, lắp đặt, vận hành, đào tạo và sửa đổi nhà máy. Sau đó ước tính nhân công, tiện ích, bảo trì theo kế hoạch, tổn thất do chuyển đổi, tổn thất về chất lượng và thời gian ngừng hoạt động bằng cách sử dụng các giả định vận hành của chính người mua.
Chi phí cho mỗi bộ phận hàng hóa = tổng chi phí trong khoảng thời gian so sánh ` số bộ phận được chấp nhận được sản xuất trong cùng kỳ
Tử số và mẫu số phải sử dụng cùng một cửa sổ thời gian và phạm vi. Không đặt số liệu vốn của trạm đôi phía trên đầu ra của chu trình khô một trạm hoặc so sánh dây chuyền đôi tự động với máy đơn cơ sở không bao gồm việc cắt tỉa và thử nghiệm. Nếu nhu cầu không thể sử dụng sản lượng tăng thêm thì công suất nhàn rỗi vẫn là chi phí. Nếu nhu cầu vượt quá khả năng của một trạm thì việc ngừng sản xuất và làm thêm giờ cũng là chi phí.
Giá vẫn là một hạn chế mua hợp lệ, nhưng nó thuộc về sự phù hợp về mặt kỹ thuật. Yêu cầu Kinggle xác định mọi thành phần đi kèm và mọi mặt hàng do người mua cung cấp để có thể so sánh báo giá theo từng dòng.
RFQ tốt hơn sẽ tách các điều kiện được đảm bảo khỏi các tham chiếu danh mục
Gửi cùng một bảng đầu vào cho mọi nhà cung cấp. Mặt khác, hai trích dẫn có thể sử dụng các giả định khác nhau và vẫn có vẻ so sánh được.
| trường RFQ | Đầu vào bắt buộc | Tại sao nó thay đổi quyết định của trạm |
|---|---|---|
| Phần | Yêu cầu về bản vẽ hoặc mẫu, kích thước tối đa, cổ/lớp hoàn thiện, tay cầm, đường phân chia và yêu cầu cắt tỉa | Xác định sự phù hợp của khuôn, chuyển động và công việc tiếp theo |
| Vật liệu | Loại nhựa chính xác, màu sắc, chất phụ gia, kế hoạch nghiền lại/PCR và dữ liệu nhà cung cấp | Thay đổi hành vi tan chảy, tổng sản lượng và làm mát |
| Khối lượng và tường | Trọng lượng hoàn thiện, ước tính tổng thể/nhanh chóng, các vị trí tường quan trọng và dung sai | Biến mục tiêu chu kỳ thành nhu cầu đáp ứng và bằng chứng chất lượng |
| Yêu cầu | Tốt phần giờ, ca, năm và mùa cao điểm; SKU/kế hoạch chuyển đổi | Hiển thị liệu trạm thứ hai có thể được duy trì tải hiệu quả hay không |
| Dụng cụ | Số lượng trạm, cửa ra khuôn, khoang, khoảng cách trung tâm, bộ khuôn và bố trí làm mát | Ngăn chặn “trạm kép” che giấu giả định về đầu hoặc khoang khác |
| Chất lượng | Kiểm tra trọng lượng, kích thước, tường, rò rỉ, rơi, tải trọng trên cùng hoặc các thử nghiệm được thống nhất khác | Xác định đầu ra tốt thay vì tốc độ di chuyển |
| Nhà máy | Tiêu chuẩn điện năng, điều kiện không khí/nước, giới hạn sàn và trần, đường nâng và thiết bị hạ lưu | Kiểm tra xem tế bào trạm đôi đầy đủ có thể được cài đặt và hỗ trợ hay không |
Ghi lại những mục này trong quá trình nghiệm thu
- Máy, khuôn, đầu khuôn, nhựa và công thức nhận dạng.
- Khoảng thời gian diễn ra sự kiện đúc ổn định cho mỗi trạm—không phải một sự kiện nhanh nhất.
- Tổng khối lượng parison, trọng lượng thành phẩm và lộ trình chớp nhoáng.
- Các bộ phận được chấp nhận theo khoang và vị trí trên cửa sổ kiểm tra đã thỏa thuận.
- Bức tường quan trọng, kết quả chiều và chức năng.
- Điều kiện thực tế về không khí, nước và điện dưới tải đã được chứng minh.
- Ghi lại cảnh báo, dừng và can thiệp thủ công trong quá trình thử nghiệm.
Bản ghi này biến “trạm đơn hay trạm đôi” thành quyết định dựa trên sản phẩm của người mua. Nó cũng cung cấp cơ sở vận hành cơ bản cho việc khắc phục sự cố và bảo trì phòng ngừa trong tương lai.
Câu hỏi thường gặp
Cái nào nhanh hơn: máy thổi khuôn một trạm hay máy thổi hai trạm?
Máy trạm đôi có tiềm năng sản lượng cao hơn vì hai trạm khuôn luân phiên xung quanh một hệ thống ép đùn chung. Sản lượng tốt thực tế vẫn phụ thuộc vào công suất nóng chảy, số lượng parison, làm mát, loại bỏ bộ phận, thiết bị hạ nguồn và chất lượng được chấp nhận.
Máy đúc thổi hai trạm có sản xuất gấp đôi không?
Không tự động. Số liệu chu trình khô được công bố có thể hiển thị hai trạm xen kẽ, nhưng sản lượng có thể bán được có thể bị giới hạn bởi tổng nhu cầu tan chảy, làm mát, cắt tỉa, kiểm tra, dừng hoặc loại bỏ. Xác minh máy bằng sản phẩm và vật liệu thực tế.
Máy hai trạm có giống máy hai đầu không?
Không. Số lượng trạm mô tả các vị trí khuôn và kẹp. Số lượng đầu mô tả số lượng parison được ép đùn cho một sự kiện đúc khuôn. Một máy có thể kết hợp hai trạm với một hoặc nhiều đầu ra khuôn.
Hai trạm có thể chạy khuôn khác nhau được không?
Đừng cho rằng họ có thể chạy các sản phẩm không liên quan một cách hiệu quả. Các trạm chia sẻ các điều kiện ép đùn và xử lý, do đó khối lượng sản phẩm, thời gian chuẩn, làm mát và công việc xuôi dòng phải tương thích. Xác nhận sự sắp xếp chính xác trong quá trình kỹ thuật.
Nên chọn trạm đơn hay đôi cho thùng 5L?
Khối lượng container chỉ xác định nền tảng. Chọn số lượng trạm từ nhu cầu phụ tùng tốt đã được xác minh, trọng lượng sản phẩm, chiều dài chạy, sơ đồ khuôn và đầu khuôn, tiện ích sẵn có, cách bố trí nhà máy và công suất hạ nguồn.
Sản lượng máy đúc thổi nên được tính như thế nào?
Sử dụng số lần đúc mỗi giờ nhân với số phần trên mỗi sự kiện và phần được chấp nhận. Kiểm tra kết quả so với tổng nhu cầu tan chảy, làm mát và từng bước tiếp theo. Không chỉ sử dụng chu trình khô làm đầu ra sản xuất.
Thông tin gì cần thiết cho báo giá trạm đơn và trạm đôi?
Cung cấp bản vẽ bộ phận, cấp vật liệu, khối lượng hoàn thiện và tổng thể, yêu cầu về tường và chất lượng, mục tiêu về bộ phận tốt, kế hoạch SKU, khái niệm khuôn và khoang, tiện ích, bố trí và thiết bị hạ nguồn.