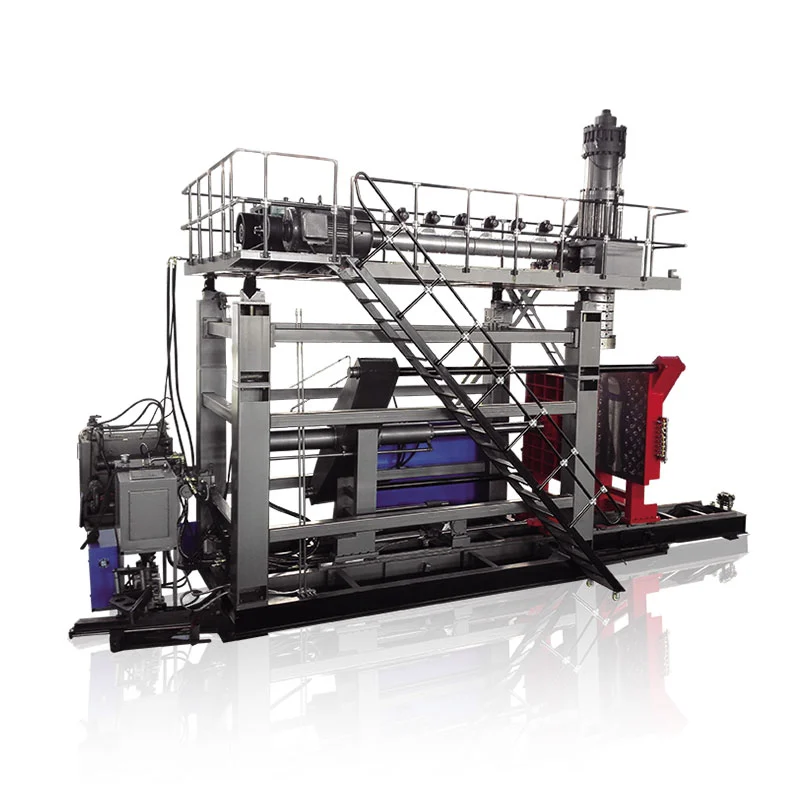
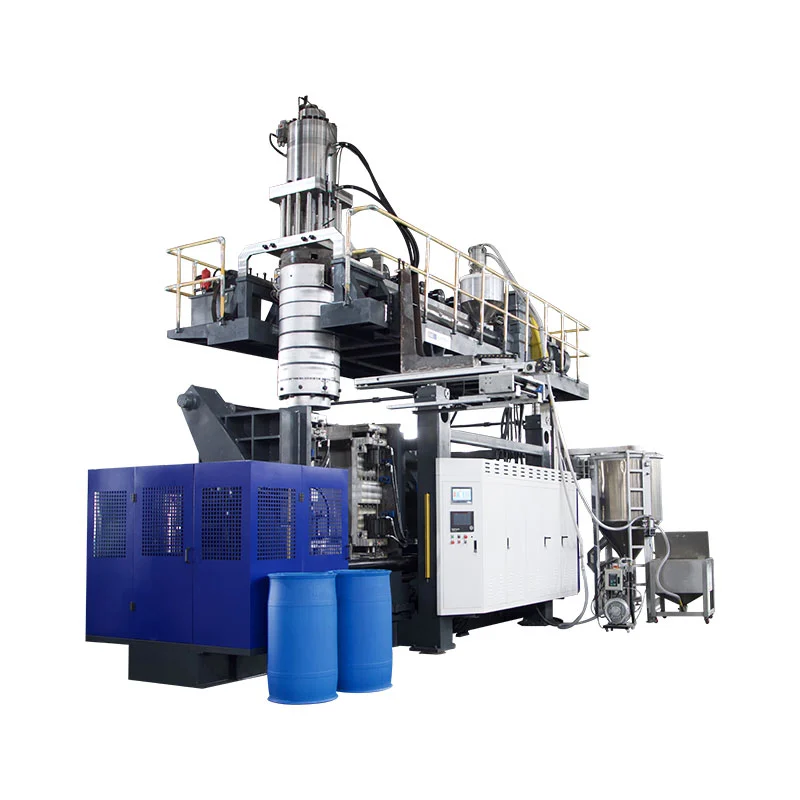
Tính tốc độ sản xuất máy đúc thổi bằng cách chia 3.600 cho khoảng thời gian giữa các sự kiện đầu ra tính bằng giây, sau đó nhân với số bộ phận được sản xuất tại mỗi sự kiện. Để ước tính các bộ phận tốt trên mỗi ca, hãy áp dụng năng suất chất lượng đo được và số giờ chạy thực tế, đồng thời kiểm tra xem thiết bị ép đùn và hạ nguồn có thể hỗ trợ kết quả hay không. Chỉ riêng thông số kỹ thuật của chu trình khô không xác định được sản lượng chai thành phẩm.
Đưa ra quyết định về công suất dựa trên các bộ phận được chấp nhận trong suốt thời gian sản xuất theo kế hoạch, chứ không phải chu kỳ nhanh nhất trên bảng thông số kỹ thuật. Đối với ép đùn thổi, tính toán đầu ra phải tính đến nhu cầu về chai, dụng cụ và vật liệu. Xếp hạng căng thẳng của PET không thể thay thế cho những kiểm tra đó.
Làm thế nào để bạn tính toán sản lượng đúc thổi mỗi giờ?
Bắt đầu bằng một sự kiện đếm mà người quan sát có thể xác định được. Đối với hướng dẫn này, sự kiện đầu ra là việc giải phóng các bộ phận đúc từ một khuôn đang vận hành. Ghi lại khoảng thời gian trung bình giữa các sự kiện đó trên toàn bộ máy, cùng với số lượng bộ phận được giải phóng mỗi lần.
Nếu cứ 16 giây lại có hai bộ phận rời khỏi máy thì phép tính là 3.600 16 × 2 = 450 bộ phận trong một giờ chạy. Đây chỉ là tính toán minh họa chứ không phải đánh giá máy Kinggle. Nó đếm các bộ phận đúc trước khi trừ đi các sản phẩm bị loại bỏ và giả sử khoảng thời gian đã nêu có thể được duy trì.
Sử dụng đúng công thức thời gian chu kỳ
Thời gian chu kỳ sản xuất của một trạm không phải lúc nào cũng là khoảng thời gian giữa các đầu ra của máy hoàn chỉnh. Tương tự, số giây trên mỗi bộ phận không bằng số giây trên mỗi sự kiện đúc hai phần. Viết đơn vị bên cạnh mỗi đầu vào trước khi nhập nó vào bảng tính.
Trong một khoảng thời gian đo được, phương trình thời gian chu kỳ tương đương được lấy số giây chạy chia cho số sự kiện đầu ra. Nếu các sự kiện tạo ra số lượng khác nhau, hãy sử dụng phương pháp đếm trực tiếp thay thế: tổng số bộ phận đúc chia cho số giờ chạy.Bảng thuật ngữ OEE của Vornetương tự như vậy xác định tốc độ chạy thực tế bằng cách sử dụng tổng số lượng và thời gian chạy.
Để tính thời gian chu kỳ từ bản ghi, hãy đo giữa các điểm khớp. Mười dấu thời gian liên tiếp chứa chín khoảng thời gian chứ không phải mười. Đối với các chu kỳ không đều, hãy chia tổng thời gian đã trôi qua cho số khoảng thời gian thực tế thay vì lấy trung bình các lựa chọn chu kỳ nhanh.
Một mục Excel cơ bản là=3600/A2*B2, trong đó A2 chứa số giây cho mỗi sự kiện và B2 chứa các phần cho mỗi sự kiện. Nếu công thức tính thời gian chu kỳ của bạn đã trả về số giây cho mỗi phần riêng lẻ, hãy sử dụng=3600/A2. Nhân kết quả đó với số lượng khoang sẽ tính các khoang đó hai lần.
Đặt tên cho kết quả theo đầu vào của nó. Một khoảng lý tưởng cho một tỷ lệ lý tưởng. Khoảng thời gian đo đại diện cho tốc độ chạy được quan sát. Không tự động bao gồm các lần chuyển đổi hoặc các điểm dừng của một ca hoàn chỉnh. Giữ sự khác biệt rõ ràng khi chuyển kết quả vào báo giá hoặc lịch trình sản xuất.
Trạm đếm, đầu và khoang đếm mà không cần đếm hai lần
Trạm, lỗ thoát khuôn và khoang khuôn mô tả các phần khác nhau của quá trình sắp xếp sản xuất. Kinggle'sdẫn hướng nhiều đầu so với nhiều khoangngăn cách chúng: các đầu ra tạo thành các parison, các khoang tạo thành các bộ phận và các trạm là các vị trí khuôn và kẹp. Số của chúng không phải là số nhân có thể hoán đổi cho nhau.
Hãy tưởng tượng có hai trạm, mỗi trạm sản xuất hai phần cho mỗi lần phát hành. Trạm A phát hành ở giây 0 và 32; trạm B phát sóng ở giây thứ 16 và 48. Mỗi trạm lặp lại sau mỗi 32 giây, nhưng máy hoàn chỉnh sẽ phát hành một cặp sau mỗi 16 giây. Thời gian sau đây được phát minh ra chỉ để giải thích việc tính toán.
| Cơ sở tính | Tính toán | Tổng sản lượng |
|---|---|---|
| Máy hoàn chỉnh | 3.600 16 giây × 2 phần | 450 phần/giờ |
| Tổng số trạm riêng biệt | 3.600 ÷ 32 giây × 2 phần × 2 trạm | 450 phần/giờ |
| Đếm kép không chính xác | 3.600 16 giây × 2 phần × 2 trạm | 900 phần/h, không chính xác |
Phép tính cuối cùng đếm trạm thứ hai hai lần. Đóng góp của nó đã được bao gồm trong khoảng thời gian 16 giây của toàn bộ máy. Trong bản ghi thời gian thực, hãy gắn nhãn cho mọi sự kiện bằng trạm của nó để người khác có thể xây dựng lại phép tính.
Đừng cho rằng việc thêm trạm thứ hai sẽ duy trì cùng thời gian khi có tải. Sự sắp xếp đề xuất vẫn cần đủ khả năng cung cấp vật liệu, làm mát và xử lý. So sánh lịch trình hoạt động thực tế chứ không chỉ số lượng trạm. Kinggle'sso sánh trạm đơn và trạm đôicung cấp bối cảnh cấu hình liên quan.
Đếm các vị trí hoạt động là tốt. Nếu một khoang đúc được cố tình không sử dụng thì sự hiện diện danh nghĩa của nó trong khuôn sẽ không tạo ra đầu ra. Nếu nó tạo ra một chai bị lỗi thì chai đó thuộc về tổng số lượng và số lượng loại bỏ. Giảm đầu vào khoang và trừ đi cùng một chai bị loại bỏ sẽ đánh giá thấp sản lượng.
Đối với cách sắp xếp hỗn hợp, hãy tính toán từng luồng riêng biệt và cộng kết quả. Giá trị trung bình được chia sẻ chỉ hữu ích khi số lượng sự kiện và số phần của nó đại diện cho cùng một khoảng thời gian quan sát. Điều này quan trọng khi một trạm dừng trong khi trạm kia tiếp tục hoặc khi hai khuôn tạo ra các bộ phận khác nhau.
Biến sản lượng giờ chạy thành phần tốt cho mỗi ca
Người mua lên lịch giao hàng cần một con số khác với con số mà người vận hành kiểm tra tốc độ máy. Bắt đầu với toàn bộ ca làm việc, xác định thời gian sản xuất không được lên kế hoạch và sau đó ghi lại các điểm dừng trong khoảng thời gian sản xuất theo kế hoạch còn lại. Nêu rõ ranh giới thời gian đó trước khi trích dẫn tổng ca.
Phạm vi công cộng củaISO 22400-2:2014mô tả KPI sản xuất thông qua các công thức, yếu tố cấu thành, hành vi thời gian và đơn vị. Nó là một tài liệu tham khảo hữu ích cho việc đo lường có kỷ luật. Bài viết này sử dụng các định nghĩa thực tế dưới đây; nó không tuyên bố rằng một chiếc máy hoặc bản thử nghiệm đã được chứng nhận theo tiêu chuẩn đó.
DướiKhung Vorne OEE, những thay đổi trong quá trình sản xuất theo lịch trình là những tổn thất về tính sẵn có. Chúng không biến mất chỉ vì chúng đã được lên kế hoạch. Thời gian không có ý định sản xuất, chẳng hạn như thời gian nghỉ ăn không bao gồm, có một vai trò khác. Xác định phương pháp điều trị trước khi thử nghiệm thay vì thay đổi nó để cải thiện tỷ lệ phần trăm cuối cùng.
Năng suất chất lượng ở đây có nghĩa là các bộ phận được chấp nhận chia cho tổng số bộ phận đúc, với cả hai số lượng được tính trong cùng khoảng thời gian và ranh giới quy trình. Nếu việc chấp nhận xảy ra sau khi kiểm tra rò rỉ, công việc chưa hoàn thành đang chờ kiểm tra đó vẫn chưa được xác nhận là đầu ra tốt. Ghi lại mọi công việc đang bắt đầu hoặc kết thúc.
Khi nào nên sử dụng tính toán OEE
Khi bắt đầu từ mức giá lý tưởng, hãy tính đến tính khả dụng, tốc độ giảm và chất lượng.Hướng dẫn tính toán của Vorneđưa ra các mối quan hệ sau. Tỷ lệ lý tưởng phải mô tả cùng một sản phẩm và cấu hình hoạt động như đầu ra được tính.
| Nhân tố | Tính toán |
|---|---|
| sẵn có | Thời gian chạy thời gian sản xuất theo kế hoạch |
| Hiệu suất | Tốc độ chạy tổng quan sát được ÷ tốc độ chạy tổng lý tưởng |
| Chất lượng | Số lượng tốt lần đầu vượt qua tổng số |
| OEE | Tính sẵn có × hiệu suất × chất lượng |
Do đó, sản lượng tốt có thể được tính bằng tỷ lệ lý tưởng × số giờ sản xuất theo kế hoạch × OEE. Sử dụng phân số, không phải toàn bộ tỷ lệ phần trăm, trong phép nhân đó. OEE là 78,4% được nhập vào công thức là 0,784.
Chọn tuyến đường có tỷ lệ lý tưởng hoặc tuyến đường có tỷ lệ quan sát được. Tốc độ chạy được quan sát đã phản ánh tốc độ đạt được trong khoảng thời gian chạy đó. Nhân nó với một hệ số hiệu suất khác cho cùng một mức giảm tốc độ sẽ trừ đi tổn thất hai lần. Tương tự như vậy, số liệu về số lượng bộ phận tốt được đo trên mỗi ca đã bao gồm các điểm dừng và loại bỏ trong ca đó; không áp dụng mức chiết khấu hiệu quả chung thứ hai để mô tả cùng một ca làm việc.
Kiểm tra xem máy đùn có thể hỗ trợ đầu ra mục tiêu hay không
Việc ước tính sản lượng cũng tạo ra nhu cầu về nguyên vật liệu. Sử dụng tổng khối lượng đã được xử lý cho từng bộ phận đúc chứ không chỉ trọng lượng của thùng chứa đã hoàn thiện. Đối với phép tính này, tổng khối lượng bao gồm vật liệu trở thành thùng chứa và các chi tiết trang trí liên quan của nó, được phân bổ nhất quán trên các bộ phận được sản xuất.
Giả sử sự sắp xếp giả định 450 chi tiết/h xử lý 90 g mỗi chi tiết đúc. Nhu cầu vận hành của nó là 450 × 90 1.000 = 40,5 kg/h. Nếu chai thành phẩm nặng 70 g thì chỉ sử dụng trọng lượng tịnh của nó sẽ cho ra con số thấp hơn là 31,5 kg/h. Cả hai con số đều bắt nguồn từ các giả định mang tính minh họa, không phải từ một dự án đo chai.
Chênh lệch 9 kg/giờ là vật liệu giả định liên quan đến việc cắt tỉa. Sự phục hồi cuối cùng của nó không loại bỏ yêu cầu xử lý ban đầu. Giữ một tính toán riêng cho nhựa đã mua, vật liệu thu hồi và xử lý; việc tính toán tải máy đùn liên quan đến vật liệu đi qua quy trình.
Kinggle'shướng dẫn bố trí đầucũng kết nối khối lượng sự kiện với công suất đùn có sẵn. Việc thêm các khoang có thể tăng số phần cho mỗi sự kiện nhưng nó cũng làm tăng khối lượng cần thiết cho sự kiện đó. Số lượng khoang danh nghĩa lớn hơn tự nó không thể giải quyết được giới hạn cung cấp vật liệu.
So sánh nhu cầu vận hành với tham chiếu thông lượng áp dụng cho vật liệu và thiết lập được đề xuất. Không làm giảm nhu cầu bằng cách lấy trung bình trong thời gian nghỉ trưa hoặc tắt máy. Máy phải hỗ trợ tốc độ nguyên liệu trong khi đang sản xuất, ngay cả khi tốc độ trung bình ca thấp hơn.
Trần vật liệu sơ bộ có sẵn kg/h chia cho tổng kg mỗi bộ phận. Đó chỉ là tính toán sàng lọc. Tiêu chuẩn này không thiết lập thời gian làm mát, phân bố thành tường chấp nhận được, độ ổn định kích thước hoặc đầu ra của thiết bị cắt và kiểm tra. Những yêu cầu kiểm tra riêng của họ.
Để đánh giá ban đầu, hãy đặt công suất đúc, ép đùn và hạ lưu vào các đơn vị tương thích và so sánh chúng. Tỷ lệ được hỗ trợ nhỏ nhất xác định ràng buộc ứng viên, không phải là đảm bảo sản xuất tự động. Bao gồm các khoảng đệm trung gian và các điểm gián đoạn khi lập kế hoạch cho một dây chuyền hoàn chỉnh, sau đó xác minh sự sắp xếp được đề xuất với sản phẩm mong muốn.
Ví dụ hoạt động: từ thời gian chu kỳ đến kế hoạch sản xuất theo ca
Ví dụ hoạt động sau đây sử dụng đầu vào giả định cho bố trí đúc thổi đùn. Nó không phải là đánh giá hiệu suất của KGB2L. Giữ các giả định về thời gian, số lượng bộ phận và chất lượng giống nhau trong suốt quá trình tính toán để có thể kiểm tra tốc độ chạy, tổng ca và nhu cầu nguyên vật liệu với nhau.
Giả sử một ca làm việc kéo dài 8 giờ có thời gian nghỉ giải lao là 30 phút khi sản xuất không được lên kế hoạch. 30 phút dừng nữa xảy ra trong quá trình sản xuất theo lịch trình. Thời gian chạy còn lại là bảy giờ. Trong thời gian chạy đó, trung bình cứ 16 giây có hai bộ phận rời khỏi máy và 96% vượt qua quá trình kiểm tra mà không cần làm lại.
| Bước chân | Tính toán | Kết quả |
|---|---|---|
| Kế hoạch sản xuất | 8 giờ trừ 0,5 giờ không được nghỉ giải lao | 7,5 giờ |
| Thời gian chạy | 7,5 giờ trừ đi 0,5 giờ dừng được ghi lại | 7 giờ |
| Tổng tốc độ chạy | 3.600 16 × 2 | 450 phần/giờ |
| Tổng số bộ phận đúc | 450 × 7 | 3.150 bộ phận |
| Những phần tốt đầu tiên vượt qua | 3.150 × 0,96 | 3.024 bộ phận/ca |
| Sản lượng tốt mỗi giờ theo kế hoạch | 3.024 7,5 | 403,2 phần/giờ |
| Sản lượng tốt mỗi giờ đồng hồ | 3.024 8 | 378 phần/giờ |
| Nhu cầu vật tư vận hành | 450×90g 1.000 | 40,5 kg/giờ |
Lưu ý rằng 450, 403.2 và 378 đều có thể mô tả cùng một kịch bản. Họ trả lời các câu hỏi khác nhau. Mối quan tâm đầu tiên về tổng sản lượng trong khi chạy. Thứ hai chênh lệch sản lượng được chấp nhận trong thời gian sản xuất dự kiến. Người thứ ba trải nó ra toàn bộ ca làm việc. Một báo cáo bỏ qua mẫu số sẽ tạo cơ hội cho sự so sánh sai lệch.
Kiểm tra chéo kết quả với OEE
Chỉ đối với ví dụ này, giả sử khoảng thời gian sự kiện lý tưởng là 14 giây với hai phần cho mỗi sự kiện. Đó là tốc độ lý tưởng khoảng 514,286 phần/h. Độ sẵn có là 7 7,5; hiệu suất là 450 514,286; chất lượng là 0,96. Sản phẩm của họ là 0,784, hay 78,4% OEE.
Áp dụngPhương pháp tính Vorne OEE, 514,286 × 7,5 × 0,784 trả về khoảng 3.024 phần tốt. Việc làm tròn nhỏ được hiển thị không làm thay đổi kết quả cơ bản. Khoảng thời gian lý tưởng 14 giây là một giả định mẫu, không phải là giá trị chu kỳ khô trong danh mục.
Đối với đơn hàng minh họa gồm 12.000 bộ phận được chấp nhận, 12.000 3.024 cho khoảng 3,97 ca như vậy. Bốn ca cung cấp 12.096 bộ phận được tính toán theo các giả định này, trước khi có thêm tổn thất theo đơn đặt hàng cụ thể. Đây là một tình huống lập kế hoạch, không phải là cam kết thực hiện hay lý do để bỏ qua quá trình xác thực khởi động.
Nếu số lần dừng ghi tăng từ 30 lên 60 phút thì thời gian chạy giảm xuống còn 6,5 giờ. Với các giả định khác không thay đổi, sản lượng sẽ là 450 × 6,5 × 0,96 = 2.808 bộ phận tốt. Thứ tự sau đó vượt quá bốn ca. Sự so sánh này cho thấy tại sao một thay đổi nhỏ về thời gian chạy có sẵn có thể ảnh hưởng đến việc lập kế hoạch mà không có bất kỳ thay đổi nào đối với chu trình đúc.
Hãy thử tính toán tỷ lệ sản xuất của riêng bạn
Mặc định tái tạo ví dụ giả định. Nhập khoảng thời gian trung bình quan sát được trong thời gian chạy, không phải xếp hạng chu trình khô. Không nhân lại theo trạm nếu khoảng thời gian đã bao trùm toàn bộ máy. Dữ liệu vẫn còn trong trang này.
- Tổng phần mỗi giờ chạy
- 450
- Ước tính các bộ phận tốt cho mỗi ca
- 3.024
- Phần tốt mỗi giờ theo kế hoạch
- 403.2
- Nhu cầu vật chất khi chạy
- 40,5 kg/giờ
Kết quả là ước tính, không đảm bảo đầu ra. Số phần thập phân thể hiện mức trung bình dự kiến. Máy tính này không lập mô hình lưu trữ bộ đệm, khởi động đơn hàng, số lượng khoang thay đổi hoặc chế độ OEE tốc độ lý tưởng riêng biệt. Nếu tập lệnh bị tắt, kết quả hiển thị vẫn là ví dụ mặc định.
Thông số kỹ thuật KGB2L của Kinggle cho bạn biết gì về dung lượng
cácMáy thổi khuôn đơn trạm KGB2L 2Lcung cấp một ví dụ cụ thể về cách đọc một bảng thông số kỹ thuật. Các giá trị được công bố của nó mô tả một số giới hạn khác nhau. Thể tích thùng chứa, sản lượng của chu trình khô, lượng nguyên liệu và kích thước khuôn đều trả lời một câu hỏi lựa chọn khác nhau.

| Thông số được công bố | Giá trị | Câu hỏi giúp trả lời |
|---|---|---|
| Dung tích thùng chứa tối đa | 2 lít | Sản phẩm được đề xuất có nằm trong danh mục khối lượng đã nêu không? |
| Đầu ra (Chu trình khô) | 600 PC/nhân sự | Danh mục nêu rõ tham chiếu chu kỳ khô nào? |
| Công suất nóng chảy của HDPE | 30 kg/giờ | Tham chiếu tỷ lệ vật liệu nào có sẵn để sàng lọc sơ bộ? |
| Đường kính trục vít | 50mm | Nền tảng ép đùn nào đang được thảo luận? |
| Kích thước khuôn tối đa, W × H | 360 × 380mm | Việc xem xét dụng cụ phải xem xét phong bì khuôn đã công bố nào? |
| Khoảng cách trung tâm hai đầu | 130mm | Tham chiếu khoảng cách nào cần so sánh với bố cục đề xuất? |
Lĩnh vực chu trình khô không phải là báo cáo thử nghiệm cho một chai 2 L cụ thể. Không dán nhãn lại 600 PC/HR thành 600 container được chấp nhận mỗi giờ. Nhựa, trọng lượng, cách sắp xếp khoang, yêu cầu làm mát và tiêu chí chấp nhận của sản phẩm vẫn cần được thiết lập.
Sử dụng tham chiếu HDPE 30 kg/h để kiểm tra khối lượng riêng. Ở ví dụ đã làm việc, tổng khối lượng giả định là 90 g trên mỗi bộ phận, chia 30 cho 0,09 sẽ cho ra khoảng 333,3 bộ phận đúc/h dưới dạng trần sàng lọc chỉ dành cho vật liệu. Ví dụ 450 phần/h sẽ yêu cầu 40,5 kg/h, cao hơn mức tham chiếu đã công bố.
Tính toán này không hứa hẹn đạt được 333,3 phần/h từ KGB2L. Nó báo hiệu rằng khối lượng và tốc độ mục tiêu của ví dụ không thể được chứng minh bằng cách sử dụng tham chiếu 30 kg/h được liệt kê. Việc đánh giá dự án sẽ cần một cấu hình được hỗ trợ khác, các giả định về sản phẩm được sửa đổi hoặc mục tiêu đầu ra khác.
Khoảng cách hai đầu cũng không chứng tỏ rằng hai chai bất kỳ sẽ phù hợp. Kiểm tra bản vẽ khuôn thực tế so với phong bì đã xuất bản và cách sắp xếp dụng cụ hoàn chỉnh. Đối với các sản phẩm lớn hơn hoặc rộng hơn, số lượng khoang có thể sử dụng phải tuân theo bản vẽ thay vì hệ số nhân đầu ra ưu tiên.
Khi yêu cầu đề xuất, hãy gửi bản vẽ, cấp vật liệu, ước tính trọng lượng tịnh và tổng trọng lượng, sản lượng được chấp nhận yêu cầu và mẫu ca làm việc dự kiến cùng nhau. Điều này cho phép nhà cung cấp kiểm tra các giả định về công suất so với phần cứng được đề xuất thay vì trả lời một câu hỏi riêng lẻ về số chai mỗi giờ.
Xác minh đầu ra trước khi bạn cam kết với máy
Lấy đầu ra được chấp nhận làm cơ sở cho thỏa thuận công suất. Chai rời khỏi khuôn và chai được thông quan để đóng gói là những số lượng khác nhau. Trước khi thử nghiệm, hãy chỉ định điểm kiểm tra và các yêu cầu mà chai phải đáp ứng để đạt được tổng số được chấp nhận. Nếu không, bản dùng thử có thể đáp ứng mục tiêu đúc của nó trong khi vẫn không giải quyết được yêu cầu phân phối.
Đối với KGB2L, hãy tách riêng con số chu kỳ khô 600 PC/HR đã công bố với cam kết sản lượng chai. Xác nhận nguyên liệu, trọng lượng chai, khoang hoạt động và yêu cầu nghiệm thu trước khi thống nhất năng lực sản xuất. Chỉ riêng số liệu về chu trình khô là không đủ cho lịch trình phân phối chai.
Khi thử nghiệm không đạt được mục tiêu, hãy chẩn đoán sự thiếu hụt trước khi tăng tốc độ. Ghi lại các khoảng thời gian đầu ra, điểm dừng và các bộ phận bị loại bỏ một cách riêng biệt. Kiểm tra thời gian chờ đợi khi giao hàng, thời gian làm nguội bên trong khuôn và xếp hàng trước khi cắt tỉa hoặc kiểm tra rò rỉ. Những quan sát này phân biệt ràng buộc đúc với ràng buộc xuôi dòng.
Đánh giá từng điều chỉnh một và giữ lại các bản ghi trước và sau. Đánh giá sự thay đổi bằng kết quả đầu ra được chấp nhận trong khoảng thời gian quan sát có thể so sánh được, không chỉ bằng chu kỳ hiển thị ngắn hơn. Ghi lại các điều kiện vật liệu và dụng cụ bên cạnh kết quả. Nếu số lượng tăng lên nhưng có nhiều chai không được kiểm tra thì việc điều chỉnh không nhất thiết đã cải thiện được dung tích sử dụng.
Ghi lại để người khác có thể kiểm tra
- Xác định bản sửa đổi bản vẽ, loại nhựa, hỗn hợp vật liệu, trọng lượng mục tiêu và cách sắp xếp khoang.
- Thống nhất về việc kiểm tra nghiệm thu và vị trí sẽ tính các bộ phận tốt.
- Ghi lại thời gian bắt đầu và kết thúc, loại trừ theo lịch trình, dừng sản xuất và lý do của chúng.
- Ghi lại tổng số chi tiết đúc, các chi tiết được chấp nhận lần đầu và các chi tiết bị loại bỏ mà không tính các chi tiết được làm lại hai lần.
- So sánh tốc độ quan sát được, tổng nhu cầu khối lượng và sản lượng hạ nguồn trong các khoảng thời gian phù hợp.
- Giữ các cài đặt đã thống nhất, các quan sát và các giới hạn chưa được giải quyết cùng với báo cáo thử nghiệm.
Xác định điều gì xảy ra ở đầu và cuối cửa sổ đo. Một quan sát ngắn được thực hiện sau khi khởi động sẽ trả lời một câu hỏi khác với toàn bộ đơn hàng bao gồm khởi động và thay đổi khuôn. Cả hai đều có thể hữu ích nhưng chỉ khi báo cáo xác định được những gì đã bị loại trừ.
Sử dụnghướng dẫn nghiệm thu nhà máy máy đúc thổiđể phát triển hồ sơ kiểm tra rộng hơn. Tính toán đầu ra hỗ trợ việc chấp nhận; nó không thay thế việc kiểm tra sản phẩm, kiểm tra thiết bị hoặc hợp đồng mua bán.
| Trường ghi | Nhập gì |
|---|---|
| Sản phẩm và cấu hình | Bản vẽ sửa đổi, vật liệu, trọng lượng, các khoang và trạm hoạt động |
| Ranh giới đo | Đồng hồ bắt đầu/kết thúc, thời gian dự kiến, thời gian chạy và vị trí đếm |
| Đếm | Tổng số bộ phận được đúc, vượt qua lần đầu tốt, bị loại bỏ và chưa hoàn thiện |
| Điều kiện | Các cài đặt được ghi lại, điều kiện làm mát và không khí, nhân sự và thiết bị phụ trợ |
| kết quả | Các phần tốt theo giờ hoặc ca đã nêu, các hạn chế và theo dõi đã được thống nhất |
Thảo luận về ước tính công suất dành riêng cho sản phẩm với Kinggle
Yêu cầu ước tính sản lượng gắn liền với bản vẽ sản phẩm và cấu hình máy đề xuất. Đề xuất bằng văn bản phải nêu rõ nơi tính các bộ phận được chấp nhận, thời gian thực hiện phép đo và điều kiện sản xuất nào được áp dụng. Nếu không có những chi tiết đó, con số số chai mỗi giờ không phải là cơ sở hợp lý để so sánh việc cung cấp thiết bị.
Gửi bản vẽ chai hoặc chi tiết mẫu của bạn, loại vật liệu, yêu cầu đầu ra tốt và lịch trình thay đổi thông quaTrang liên hệ chính thức của Kinggle. Trong trường hợp giá trị vẫn là ước tính, hãy gắn nhãn giá trị đó để lần đánh giá tiếp theo có thể giải quyết.
Công ty TNHH Máy móc Kinggle Ninh Ba
E-mail:sales@kinggle.com
Điện thoại:+86-574-87103665
Thành phố Dư Diêu, Ninh Ba, Chiết Giang, Trung Quốc. Chi tiết liên hệ được kiểm tra dựa trên trang liên hệ chính thức.
Câu hỏi thường gặp
Máy thổi khuôn có thể sản xuất bao nhiêu chai mỗi giờ?
Không có con số đầu ra duy nhất cho mỗi máy và mỗi chai. Chia 3.600 cho khoảng thời gian xuất ra toàn bộ máy tính bằng giây, sau đó nhân với các bộ phận đúc cho mỗi sự kiện. Áp dụng năng suất chất lượng vượt qua lần đầu để có đầu ra tốt trong thời gian chạy. Để lập kế hoạch ca, cũng bao gồm các điểm dừng được ghi lại và xác nhận công suất vật liệu và hạ nguồn.
Máy trạm đôi có luôn sản xuất gấp đôi không?
Không. Hai trạm không thiết lập tốc độ sản xuất mà không có thời gian và cấu hình thực tế. Nếu khoảng thời gian đo được của toàn bộ máy đã bao gồm các lần nhả luân phiên từ cả hai trạm thì không nhân hai lần nữa. So sánh thời gian, các khoang hoạt động và nhu cầu nguyên liệu của từng trạm trước khi ước tính sản lượng tổng hợp.
Sản lượng của chu trình khô có giống như sản phẩm thành phẩm không?
Không. Trường danh mục có nhãn đầu ra của chu trình khô không thiết lập đầu ra được chấp nhận của một thùng chứa được chỉ định. Trang KGB2L của Kinggle liệt kê 600 PC/HR dưới nhãn đó. Yêu cầu đầu ra dành riêng cho từng chai cần có vật liệu, dụng cụ, trọng lượng, điều kiện vận hành và tiêu chí kiểm tra, cùng với khoảng thời gian đo xác định.
Trọng lượng container ảnh hưởng thế nào đến năng lực sản xuất?
Trọng lượng ảnh hưởng đến nguyên liệu cần thiết ở một tốc độ sản xuất nhất định. Để sàng lọc ép đùn, sử dụng tổng khối lượng đã xử lý trên mỗi bộ phận đúc, bao gồm cả phần cắt được phân bổ của nó, thay vì chỉ trọng lượng chai thành phẩm. Chia lượng nguyên liệu sẵn có cho tổng khối lượng đó để có mức trần sơ bộ. Chỉ tính toán này không thiết lập được một chu trình đúc có thể đạt được hoặc đầu ra được chấp nhận.
Cần có thông tin gì để ước tính sản lượng chính xác?
Cung cấp bản vẽ sản phẩm, loại vật liệu, trọng lượng tịnh và tổng trọng lượng, cách bố trí khoang và trạm, sản lượng mục tiêu được chấp nhận và lịch trình ca làm việc. Bao gồm các kiểm tra chấp nhận và thiết bị hạ nguồn. Nếu hồ sơ thử nghiệm tồn tại, hãy cung cấp tổng số lượng, số lượng tốt, thời gian và lý do dừng. Giữ các giá trị giả định tách biệt với kết quả đo được để nhà cung cấp có thể xác định những khoảng trống bằng chứng còn lại.
Trước khi đặt hàng, hãy thỏa thuận về sản lượng được chấp nhận, điều kiện dùng thử và phương pháp đếm bằng văn bản. Sử dụng hồ sơ sản xuất thu được làm cơ sở cho lịch trình giao hàng.