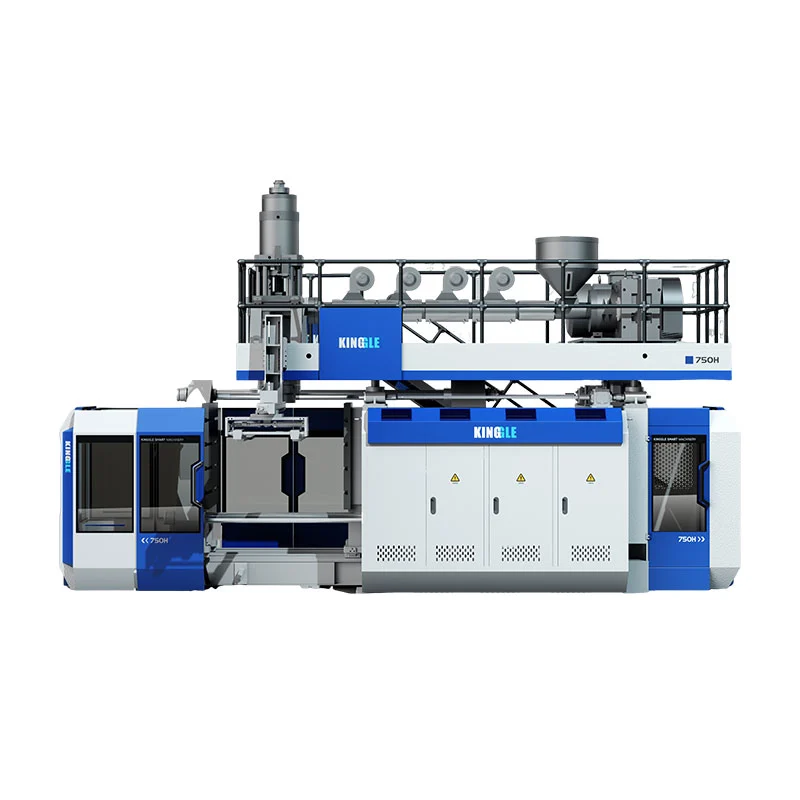
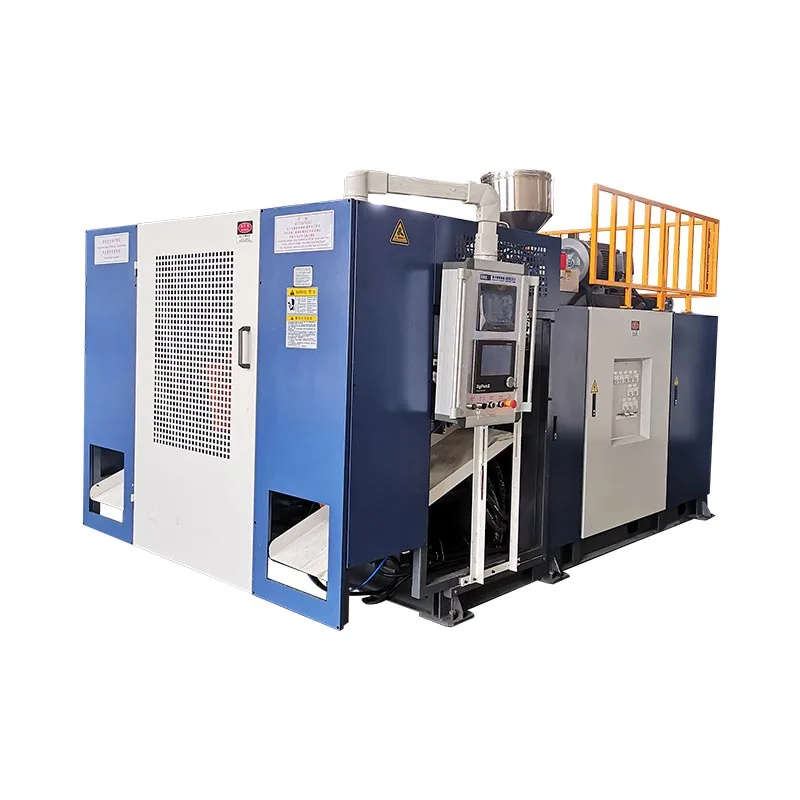
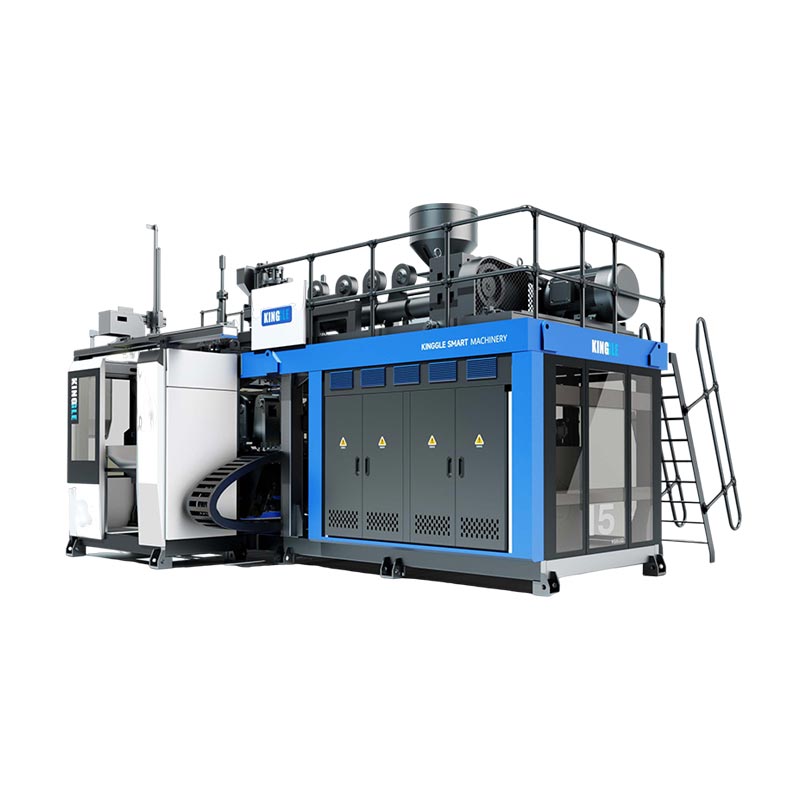
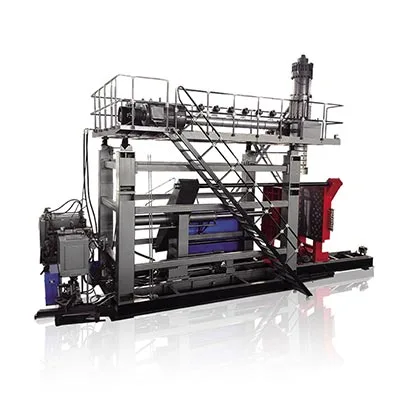
KGB100B chỉ phù hợp cho các sản phẩm rỗng lớn khi bộ phận, khuôn mẫu, tổng thể và nhà máy đều phù hợp với giới hạn đã công bố. Kinggle liệt kê dung tích thùng chứa tối đa 120 L, kích thước khuôn tối đa 920 x 1200 mm, tham chiếu bộ tích lũy 12(20) L và tham chiếu trọng lượng bộ tích lũy PE 9(15) kg. Những số liệu đó bắt đầu việc xem xét kỹ thuật, nhưng bản vẽ sản phẩm và kế hoạch dùng thử phải đưa ra lựa chọn cuối cùng.
Người mua đang tìm kiếm một chiếc máy đúc thổi 120L thường nghĩ đến một sản phẩm thực sự. Nó có thể là thùng chứa hóa chất, rào chắn giao thông, phao, bồn chứa, đồ chơi hoặc bộ phận kỹ thuật lớn. Nhãn khối lượng rất hữu ích nhưng nó không mô tả các khu vực cứng nhất, chuyển động của khuôn, phân bố tường hoặc nhu cầu làm mát.
Hướng dẫn này đọc KGB100B như một hệ thống sản xuất. Nó giải thích những gì mỗi con số được công bố có thể cho bạn biết và những gì không thể cho bạn biết. Nó cũng hiển thị những gì cần gửi bằng RFQ, để cuộc thảo luận có thể chuyển từ tên máy chung sang một giải pháp có thể kiểm tra được.

Sáu câu hỏi để kiểm tra nhanh sự phù hợp của sản phẩm
- Khuôn hoàn chỉnh có vừa với trục lăn, vỏ khuôn và phạm vi độ dày không?
- Phần được làm mát có thể rời khỏi khuôn thông qua lỗ mở có sẵn không?
- Tổng khối lượng parison có nằm trong cấu hình bộ tích lũy đã chọn không?
- Máy đùn có thể thu hồi đủ nguyên liệu cho chu trình mục tiêu không?
- Lực kẹp có thể chứa diện tích dự kiến đã thỏa thuận và áp suất thổi không?
- Nhà máy có thể cung cấp điện ổn định, nước làm mát và khí nén không?
Ranh giới đặc điểm kỹ thuật:các số liệu trong hướng dẫn này lấy từ hiện tạiTrang sản phẩm Kinggle KGB100B. Chúng được kiểm tra vào ngày 15 tháng 9 năm 2026. Hãy coi chúng như tài liệu tham khảo sàng lọc đã được xuất bản. Báo giá, bố trí, bản vẽ máy và thỏa thuận kỹ thuật được phê duyệt phải xác định rõ loại máy được đặt hàng.
Nhãn 120L là điểm khởi đầu, không phải là sự phê duyệt sản phẩm
Kinggle công bố 120 L là sức chứa tối đa của thùng chứa KGB100B. Điều đó mang lại cho người mua một điểm đánh dấu phạm vi nhanh chóng. Nó không nói rằng mọi bộ phận dưới 120 L sẽ chạy trên máy. Một trống nhỏ gọn và một rào cản giao thông dài có thể có chiều rộng khuôn, diện tích dự kiến, chiều dài parison và đường dẫn loại bỏ rất khác nhau.
Khối lượng danh nghĩa cũng có thể che giấu nhu cầu vật chất. Phao lớn có thành mỏng có thể chứa nhiều không khí hơn nhưng ít nhựa hơn so với bộ phận kỹ thuật nhỏ hơn có gân dày, tay cầm và vùng kẹp. Máy phải tạo thành một parison nóng hoàn chỉnh, bao gồm cả vật liệu mà sau này trở thành flash hoặc cắt. Do đó, chỉ riêng trọng lượng của thành phẩm đã đánh giá thấp cảnh quay mà người đứng đầu phải thực hiện.
Hình học lại thay đổi quyết định. Các khu vực vẽ sâu có thể kéo dài parison rất nhiều. Tấm rộng có thể cần nhiều lực kẹp hơn. Các bộ phận dài có thể bị giới hạn bởi khoảng cách từ khuôn đến khuôn hoặc không gian lấy ra trước khi thể tích thùng chứa trở nên phù hợp. Phần chèn cổ, ren bên trong và thổi đáy có thể tăng thêm chuyển động cho chu trình.
Sử dụng mô tả 120L để xây dựng danh sách rút gọn. Sau đó so sánh phần thật và khuôn với máy. Đây là lý do tại sao Kingglequy trình bán hàngyêu cầu các yêu cầu về hình ảnh, bản vẽ, trọng lượng, kích thước, chất liệu, độ dày và sản lượng của sản phẩm trước khi đề xuất mẫu.
Trình tự đó giữ cho nhãn năng lực giữ đúng vai trò của nó: sàng lọc nhanh trước, xác nhận kỹ thuật sau.
Biến thông số kỹ thuật KGB100B thành câu hỏi của người mua
Bảng thông số kỹ thuật hữu ích nhất khi mọi con số đều dẫn đến một kiểm tra. Trang KGB100B bao gồm kích thước máy, kẹp, ép đùn, đầu tích lũy và tài liệu tham khảo tiện ích. Một số giá trị là giới hạn rõ ràng. Những người khác mô tả cấu hình đã công bố hoặc tình trạng máy không tải.
Trang này liệt kê bộ tích lũy là 12(20) L và trọng lượng của bộ tích lũy PE là 9(15) kg. Các dấu ngoặc đơn xuất hiện để chỉ ra các lựa chọn thay thế được liệt kê, nhưng trang này không xác định quy tắc lựa chọn. Do đó, báo giá nên nêu tên một cách sắp xếp đầu và phạm vi vật chất của nó. Không kết hợp con số lớn hơn với giả định về máy tiêu chuẩn trừ khi Kinggle xác nhận nó cho dự án.
| Trường đã xuất bản | Tham khảo KGB100B | Câu hỏi nó sẽ kích hoạt |
|---|---|---|
| Dung tích thùng chứa tối đa | 120 L | Hình dạng thực tế của sản phẩm và tổng chi phí có phù hợp không chỉ khối lượng danh nghĩa của nó? |
| đầu ra | 320 chiếc/h, chu trình khô | Máy có thể đạt được đầu ra gì với các quy tắc về khuôn sản xuất, nhựa, làm mát và chất lượng? |
| Kích thước máy | 5,9 x 3,8 x 4,6 m | Có đủ không gian lắp đặt để tiếp cận, sàn, ống mềm, xử lý và bảo trì không? |
| Trọng lượng máy | 18 phút | Nền móng và kế hoạch lắp đặt nào tuân theo bản vẽ bố trí chung cuối cùng? |
| Lực kẹp | 440 kN | Liệu nó có đủ cho diện tích dự kiến của sản phẩm ở áp suất quy trình đã thỏa thuận không? |
| Tài liệu tham khảo về tấm và khuôn | trục lăn 1200 x 1200 mm; Khuôn tối đa 920 x 1200 mm | Thân khuôn, kiểu lắp đặt, dịch vụ và các kết nối có khớp với nhau không? |
| Mở cửa và chuyển động | Độ mở 500 đến 1400 mm; Hành trình di chuyển 600 mm | Bộ phận có thể nhả ra và thoát ra mà không va chạm hoặc làm hỏng bề mặt nóng không? |
| Độ dày khuôn | 510 đến 600mm | Độ dày lắp đặt có bao gồm tấm lót, bộ điều hợp và dụng cụ cần thiết không? |
| Máy đùn | vít 100 mm; 24 L/D; động cơ 55 kW | Vít và cửa sổ xử lý đã chọn có phù hợp với loại nhựa đã nêu không? |
| Công suất nóng chảy của HDPE được công bố | 160 đến 200 kg/giờ | Tổng nhu cầu nguyên vật liệu có thấp hơn mức đầu ra ổn định đã được chứng minh cho công thức thực tế không? |
| Đầu ắc quy | 12(20) L; 9(15) kg PE tham chiếu | Tùy chọn nào được trích dẫn và nó có bao gồm tổng khối lượng parison với biên độ quy trình có thể sử dụng được không? |
| Đường kính chốt | Tối đa 450 mm | Bộ khuôn và dụng cụ nào cần thiết cho đường kính parison và cách bố trí sản phẩm? |
| Tài liệu tham khảo nước làm mát | 0,3 MPa; 120 lít/phút | Điều này được áp dụng ở nhiệt độ đầu vào, chất lượng nước và phạm vi mạch như thế nào? |
| Công bố dòng năng lượng trung bình | 52 đến 60 kW | kWh/kg và kWh trên mỗi bộ phận được chấp nhận liên quan đến sản phẩm nào được đo trong quá trình thử nghiệm ổn định? |
Trang sản phẩm cũng công bố áp suất thổi 0,8 MPa và chỉ số luồng không khí là 1,8, nhưng đơn vị hiển thị của nó được hiển thị là M2/MIN. Đơn vị đó cần chỉnh sửa hoặc xác nhận trước khi đưa vào thông số kỹ thuật của cơ sở. RFQ có trách nhiệm nên đánh dấu sự không chắc chắn thay vì âm thầm thay đổi đơn vị.
Đọc các hàng liên quan cùng nhau. Kích thước khuôn phụ thuộc vào độ mở và độ dày. Khối lượng tích lũy thuộc về nhựa đã chọn và tổng bắn. Khả năng nóng chảy phụ thuộc vào thời gian phục hồi và chất lượng nóng chảy ổn định. Kích thước máy thuộc về quyền truy cập bảo trì và thiết bị phụ trợ. Việc đọc được kết nối này ngăn cản một con số thuận lợi che giấu một ràng buộc dự án khác.
Kiểm tra vỏ khuôn và đường dẫn tháo chi tiết
Kích thước khuôn tối đa được công bố là 920 x 1200 mm. Trục lăn có kích thước 1200 x 1200 mm và phạm vi độ dày khuôn là 510 đến 600 mm. Các giá trị này mô tả các thứ nguyên liên quan nhưng chúng không thể thay thế cho nhau. Khuôn có thể vừa với kích thước khuôn mặt đã nêu nhưng vẫn xung đột với các thanh giằng, ống, lỗ lắp hoặc thiết bị di chuyển.
Bắt đầu bằng bản vẽ lắp ráp chứ không phải bản phác thảo sản phẩm. Hiển thị cả hai nửa khuôn, tấm lót, ống góp nước, chốt thổi, dụng cụ cổ hoặc đáy, thiết bị thủy lực, cảm biến và hộp điện. Xác định đường tâm và kiểu lắp. Đánh dấu mọi vật phẩm di chuyển ra ngoài thân khuôn trong quá trình mở.
Tiếp theo, mô phỏng việc loại bỏ. Trang KGB100B xuất bản tham chiếu mở trục lăn 500 đến 1400 mm và hành trình di chuyển trục lăn 600 mm. Phần hoàn thiện cần có không gian trống để nhả, xoay nếu cần và rời khỏi máy. Đèn flash, đuôi, tay cầm và các bức tường linh hoạt nóng có thể mở rộng phạm vi loại bỏ thực sự.
Độ cứng của một phần cũng có vấn đề. Một phần rỗng lớn có thể bị biến dạng nếu robot nắm lấy nó trước khi bức tường sẵn sàng. Một cú rơi đơn giản có thể làm hỏng cổ hoặc để lại vết trên tấm ấm. Thời gian làm nguội bên trong khuôn và giá đỡ sau khi đẩy ra nằm trong phần đánh giá bố cục.
Xem nhà máy:giữ bản vẽ khuôn bên cạnh sự sắp xếp chung của máy. Thêm đường dẫn của cần cẩu, đường dẫn của xe đẩy khuôn, khoảng trống phía dịch vụ và lối vào an toàn của người vận hành. Kích thước máy 5,9 x 3,8 x 4,6 m được công bố không phải là kích thước ô hoàn chỉnh.
Đánh giá thích hợp cũng bao gồm trọng lượng khuôn và điểm nâng, mặc dù trang sản phẩm công cộng không công bố giới hạn trọng lượng khuôn. Hãy yêu cầu Kinggle xác nhận trọng lượng khuôn cho phép và phương pháp xử lý được đề xuất để có cấu hình chính xác. cáchướng dẫn thiết kế khuôn ép đùn thổicung cấp một danh sách kiểm tra đầy đủ hơn để làm mát, ngắt và thông gió.
Kích thước bộ tích lũy từ tổng khối lượng parison
Một đầu lưu trữ tích lũy tan chảy và đẩy ra một lượng lớn theo yêu cầu. Số lượng vật liệu liên quan là cảnh quay hoàn chỉnh rời khỏi đầu. Nó bao gồm bộ phận có thể bán được, phần chớp trên và dưới, phần tay cầm hoặc phần cổ và bất kỳ vật liệu nào được cắt tỉa khác được tạo ra bởi dụng cụ đã chọn.
Khối lượng tổng cộng = khối lượng thành phẩm + khối lượng vụn và khối lượng cắt + phụ cấp quy trình được kiểm soát
Khoản phụ cấp này không phải là một tỷ lệ phần trăm chung. Nó phải đến từ bộ phận đã được phê duyệt, khái niệm khuôn mẫu, đặc tính vật liệu và kết quả thử nghiệm.
Kinggle công bố 9(15) kg làm tham chiếu trọng lượng tích lũy PE cho KGB100B. Đó không phải là lời hứa rằng thành phẩm có thể nặng 9 hay 15 kg. Nó cũng không thể tự động chuyển sang PP, ABS hoặc công thức chứa đầy. Mật độ nhựa, cường độ nóng chảy, nhiệt độ và tình trạng đầu ảnh hưởng đến cửa sổ quy trình có thể sử dụng.
Dòng dung tích ắc quy 12(20) L cũng cần được chăm sóc tương tự. Dung tích lít mô tả thể tích bên trong hệ thống, trong khi bản vẽ sản phẩm và kế hoạch vật liệu thường được quản lý theo khối lượng. Hỏi tùy chọn đầu nào được bao gồm, loại nhựa nào hỗ trợ khối lượng được công bố và lượng vật liệu còn lại trong đầu tại điểm vận hành đã thỏa thuận.
Không chạy ở giới hạn lý thuyết theo mặc định. Một dự án cần có đủ phạm vi điều khiển để điều chỉnh việc phân bổ tường và biến thể theo từng shot. Nếu tổng diện tích chiếm gần hết công suất sẵn có thì việc thay đổi vật liệu sau này hoặc hiệu chỉnh độ dày cục bộ có thể loại bỏ khoảng trống đó. Thử nghiệm phải cho thấy khối lượng bắn ổn định, chiều dài parison có thể lặp lại và độ đệm chấp nhận được đối với đầu đã chọn.
Đối với khuôn nhiều chi tiết, hãy đếm từng parison được giải phóng trong mỗi chu kỳ. Cảnh quay hoàn chỉnh phải bao phủ mọi ổ cắm đang hoạt động và phần cắt của nó. Số lượng đầu và số lượng khoang có thể thay đổi phép toán, vì vậy hãy trình bày chúng một cách riêng biệt trong RFQ. cáchướng dẫn đầu và khoanggiải thích sự khác biệt đó.
Kết hợp máy đùn với nhu cầu nguyên liệu và thời gian phục hồi
Trang KGB100B liệt kê vít 100 mm, tỷ lệ 24 L/D, động cơ máy đùn 55 kW và bốn vùng sưởi ấm. Nó công bố phạm vi công suất nóng chảy của HDPE từ 160 đến 200 kg/h. Phạm vi đó là một tài liệu tham khảo trong phạm vi vật liệu. Nó không nên được coi là đầu ra đảm bảo cho mọi cấp độ, hạt màu, tỷ lệ xay lại hoặc khoảng nhiệt độ.
Chuyển mục tiêu sản xuất thành tổng nhu cầu theo giờ. Sử dụng khối lượng parison thô, không phải khối lượng thành phẩm. Bao gồm tất cả các vị trí hoạt động và sử dụng các sự kiện theo kế hoạch mỗi giờ. Điều này đưa ra tốc độ vật liệu mà máy đùn và đầu phải duy trì trong khi máy đang chế tạo các bộ phận có thể chấp nhận được.
Tổng nhu cầu vật liệu, kg/h = tổng khối lượng parison trên mỗi sự kiện, kg x số lần đúc khuôn mỗi giờ x số parison hoạt động trên mỗi sự kiện
So sánh kết quả với thử nghiệm trên công thức thực tế. Chỉ riêng phạm vi tài liệu quảng cáo không thể thiết lập được chất lượng tan chảy hoặc biên độ phục hồi.
Thời gian phục hồi phải phù hợp với chu kỳ máy. Nếu khuôn vẫn đóng để làm mát, máy đùn thường sử dụng thời gian đó để sạc lại bộ tích lũy. Do đó, chu kỳ làm mát ngắn hơn có thể làm tăng tốc độ nóng chảy cần thiết. Chuyển động khuôn nhanh hơn sẽ ít có giá trị nếu đầu khuôn chưa sẵn sàng cho lần chụp tiếp theo.
Xử lý vật liệu có thể trở thành hạn chế tiềm ẩn. Các bộ phận lớn tiêu thụ nhựa nhanh chóng. Nhà máy cần vận chuyển, sấy khô đáng tin cậy khi nguyên liệu yêu cầu, trộn và kiểm soát ô nhiễm. Nghiền lại có thể thay đổi mật độ khối và đặc tính cấp liệu. Một công thức bằng văn bản sẽ hữu ích hơn một nhãn rộng như “HDPE plus regrind”.
Yêu cầu hồ sơ thử nghiệm bao gồm loại nhựa, nhà cung cấp, gói màu, tỷ lệ xay lại, cài đặt nhiệt độ, tốc độ trục vít và tổng khối lượng thực tế. Nếu một tài liệu khác được lên kế hoạch, hãy yêu cầu bằng chứng cụ thể về tài liệu. Kinggle'sHướng dẫn gia công HDPE và PPgiải thích tại sao chỉ riêng nhãn polymer không giải quyết được việc thiết lập máy.
Kết nối lực kẹp, vùng chiếu và điều kiện thổi
Trang KGB100B công bố lực kẹp 440 kN. Số lớn hơn không tự động tốt hơn và nhãn âm lượng không thể xác nhận kẹp. Khuôn nhìn thấy lực phân tách trên khu vực được chiếu tiếp xúc với áp suất bên trong. Hình dạng sản phẩm, vùng chớp nhoáng, thiết kế hạn chế và áp suất quy trình đều ảnh hưởng đến yêu cầu thực tế.
Diện tích hình chiếu là hình bóng của khoang chịu áp trên mặt phẳng phân khuôn. Một bộ phận phẳng rộng có thể tạo ra nhiều tải trọng tách biệt hơn so với một thùng chứa sâu hơn nhưng hẹp hơn. Việc xem xét nên sử dụng bản vẽ khoang thực tế. Nó cũng phải bao gồm áp suất thổi đã chọn và bất kỳ hệ số an toàn nào đã được thỏa thuận.
Trang công khai liệt kê 0,8 MPa làm tham chiếu áp suất thổi. Điều đó không có nghĩa là mọi sản phẩm đều phải chạy ở cùng một cài đặt. Nhiệt độ nhựa, độ thông hơi, độ dày thành, chi tiết bề mặt và chiến lược làm mát ảnh hưởng đến quá trình. Cuộc thử nghiệm tại nhà máy nên sử dụng một cửa sổ sản xuất được ghi lại để tạo ra các bộ phận có thể chấp nhận được mà không phát triển nhanh hoặc hoạt động không ổn định của nấm mốc.
Thiết kế Pinch-off là một phần của cùng một hệ thống. Sự bịt kín yếu có thể tạo ra rò rỉ hoặc mối hàn dễ vỡ. Vật liệu quá mức có thể phóng to đèn flash và khiến việc cắt tỉa trở nên khó khăn hơn. Căn chỉnh khuôn, chuyển động kẹp và vị trí đặt parison phải hỗ trợ dụng cụ hơn là bù đắp cho nó.
Yêu cầu nhà cung cấp khuôn và nhà cung cấp máy xem lại bản vẽ tương tự. Điều này ngăn cản một khoảng cách chung trong đó mỗi bên chỉ phê duyệt thiết bị của riêng mình. Thỏa thuận kỹ thuật cuối cùng phải nêu tên khu vực dự kiến, áp suất xử lý, yêu cầu kẹp, độ dày khuôn, chi tiết lắp đặt và kết nối.
Lập kế hoạch nhà máy xung quanh khu vực đúc hoàn chỉnh
Trang KGB100B công bố kích thước máy 5,9 x 3,8 x 4,6 m và trọng lượng 18 tấn. Đây là những điểm khởi đầu có giá trị cho việc bố trí và sắp xếp. Chúng không bao gồm mọi bệ, hệ thống nhựa, máy làm lạnh, máy nén, thiết bị lấy ra, băng tải, tông đơ hoặc ranh giới an toàn.
Bắt đầu phía trên máy. Xác nhận rõ ràng chiều cao tòa nhà, công suất cần cẩu, đường di chuyển đầu máy và khả năng tiếp cận các thiết bị sưởi và bộ phận thủy lực. Sau đó làm việc hướng ngoại. Người vận hành cần không gian để kiểm tra khuôn, loại bỏ bộ phận bị kẹt và tiếp cận các điểm dịch vụ thông thường. Việc phân phối nguyên liệu và xử lý thành phẩm cần các tuyến đường không đi qua các khu vực không an toàn.
Nước làm mát xứng đáng hơn một ước tính về kích thước đường ống. Trang này liệt kê 0,3 MPa và 120 L/phút, nhưng nhà máy cũng cần nhiệt độ đầu vào cần thiết, mức tăng nhiệt độ chấp nhận được, chất lượng nước, điều kiện lọc và hồi lưu. Mạch khuôn và làm mát dầu có thể cần điều khiển riêng. Bảng tiện ích cuối cùng sẽ nêu rõ những gì được bao gồm trong quy trình được xuất bản.
Khí nén cần được xử lý tương tự. Trang web đưa ra tham chiếu áp suất 0,8 MPa, tuy nhiên đơn vị lưu lượng không khí nhìn thấy được của nó không nhất quán. Yêu cầu điều chỉnh nhu cầu đầu vào máy, nhu cầu cao nhất, chất lượng không khí, điểm sương và kích thước kết nối. Có thể cần một máy thu để giữ áp suất ổn định trong các đợt thổi lớn.
Trang sản phẩm dán nhãn 52 đến 60 kW là “mức tiêu thụ năng lượng trung bình”. Vì kW là đơn vị công suất nên chỉ sử dụng số liệu này làm tham chiếu công suất đã công bố. Không chuyển đổi nó thành kWh trên mỗi phần. Năng lượng liên quan đến sản phẩm phụ thuộc vào khuôn, nhựa, chu trình, chất trợ và đầu ra được chấp nhận.
EUROMAP 46.2xác định phép đo liên quan đến sản phẩm cho một máy ép đùn thổi, khuôn và sản phẩm cụ thể. Nó đòi hỏi hoạt động ổn định và chất lượng sản phẩm đáp ứng được yêu cầu của khách hàng. Đây là cơ sở vững chắc cho việc kiểm tra chấp nhận. Kinggle'shướng dẫn yêu cầu tiện íchcó thể giúp cấu trúc bảng dữ liệu nhà máy.

Chu trình sấy khô 320 chiếc/h không phải là sản lượng sản xuất
Kinggle dán nhãn 320 chiếc/h là đầu ra của chu trình khô KGB100B. Chu trình khô đo chuyển động của máy mà không chứng minh được toàn bộ quy trình sản xuất. Nó không bao gồm thu hồi nhựa, thả parison, thổi, làm mát, loại bỏ bộ phận, cắt tỉa hoặc kiểm tra chất lượng trong các điều kiện sản xuất dự định.
Các bộ phận lớn thường bị hạn chế làm mát. Tay cầm dày, các góc và vùng bị kẹp có thể cần nhiều thời gian hơn so với các khu vực có tường rộng. Chuyển động mở nhanh hơn không thể giải phóng phần vẫn còn quá mềm để giữ hình dạng. Tự động hóa cũng có thể thiết lập tốc độ nếu robot, máy xén hoặc băng tải chạy chậm hơn máy đúc.
Sử dụng ba giá trị đầu ra riêng biệt. Đầu tiên, chỉ ghi lại chu trình khô dưới dạng tham chiếu chuyển động. Thứ hai, đo tổng số bộ phận đúc mỗi giờ trong quá trình sản xuất thử. Thứ ba, báo cáo các bộ phận được chấp nhận mỗi giờ sau khi kiểm tra chất lượng đã thống nhất và tính điểm dừng.
Đầu ra được chấp nhận = tổng các bộ phận đúc - các bộ phận bị loại bỏ - các bộ phận bị mất trong các lần dừng đếm
Để lập kế hoạch ca làm việc, hãy ghi lại khoảng thời gian đo và các danh mục dừng. Quan sát chu kỳ tốt nhất trong thời gian ngắn không phải là tốc độ sản xuất ổn định.
Kế hoạch nghiệm thu phải nêu tên bộ phận, khuôn, nhựa, màu sắc, quy tắc nghiền lại, hành động của người vận hành và thiết bị phụ trợ. Nó cũng cần xác định tiêu chuẩn chất lượng. Trọng lượng, kích thước, hiệu suất rò rỉ, tình trạng chớp sáng, hình thức bên ngoài và vị trí độ dày của tường là những danh mục phổ biến nhưng dự án phải chọn những danh mục quan trọng.
Sử dụng chu kỳ mục tiêu làm ngân sách. Chia nó thành xả ắc quy, chuyển động khuôn, thổi, làm mát, xả, mở, lấy ra và phục hồi. Điều này cho thấy giới hạn đến từ máy móc, khuôn mẫu, vật liệu hay công việc tiếp theo. cáchướng dẫn tối ưu hóa thời gian chu kỳgiải thích cách cải thiện một giai đoạn mà không chuyển khiếm khuyết sang nơi khác.
Lập trình tường phải theo sản phẩm chứ không phải đường cong sao chép
Các bộ phận đúc thổi đùn lớn căng không đều. Vật liệu gần vai, góc, tay cầm hoặc rãnh sâu có thể di chuyển xa hơn vật liệu trên màn hình rộng. Khe hở khuôn đồng nhất có thể khiến một vùng quá mỏng trong khi vùng khác lại mang trọng lượng không cần thiết.
Trang KGB100B cho biết model tiêu chuẩn bao gồm bộ điều khiển độ dày MOOG 100. Bộ điều khiển được cài đặt chính xác, độ phân giải cấu hình và gói tùy chọn phải được nêu tên trong báo giá. MỘTHướng dẫn sử dụng Moog DigiPack III được lưu trữ trên máy chủ Kingglecho thấy cách bộ điều khiển máy tích lũy có thể liên kết vị trí dụng cụ với cấu hình được lập trình. Nó cũng liệt kê các chức năng kích thước cú đánh, đệm và vị trí tích lũy. Sách hướng dẫn đó minh họa logic điều khiển, nhưng không nên sử dụng nó để giả định giao diện KGB100B chính xác.
Xây dựng biên dạng đầu tiên từ hình học và thời gian khuôn đã biết. Sau đó cắt hoặc đo các bộ phận tại các vị trí xác định. Thay đổi từng vùng một và ghi lại bản sửa đổi. Phần nặng hơn không tự động là phần tốt hơn. Mục tiêu là có đủ nguyên liệu ở những nơi cần hiệu quả và ít dư thừa hơn ở những nơi không cần thiết.
Công việc lập hồ sơ phải luôn kết nối với khối lượng cảnh quay và độ dài của cảnh quay. Việc mở rộng một vùng hồ sơ sẽ thay đổi vật liệu có sẵn ở nơi khác. Nhiệt độ và độ phồng cũng có thể làm thay đổi kết quả. Lưu công thức đã được phê duyệt với loại vật liệu, màu sắc, nhiệt độ đầu, cài đặt bắn và phiên bản khuôn.
cáchướng dẫn lập trình parisoncung cấp phương pháp điều chỉnh từng bước. Đối với dự án này, FAT nên so sánh hồ sơ đã lưu cuối cùng với bản đồ treo tường đã đo và phạm vi trọng lượng bộ phận.
Chạy thử nghiệm tại nhà máy để trả lời quyết định mua hàng
Một bài kiểm tra chấp nhận hữu ích tại nhà máy không phải là một cuộc trình diễn máy móc. Đó là một nỗ lực có kiểm soát để tạo ra sản phẩm đã được thỏa thuận trong các điều kiện đã được ghi chép. Kết quả sẽ hiển thị những gì đã được kiểm tra, cách đo lường và những gì còn lại nằm ngoài phạm vi kiểm tra.
EUROMAP 46.2 đưa ra nguyên tắc đo lường hữu ích. Nó yêu cầu máy phải ở trong tình trạng ổn định, chất lượng sản phẩm đáp ứng yêu cầu của khách hàng và dữ liệu quy trình chính phải được ghi lại. Quy trình bán hàng của Kinggle cũng cho biết khách hàng có thể được mời tham gia thử nghiệm. Hãy biến cơ hội đó thành một văn bản trước khi phiên tòa bắt đầu.
- Đóng băng bài viết thử nghiệm.Xác định bản sửa đổi bộ phận, khuôn, cách sắp xếp đầu, số lượng khoang hoặc đầu ra và mọi tùy chọn được lắp đặt.
- Ghi lại công thức.Liệt kê loại nhựa, nhà cung cấp, gói màu, chất phụ gia và quy tắc nghiền lại. Giữ đủ vật liệu từ một lô đã biết nếu có thể.
- Xác minh thiết lập.Ghi lại nhiệt độ thùng và đầu, cài đặt bắn, hồ sơ hồ sơ, điều kiện thổi, điều kiện nước làm mát và trạng thái tự động hóa.
- Đạt hoạt động ổn định.Không chọn phần chấp nhận được đầu tiên. Thống nhất các quy tắc ổn định và cửa sổ mẫu trước khi đo hiệu suất.
- Đo cân bằng khối lượng.Cân phần đã hoàn thiện, đèn flash và các chi tiết trang trí khác. Xác nhận tổng khối lượng parison so với cách sắp xếp bộ tích lũy được trích dẫn.
- Kiểm tra chất lượng sản phẩm.Sử dụng các vị trí và phương pháp đã được phê duyệt về độ dày, kích thước, trọng lượng, hiệu suất rò rỉ và các khuyết tật nhìn thấy được của tường.
- Đếm đầu ra được chấp nhậnBáo cáo tổng số chu kỳ, tổng số bộ phận, loại bỏ và dừng trong khoảng thời gian đã thỏa thuận. Giữ chu trình khô thành một bản ghi riêng.
- Đo lường tiện ích.Ghi lại điện áp, công suất, áp suất và lưu lượng khí nén, nhiệt độ nước làm mát, áp suất và lưu lượng tại các ranh giới xác định.
- Thử thách khả năng lặp lại.Kiểm tra khối lượng bắn, vị trí parison và số đo sản phẩm trên cửa sổ mẫu, không chỉ trên một mảnh đã chọn.
- Đóng sai lệch.Cung cấp cho mỗi mặt hàng bị lỗi một chủ sở hữu, hành động, yêu cầu bằng chứng và thời hạn trước khi phê duyệt lô hàng.
Giữ các bài đọc thô với bản tóm tắt đã ký. Hình ảnh phải thể hiện nhận dạng mẫu và vị trí đo. Các tập tin công thức nấu ăn, cảnh báo và ghi chú sai lệch là một phần của bằng chứng. cácmáy đúc thổi hướng dẫn FATchứa một khuôn khổ chấp nhận đầy đủ hơn.
Việc chọn mẫu cũng cần có nguyên tắc. Đánh số các bộ phận theo thứ tự và không thay thế mẫu bị lỗi bằng mẫu tốt hơn. Nếu cài đặt thay đổi, hãy bắt đầu nhóm mẫu mới và ghi lại thời gian thay đổi. Điều này giữ cho kết quả có thể theo dõi được. Nó cũng tách biệt sự biến đổi bình thường khỏi sự phát triển quy trình có chủ ý.
Trước khi phê duyệt lô hàng, hãy so sánh hồ sơ kiểm tra với ma trận yêu cầu đã ký. Kiểm tra chuyển động của máy đã vượt qua không thể đóng một mặt hàng chất lượng sản phẩm đang mở. Bất kỳ bài kiểm tra nào không thể hoàn thành sẽ vẫn hiển thị cùng với lý do và phương pháp tiếp theo đã được thống nhất.
Chuẩn bị một RFQ mà người chế tạo máy có thể thiết kế
Một yêu cầu mơ hồ về “một máy đúc thổi 120 lít” dẫn đến một đề xuất mơ hồ. Thay vào đó hãy gửi một gói kỹ thuật nhỏ gọn. Nó không cần phải hoàn hảo nhưng nó phải tách biệt các yêu cầu đã biết khỏi các quyết định mở.
Bắt đầu với bản vẽ sản phẩm có kích thước hoặc tệp 3D. Thêm ảnh khi họ giải thích về cổ, phần đệm, tay cầm hoặc phần trang trí. Nêu rõ trọng lượng thành phẩm mục tiêu và xác định các khu vực tường quan trọng. Đặt tên cho loại vật liệu và bất kỳ quy trình nghiền lại nào được phép. Nếu khả năng kháng hóa chất hoặc thử nghiệm theo quy định có vấn đề, hãy nêu rõ tiêu chuẩn chính xác và tình trạng sản phẩm.
Sau đó xác định sản xuất. Cung cấp các bộ phận được chấp nhận mỗi giờ hoặc mỗi ngày, các ca có sẵn, tự động hóa theo kế hoạch và các bước tiếp theo. Nêu rõ dự án có bao gồm một khuôn mẫu mới hay không. Nếu khuôn đã có sẵn, hãy cung cấp bản vẽ lắp ráp, trọng lượng, độ dày, cách lắp đặt và các kết nối dịch vụ.
Thông tin về cơ sở nên bao gồm nguồn điện, tần số, công suất khí nén, điều kiện nước làm mát, chiều cao thông thoáng, cửa ra vào, cần cẩu và dữ liệu sàn. Đừng đợi đến khi cài đặt mới so sánh các mục này với máy. Các dự án có chi tiết lớn có thể bị hạn chế bởi việc lắp đặt và xử lý sản phẩm dễ dàng như bằng cách ép đùn.
Đính kèm với câu hỏi
Bản vẽ sản phẩm và khuôn, chi tiết nhựa, mục tiêu đầu ra, tiêu chí chất lượng, điều kiện tiện ích, giới hạn bố cục và phạm vi tự động hóa mong muốn.
Yêu cầu trong đề xuất
Tùy chọn đầu cuối cùng, vít và truyền động, tuyên bố lắp khuôn, ranh giới tiện ích, bố cục, quy trình chấp nhận, các tùy chọn được cung cấp và các loại trừ kỹ thuật.
Yêu cầu một ma trận yêu cầu hoàn thành. Mỗi hàng phải có nội dung “tuân thủ”, “yêu cầu thay đổi” hoặc “không được bao gồm”, theo sau là tham chiếu đến đề xuất. Điều này dễ kiểm tra hơn so với các tuyên bố rải rác trong email. Kinggle cung cấp mộtkhu vực tải xuốngđối với các tài liệu kỹ thuật vàmẫu phiếu điều tra dự ánđể liên hệ ban đầu.
Khi KGB100B lọt vào danh sách rút gọn
KGB100B xứng đáng được xem xét kỹ hơn khi sản phẩm nằm gần phạm vi ứng dụng phần lớn và các cuộc kiểm tra kỹ thuật phù hợp. Trang sản phẩm nêu tên các ứng dụng là thùng hóa chất, phụ tùng ô tô, rào cản giao thông, phao, đồ chơi và đồ nội thất. Danh sách đó hiển thị trường dự định nhưng không phải là bằng chứng cho thấy một phần cụ thể sẽ chạy.
Một trường hợp danh sách rút gọn mạnh có bốn đặc điểm. Khuôn phù hợp với không gian cho việc di chuyển và dịch vụ. Tổng khối lượng parison phù hợp với tùy chọn đầu đã được xác nhận. Phục hồi ép đùn hỗ trợ chu trình cần thiết với vật liệu dự định. Nhà máy có thể cung cấp các tiện ích và xử lý theo ranh giới đã thỏa thuận.
Chuyển sang cấu hình khác khi một trong những điều kiện đó không thành công. Bộ tích lũy lớn hơn có thể giải quyết được khối lượng bắn nhưng không giải quyết được chiều rộng khuôn. Một trục lăn lớn hơn có thể giải quyết được vỏ khuôn nhưng không thể phục hồi được quá trình đùn. Kích thước máy khác có thể tiết kiệm hơn khi chi tiết nhỏ hơn nhiều so với phạm vi hoạt động của bệ máy.
Cũng tạm dừng khi dữ liệu không đầy đủ. Các số liệu đầu trong ngoặc đơn của trang web và đơn vị luồng không khí không nhất quán cần được làm rõ bằng văn bản. Số chu kỳ khô không thể đóng bảo đảm đầu ra. Đây là những mục thông thường cho một thỏa thuận kỹ thuật, không phải là lý do để đoán.
Quyết định mua hàng sẽ kết thúc bằng kế hoạch dùng thử từng phần. Nếu máy có thể tạo ra các bộ phận ổn định, có thể chấp nhận được theo tỷ lệ và ranh giới tiện ích đã thỏa thuận thì mô hình đó sẽ phù hợp với công việc. Nếu thiếu bằng chứng đó, danh sách rút gọn vẫn chỉ là tạm thời.
Câu hỏi thường gặp
Máy thổi khuôn KGB100B 120L có thể tạo ra những sản phẩm gì?
Kinggle liệt kê các thùng hóa chất, phụ tùng ô tô, rào cản giao thông, phao, đồ chơi và đồ nội thất trên trang KGB100B. Đây là những tài liệu tham khảo ứng dụng, không phải phê duyệt tự động. Sản phẩm thực vẫn cần kiểm tra kích thước khuôn, khối lượng tổng, nhu cầu kẹp, vật liệu, đường loại bỏ và làm mát.
Có phải 120 L có nghĩa là mọi thùng chứa dưới 120 L đều phù hợp không?
Không. Thể tích container danh nghĩa chỉ là một giá trị sàng lọc. Một bộ phận dưới 120 L vẫn có thể vượt quá giới hạn khuôn, giới hạn diện tích dự kiến, nhu cầu tích lũy hoặc không gian loại bỏ có sẵn. Gửi bản vẽ sản phẩm và khuôn mẫu để xem xét từng mẫu cụ thể.
KGB100B có thể sản xuất thành phẩm HDPE 15 kg không?
Đừng đưa ra giả định đó từ bảng công khai. Trang này công bố 9(15) kg dưới dạng tài liệu tham khảo về trọng lượng tích lũy PE, dường như cùng với hai công suất đầu được liệt kê. Tổng khối lượng parison bao gồm bộ phận và tất cả phần chớp hoặc phần trang trí. Phần đầu, nhựa và quy trình sử dụng được đã chọn phải được Kinggle xác nhận và chứng minh qua thử nghiệm.
320 chiếc/h có phải là sản lượng dự kiến không?
Không. Nhãn Kinggle 320 chiếc/h ở dạng chu trình khô. Sản lượng thực tế được chấp nhận bao gồm ép đùn, tạo hình parison, thổi, làm mát, loại bỏ, cắt tỉa, loại bỏ và dừng. Nêu rõ đầu ra được chấp nhận cần thiết và xác minh nó bằng khuôn và vật liệu sản xuất.
Việc sử dụng năng lượng nên được so sánh như thế nào?
So sánh năng lượng liên quan đến sản phẩm trong cùng một khuôn, sản phẩm, nhựa, quy tắc chất lượng và ranh giới thử nghiệm. Trang KGB100B công bố dòng năng lượng trung bình từ 52 đến 60 kW, là nguồn tham khảo. Đo kWh/kg và kWh trên mỗi bộ phận được chấp nhận trong quá trình sản xuất ổn định thay vì chuyển đổi giá trị trang.
Tôi nên gửi thông tin gì để báo giá KGB100B?
Gửi bản vẽ và hình ảnh sản phẩm, kích thước, trọng lượng hoàn thiện, yêu cầu về tường, cấp vật liệu, quy tắc nghiền lại, đầu ra được chấp nhận, kiểm tra chất lượng, dữ liệu khuôn mẫu, điều kiện tiện ích và nhu cầu tự động hóa. Đánh dấu rõ ràng những mục chưa biết. Điều này cung cấp cho nhà cung cấp đủ thông tin để xác nhận phần đầu, độ khít của khuôn và phạm vi thử nghiệm.
Kiểm tra phần của bạn trước khi chọn máy
Gửi cho Kinggle bản vẽ sản phẩm, ước tính tổng trọng lượng, nhựa, dữ liệu khuôn, mục tiêu đầu ra và điều kiện tiện ích của nhà máy. Nhóm có thể xem xét liệu nền tảng KGB100B và cấu hình bộ tích lũy đã chọn có phù hợp với dự án hay không.
Yêu cầu đánh giá phù hợp với sản phẩm