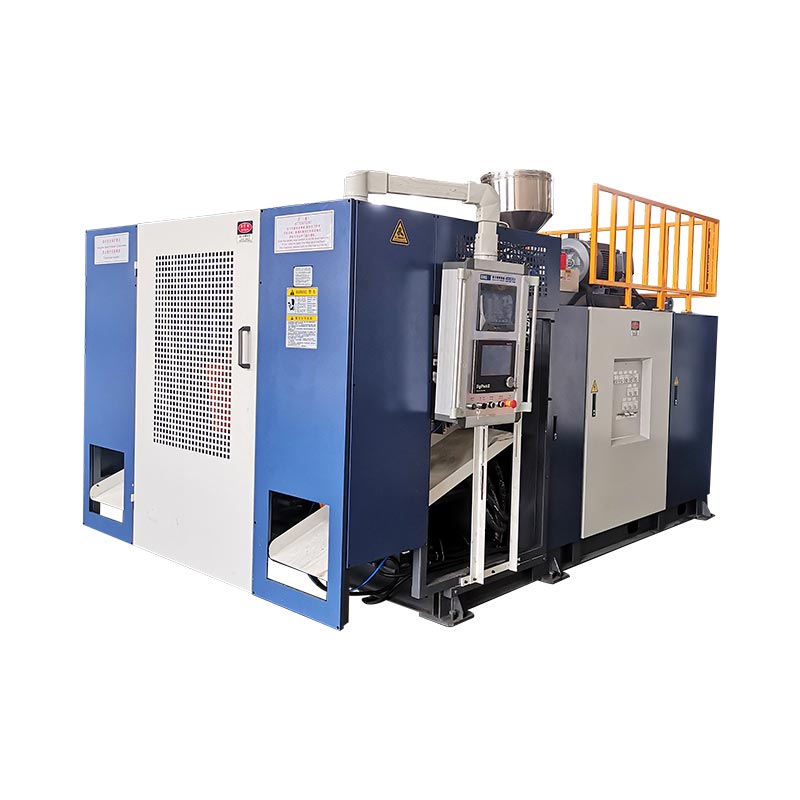
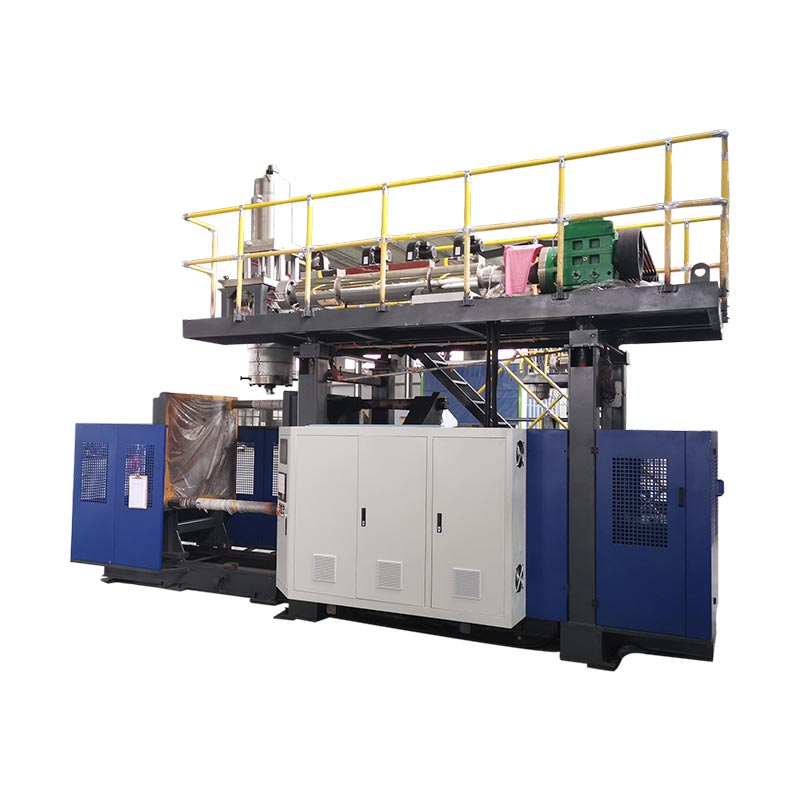
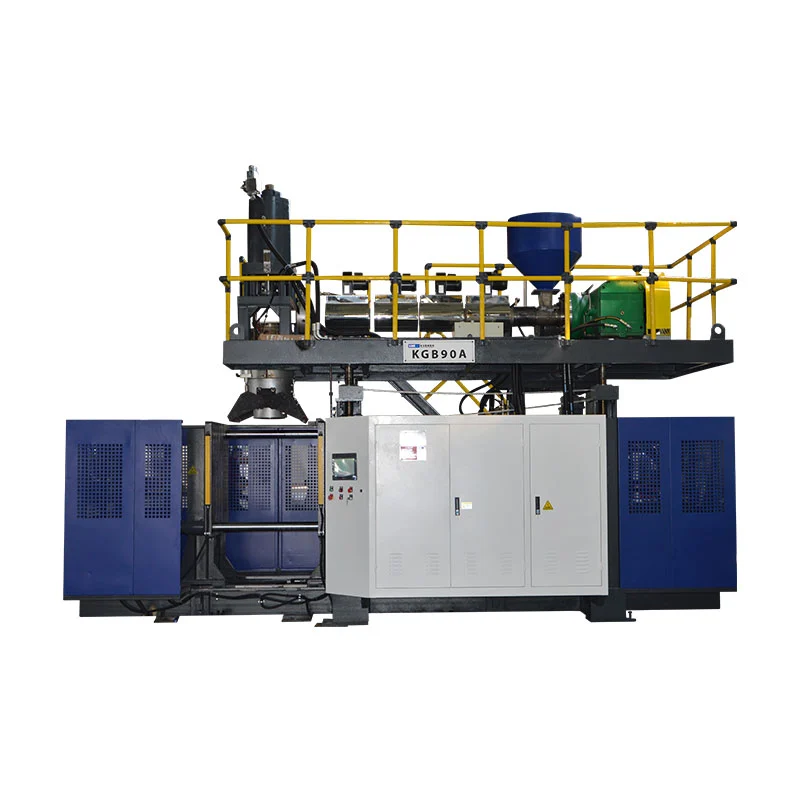
Định cấu hình KGB110A từ mẫu sản phẩm được đo, không chỉ từ tên 160L. Ghi lại hình dạng bộ phận, trọng lượng tịnh, bản đồ treo tường, nhựa, trang trí và mục tiêu sản xuất. Sau đó, sử dụng những đầu vào đó để kiểm tra đường bao khuôn, tổng nhu cầu parison, thu hồi đùn, yêu cầu kẹp và các tiện ích của nhà máy.
Máy đúc thổi 160 lít có thể tạo ra nhiều sản phẩm khác nhau. Rào chắn đường rỗng có diện tích chiếu rộng. Một chiếc phao có thể có các vùng kéo dài và các yêu cầu về độ kín. Mặt bàn có thể rộng nhưng tương đối nông. Một tên model không loại bỏ được những khác biệt đó.
Điểm khởi đầu hữu ích nhất thường là món đồ đã có sẵn trên bàn của người mua. Đo nó, cân nó và đánh dấu những khu vực quan trọng. Mẫu đó trở thành cầu nối giữa thiết kế sản phẩm, dụng cụ, cấu hình máy và kiểm tra nghiệm thu.

Tệp mẫu sáu trang sẽ thúc đẩy dự án
Bản vẽ kích thước bộ phận, kích thước tổng thể, các lỗ mở, các phần chèn và các giao diện lắp ráp.
Trọng lượng tịnh, loại vật liệu, màu sắc, chất phụ gia và cho phép nghiền lại.
Bản đồ độ dày của tường với các vị trí quan trọng và yêu cầu kiểm tra sản phẩm.
Bản đồ cắt hiển thị đèn flash phía trên, đuôi phía dưới, phần xử lý và các tổn thất khác.
Mục tiêu đầu ra được chấp nhận, mô hình ca làm việc, tự động hóa và công việc xuôi dòng.
Điện nhà máy, không khí, nước, lối đi, nâng hạ và không gian di động sẵn có.
Ghi chú dữ liệu đã xuất bản:Tiêu đề trang hiện tại và văn bản ứng dụng của Kinggle xếp KGB110A vào lớp 160L. Cùng một trang đó hiện hiển thị 120 L trong bảng tóm tắt và bảng dung lượng tối đa. Bài viết này tuân theo định vị sản phẩm 160L đã công bố, nhưng công suất đặt hàng chính xác phải được xác nhận trong báo giá và thỏa thuận kỹ thuật.
Bắt đầu với mẫu sản phẩm, không phải nhãn danh mục
Mẫu cho bạn biết quyết định của máy có thể thất bại ở đâu. Kích thước bên ngoài của nó ảnh hưởng đến khuôn. Trọng lượng và độ trang trí của nó ảnh hưởng đến bộ tích lũy. Bề mặt rộng của nó ảnh hưởng đến diện tích chiếu. Các góc sâu và tay cầm ảnh hưởng đến sự phân bố của tường. Hoạt động làm mát ảnh hưởng đến thời gian chu kỳ và loại bỏ.
Khối lượng vẫn hữu ích. Nó giúp đặt dự án vào một phạm vi máy nói chung. Tuy nhiên, hai sản phẩm có cùng thể tích kèm theo có thể cần các đầu, kẹp hoặc lỗ khuôn khác nhau. Một chiếc phao cồng kềnh có thể chứa nhiều không khí hơn trong khi sử dụng ít nhựa hơn so với bảng kỹ thuật dày đặc có các gân cục bộ và vùng lắp dày.
Đừng dựa vào phần hoàn thiện của đối thủ cạnh tranh làm nguồn duy nhất. Nếu có thể, hãy thêm tệp thiết kế gốc và yêu cầu về hiệu suất dự kiến. Mẫu được sao chép có thể bao gồm độ dày thành bù cho khuôn hoặc quy trình cũ. Việc lặp lại bức tường đó mà không hiểu công việc của nó có thể tăng thêm sức nặng mà không cải thiện hiệu suất.
Tài liệu của Kingglequy trình bán hàngbắt đầu bằng hình ảnh sản phẩm, bản vẽ, trọng lượng, kích thước và chất liệu. Nó cũng yêu cầu các yêu cầu về độ dày, sản lượng và khả năng kháng hóa chất. Thứ tự đó là thực tế vì khuyến nghị của máy tuân theo bằng chứng về sản phẩm.
Tệp mẫu phải có một số sửa đổi. Nếu cổ, tay cầm, hạt dao hoặc chiều dài tổng thể thay đổi, hãy cập nhật tệp trước khi máy và khuôn bị đóng băng. Điều này tránh một dự án trong đó báo giá phù hợp với mẫu ban đầu nhưng bản vẽ sản xuất không còn phù hợp với ô được trích dẫn.
Xây dựng một hồ sơ mẫu có thể vượt qua được quá trình đánh giá kỹ thuật
Bắt đầu với các phép đo cơ bản. Ghi lại chiều dài, chiều rộng và chiều cao tổng thể. Thêm đường kính mở, độ hoàn thiện cổ, kích thước mặt bích, khoảng hở tay cầm và vị trí của bất kỳ phần chèn nào. Đánh dấu đường phân chia và các khu vực có thể nhìn thấy được nếu mẫu cho thấy chúng.
Cân toàn bộ sản phẩm trên một chiếc cân đã được hiệu chuẩn. Sau đó tách rời những bộ phận có thể tháo rời mà không được đúc thổi. Nắp, phích cắm, miếng kim loại hoặc miếng đệm xốp không được tính là nhựa đúc. Ghi lại phương pháp nhận dạng vật liệu thay vì giả định polyme từ bề ngoài.
Độ dày của tường cần có bản đồ vị trí. Đánh số các điểm trên bản vẽ hoặc ảnh. Bao gồm các góc, phần chuyển tiếp vai, tay cầm, điểm tiếp xúc chân đế, vùng lắp và tấm rộng. Một độ dày trung bình duy nhất che giấu vùng mỏng có thể kiểm soát hiệu suất.
Tiếp theo, viết bài kiểm tra sản phẩm. Phao, rào chắn giao thông, bảng nội thất và container công nghiệp không có cùng tiêu chí đạt. Sử dụng bản vẽ thực tế của người mua, yêu cầu quy định hoặc thử nghiệm nội bộ. Không mượn bài kiểm tra độ cao rơi, tải trọng hoặc rò rỉ từ một sản phẩm không liên quan.
| Bằng chứng mẫu | Làm thế nào để ghi lại nó | Quyết định của máy bị ảnh hưởng |
|---|---|---|
| Hình học tổng thể | Bản vẽ có kích thước hoặc tệp 3D đã được kiểm tra | Đường bao khuôn, đường tâm, vị trí đầu và đường dẫn loại bỏ |
| Trọng lượng đúc ròng | Trọng lượng không có bộ phận lắp ráp riêng biệt | Điểm khởi đầu cho tổng khối lượng parison |
| Phân phối tường | Các vị trí được đánh số với phương pháp đo đã chọn | Hồ sơ Parison, phân phối bắn và tiêu chí dùng thử |
| Hệ thống nhựa | Cấp, nhà cung cấp, màu sắc, chất phụ gia và quy tắc xay lại | Sự phù hợp của trục vít, tốc độ nóng chảy và cửa sổ xử lý |
| Cắt và flash | Dự kiến có phế liệu trên, dưới, tay cầm và mặt bên | Nhu cầu tích lũy và tải nghiền lại |
| Kiểm tra chức năng | Phương pháp được đặt tên, điều kiện, cỡ mẫu và giới hạn vượt qua | Thiết kế khuôn, làm mát, mục tiêu trên tường và phạm vi FAT |
| Đầu ra được chấp nhận | Các bộ phận tốt mỗi giờ hoặc ca sau khi kiểm tra | Tốc độ phục hồi, làm mát, tự động hóa và công suất hạ nguồn |
Mẫu là bằng chứng chứ không phải là thông số kỹ thuật đầy đủ. Nó có thể đã bị lão hóa, cong vênh hoặc hấp thụ hóa chất. Sử dụng nó để đặt những câu hỏi hay hơn, sau đó đặt bản vẽ và tiêu chuẩn kiểm tra đã được phê duyệt lên trên mẫu vật lý trong hệ thống phân cấp tài liệu.
Đọc thông số kỹ thuật KGB110A dưới dạng một bộ kiểm tra
cácTrang sản phẩm KGB110Acông bố kích thước máy 6,6 x 4,2 x 5,2 m và trọng lượng máy 22 tấn. Phần kẹp của nó liệt kê 760 kN, trục lăn 1100 x 1400 mm và khuôn tối đa 1000 x 1400 mm. Trang này cũng cung cấp phạm vi độ dày khuôn từ 610 đến 750 mm.
Để mở và di chuyển, trang này hiển thị hành trình di chuyển 600 đến 1600 mm và 600 mm. Những con số này cần có cụm khuôn bên cạnh. Câu hỏi hữu ích là liệu bộ phận được làm mát hoàn toàn có thể nhả và rời khỏi khuôn với rô-bốt dự định, các hạt dao và phần trang trí vẫn được gắn vào hay không.
Phần ép đùn liệt kê một vít 110 mm, tỷ lệ 25 L/D, động cơ máy đùn 75 kW và bốn vùng gia nhiệt. Công suất nóng chảy của HDPE được công bố là 160 đến 200 kg/h. Phạm vi đó thuộc về từ ngữ HDPE của trang. Nó không chứng minh được tỷ lệ tương tự đối với vật liệu hoặc công thức khác.
Phần đầu công bố dung tích ắc quy 12(20) L và trọng lượng ắc quy PE 9(15) kg. Nó cũng liệt kê đường kính chốt khuôn tối đa 450(600) mm. Các giá trị trong dấu ngoặc đơn có thể phản ánh các lựa chọn cấu hình nhưng trang này không xác định quy tắc. Đề xuất phải nêu rõ phần đầu được chọn, dụng cụ khuôn và cơ sở nhựa.
Trang này mô tả mô hình tiêu chuẩn với bộ điều khiển độ dày MOOG 100, cánh tay robot và hệ thống thổi đáy. Đây là những tuyên bố được công bố của bên thứ nhất. Báo giá vẫn phải nêu tên từng mặt hàng được cung cấp, giao diện của nó và mọi thay đổi cụ thể của dự án.
Đọc nhà máy:không sao chép bảng vào đơn đặt hàng mà không có câu hỏi. Đặt phép đo mẫu, bản vẽ khuôn hoặc tính toán tiện ích bên cạnh mọi thông số kỹ thuật cần đáp ứng.
Chuyển hình dạng sản phẩm thành không gian vừa vặn và loại bỏ khuôn
Bản vẽ sản phẩm chỉ trở thành khuôn sau khi thêm chiến lược co rút, thép khoang, làm mát, kẹp chặt, lỗ thông hơi, dụng cụ cổ và lắp. Việc lắp ráp kết quả có thể lớn hơn nhiều so với sản phẩm. Một bộ phận trông có vẻ thoải mái trong giới hạn 1000 x 1400 mm có thể trở nên chật chội sau khi thêm các kết nối và thiết bị chuyển động.
Kiểm tra riêng chiều rộng, chiều cao và độ dày lắp đặt. Sử dụng bộ lắp ráp hoàn chỉnh, bao gồm tấm lót và bộ chuyển đổi. Xác nhận kiểu lắp dựa trên tham chiếu trục lăn 1100 x 1400 mm. Hiển thị các kết nối nước, thủy lực, khí nén và điện ở các vị trí được lắp đặt.
Không gian mở là một vấn đề chuyển động. Một tấm bảng có thể cần phải làm sạch các gân sâu. Một rào cản có thể rời khỏi khoang ở một góc. Phao có thể vẫn linh hoạt khi nóng và có thể cần hỗ trợ khi đưa ra ngoài. Tay cầm robot và xoay bộ phận cần có đường bao quét riêng.
Lập kế hoạch lộ trình thay đổi khuôn mẫu cùng một lúc. Trang KGB110A cho biết trọng lượng máy là 22 tấn nhưng không công bố trọng lượng khuôn cho phép. Hãy hỏi Kinggle về giới hạn trọng lượng khuôn cuối cùng, điểm nâng và bản vẽ bố trí chung. Sau đó xác minh cần cẩu nhà máy, chiều cao móc và cách tiếp cận.
Làm mát khuôn có thể kiểm soát toàn bộ chu trình. Các bề mặt lớn cần mạch cân bằng, trong khi các bề mặt dày có thể yêu cầu làm mát tập trung. cáchướng dẫn ép đùn khuôn thổitrình bày chi tiết hơn về khả năng ngắt, thông gió và lập kế hoạch mạch điện.
Tính toán tổng nhu cầu parison trước khi chọn người đứng đầu
Bộ tích lũy phải cung cấp tất cả vật liệu rời khỏi khuôn trong một lần đúc. Trọng lượng thành phẩm chỉ là một phần. Đầu cũng cung cấp flash, đuôi, xử lý phế liệu và bất kỳ vật liệu nào mà quá trình cắt tỉa loại bỏ.
Tổng khối lượng parison = sản phẩm đúc ròng + phần chớp và phần trang trí + phụ cấp quy trình được ghi lại
Sử dụng các giá trị đo được hoặc lấy từ khuôn. Không có tỷ lệ phế liệu chung cho phao, rào chắn, đồ nội thất và các bộ phận kỹ thuật.
Kinggle công bố 9(15) kg là dòng trọng lượng tích lũy PE cho KGB110A. Hãy coi nó như một tài liệu tham khảo cho người đứng đầu và vật liệu, chứ không phải công suất thành phẩm. Cấp PE, nhiệt độ nóng chảy, thành phần tái chế và cài đặt khuôn có thể thay đổi hành vi sử dụng được. Một loại nhựa khác cần có sự đánh giá riêng.
Chiều dài của Paris có vấn đề với số lượng lớn. Một parison dài có thể bị chùng xuống hoặc giãn ra trước khi khuôn đóng lại. Khuôn rộng có thể làm giảm lực kéo cần thiết xung quanh sản phẩm nhưng có thể thay đổi các yêu cầu về đầu và dụng cụ. Ghi lại kích thước khuôn, khoảng cách được lập trình, thời gian đùn và vị trí parison trong quá trình thử.
Tổng nhu cầu cũng ảnh hưởng đến việc nghiền lại. Đèn flash mạnh có thể vừa với bộ tích điện đồng thời tạo ra dòng phế liệu lớn. Hệ thống tạo hạt, vận chuyển và trộn phải theo kịp. Nếu việc xay lại trở lại sản phẩm, tỷ lệ phần trăm và các biện pháp kiểm soát ô nhiễm của sản phẩm đó thuộc về công thức đã được phê duyệt.
Rời khỏi phạm vi kiểm soát để chỉnh sửa hồ sơ. Đầu chạy ở cạnh thực tế của nó có thể có ít chỗ cho các góc dày hơn hoặc một khoảng cách dài hơn. Cuộc thử nghiệm phải cho thấy tổng khối lượng ổn định, lớp đệm có thể chấp nhận được và vị trí đặt parison có thể lặp lại trên một cửa sổ mẫu xác định.
Biến bản đồ treo tường thành hồ sơ parison được kiểm soát
Bản đồ treo tường cho biết nơi sản phẩm cần nguyên liệu. Hồ sơ của parison cho biết thời điểm khoảng cách khuôn sẽ thay đổi khi parison rời khỏi đầu. Việc kết nối hai bản ghi đó hữu ích hơn việc sao chép hồ sơ từ một phần khác.
Đánh số các vị trí tường trên bản vẽ mẫu. Sau mỗi lần thử, hãy cắt hoặc đo các vị trí giống nhau theo cùng một thứ tự. Ghi lại trọng lượng bộ phận và sửa đổi hồ sơ với mỗi nhóm. Nếu một số cài đặt thay đổi cùng một lúc, đội sẽ mất lý do dẫn đến kết quả.
Trang KGB110A đặt tên cho bộ điều khiển độ dày MOOG 100. MỘTHướng dẫn sử dụng Moog DigiPack III được tổ chức bởi Kingglegiải thích phương pháp điều khiển lưu trữ các tệp sản phẩm và liên hệ độ dày thành được lập trình với vị trí máy. Đây là bằng chứng hữu ích về quy trình nhưng nó không xác định được giao diện bộ điều khiển chính xác được cung cấp trên mọi KGB110A.
Một hồ sơ không thể sửa chữa mọi khuyết điểm. Hình dạng khuôn và trục gá, định tâm đầu, nhiệt độ nóng chảy, độ phồng parison và thời gian khuôn vẫn còn quan trọng. Nếu parison đi vào khuôn lệch tâm, việc thêm vật liệu có thể che giấu triệu chứng trong khi tăng trọng lượng.
Sau khi hoàn thành một phần, hãy lưu công thức hoàn chỉnh. Bao gồm vật liệu, màu sắc, nhiệt độ, cài đặt ảnh, hồ sơ hồ sơ, thổi, làm mát và sửa đổi khuôn. cáchướng dẫn lập trình parisoncung cấp một chuỗi điều chỉnh đầy đủ hơn.
Kết hợp quá trình thu hồi đùn với quá trình làm mát và đầu ra được chấp nhận
Bảng công khai liệt kê 160 đến 200 kg/h là phạm vi công suất nóng chảy HDPE KGB110A. Câu hỏi sản xuất là liệu vít được chọn có thể nạp lại bộ tích lũy trước lần bắn tiếp theo trong khi vẫn duy trì chất lượng nóng chảy ổn định hay không. Bản thân tỷ lệ quảng cáo tối đa không thể trả lời được điều đó.
Tính toán tổng nhu cầu hàng giờ từ toàn bộ parison. Sử dụng các sự kiện đúc theo kế hoạch mỗi giờ và các cửa hàng đang hoạt động. Sau đó so sánh kết quả với tốc độ nóng chảy đã được kiểm tra đối với tình trạng nhựa, màu sắc và quá trình nghiền lại thực tế.
Tổng nhu cầu vật liệu, kg/h = tổng khối lượng parison x số lần đúc khuôn mỗi giờ x số parison hoạt động trên mỗi sự kiện
Trang KGB110A liệt kê 320 chiếc/h, nhưng gắn nhãn đó là chu trình khô. Chu trình khô là một tham chiếu chuyển động của máy. Sản phẩm đầu ra bao gồm thu hồi ắc quy, tạo hình parison, thổi, làm mát, xả, mở, lấy ra, cắt tỉa và giảm chất lượng.
Các bộ phận lớn thường dành phần lớn thời gian làm mát của chu trình. Thời gian đó có thể cho phép máy đùn nạp lại đầu. Nếu làm mát khuôn tốt hơn sẽ rút ngắn chu kỳ, thì tốc độ nóng chảy cần thiết sẽ tăng lên. Do đó, tối ưu hóa chu trình phải kiểm tra khả năng phục hồi và chất lượng thành, không chỉ nhiệt độ khuôn.
Báo cáo các bộ phận được chấp nhận mỗi giờ sau khi kiểm tra đã thống nhất. Giữ chu trình khô, chu trình tổng, loại bỏ và dừng trong các cột riêng biệt. cáchướng dẫn tối ưu hóa thời gian chu kỳcho thấy cách xây dựng ngân sách thời gian theo từng giai đoạn.
Kiểm tra 760 kN so với diện tích dự kiến và áp suất quy trình
Kinggle công bố lực kẹp 760 kN cho KGB110A. Con số đó chỉ trở nên hữu ích bên cạnh diện tích dự kiến của khoang và áp suất bên trong đã thỏa thuận. Vùng được chiếu là hình bóng khoang trên mặt phẳng phân khuôn. Nó không phải là thể tích thùng chứa hay diện tích bề mặt.
Rào chắn hoặc mặt bàn rộng có thể tạo ra tải trọng phân tách đáng kể ngay cả khi nó nông. Một chiếc phao sâu nhưng hẹp có thể hoạt động khác. Bố cục nhiều khoang hoặc nhiều phần làm tăng tổng diện tích được chiếu bởi kẹp.
Trang sản phẩm liệt kê áp suất thổi 0,8 MPa. Sử dụng cửa sổ sản xuất thực tế trong tính toán. Thông hơi khuôn, nhiệt độ nóng chảy, chi tiết bề mặt và độ dày thành có thể thay đổi áp suất cần thiết. Thử nghiệm tại nhà máy phải ghi lại áp suất cài đặt và áp suất đầu vào máy có sẵn.
Tình trạng flash là bằng chứng hữu ích. Đèn flash ngày càng tăng có thể cho thấy lực tách quá mức, vùng kẹp bị mòn, vấn đề căn chỉnh hoặc vật liệu dư thừa. Không khắc phục mọi vấn đề về đèn flash bằng cách tăng lực kẹp. Kiểm tra khuôn và xử lý cùng nhau.
Nhà cung cấp máy và nhà cung cấp khuôn mẫu phải phê duyệt một phép tính. Đưa diện tích dự kiến, áp suất xử lý, yêu cầu kẹp và hệ số giả định vào hồ sơ kỹ thuật. Điều này ngăn chặn hai phê duyệt riêng biệt dựa trên các giả định khác nhau.
Kiểm tra lại tính toán nếu bố trí khoang thay đổi. Việc thêm phần thứ hai, di chuyển đường phân khuôn hoặc phóng to bảng điều khiển có thể thay đổi diện tích được chiếu. Các chi tiết chèn và tác động phụ cũng có thể thay đổi cách phản ứng của khuôn. Bản vẽ khuôn cuối cùng, thay vì bản phác thảo sản phẩm ban đầu, sẽ đóng bước kiểm tra này.
Xác định các lớp vật liệu thay vì dựa vào cụm từ đặc trưng
Trang KGB110A cho biết nền tảng này có thể cung cấp các sản phẩm một lớp và cũng có thể xây dựng các cấu trúc hai lớp hoặc nhiều lớp. Bảng thông số kỹ thuật công khai tương tự liệt kê một vít 110 mm và một động cơ máy đùn 75 kW. Do đó, một dự án nhiều lớp cần có bản vẽ cấu hình ngoài bảng tiêu chuẩn.
Bắt đầu với lý do sản phẩm cho một lớp khác. Nó có thể là vị trí màu sắc, vật liệu lõi tái chế hoặc một rào cản chức năng. Nêu rõ vật liệu trong mỗi lớp và tỷ lệ mục tiêu. Kiểm tra tính tương thích, nhiệt độ xử lý và độ biến thiên cho phép.
Sau đó yêu cầu sơ đồ đường tan chảy. Nó sẽ xác định mọi máy đùn, bộ chuyển đổi, kênh đầu và điểm điều khiển. Đề xuất cũng phải thể hiện kích thước động cơ, tải nhiệt, xử lý vật liệu và tổng tiện ích sửa đổi. Nhãn “nhiều lớp” chung không xác định thiết bị này.
Công việc chuyển đổi phát triển theo từng con đường vật chất. Khối lượng thanh lọc, khả năng tiếp cận làm sạch, trình tự màu sắc và phân loại phế liệu ảnh hưởng đến thời gian vận hành. Nếu sản phẩm không cần nhiều lớp, hệ thống bổ sung có thể thêm công việc mà không tạo ra giá trị cho người mua.
Hướng một lớp
Sử dụng một dòng nhựa được xác định khi hiệu suất sản phẩm, màu sắc và kế hoạch tái chế có thể đáp ứng được với một cấu trúc tường.
Hướng nhiều lớp
Yêu cầu cấu hình đồng đùn dành riêng cho dự án khi mỗi lớp có chức năng và phạm vi chấp nhận được ghi lại.
Kinggle'shướng dẫn đồng đùn nhiều lớpgiải thích vai trò của lớp và các câu hỏi thuộc RFQ.
Lập kế hoạch cho ô hoàn chỉnh xung quanh máy 22 tấn
Kích thước máy được công bố là 6,6 x 4,2 x 5,2 m. Trọng lượng máy là 22 tấn. Những giá trị này bắt đầu bố trí nhà máy. Chúng không bao gồm giải phóng mặt bằng, cầu thang, xử lý khuôn, thiết bị nhựa, máy nén, hệ thống làm mát, hoàn thiện mang đi hoặc hoàn thiện xuôi dòng.
Kiểm tra đường dẫn dọc trước. Tòa nhà cần có đủ chiều cao cho máy, lối vào sàn và nâng theo kế hoạch. Đánh dấu lộ trình cho các bộ phận đầu khuôn và máy đùn nếu việc bảo trì yêu cầu loại bỏ chi phí trên cao. Xác nhận công suất cần cẩu và tầm với của móc từ bản vẽ cuối cùng.
Trang KGB110A công bố 0,3 MPa và 120 L/phút cho nước làm mát. Bảng dự án cũng cần nhiệt độ đầu vào, giới hạn hoàn trả, chất lượng nước, quá trình lọc và phạm vi mạch. Số lưu lượng không có nhiệt độ không thể kích thước hệ thống làm mát.
Đối với khí nén, trang này liệt kê 0,8 MPa và 1,8 m³/phút. Xác nhận nhu cầu cao nhất và trung bình, kích thước máy thu, điểm sương, kích thước lọc và kết nối. Các sự kiện thổi lớn có thể kéo áp suất xuống khi tiêu đề có kích thước nhỏ.
Trang này dán nhãn mức tiêu thụ năng lượng trung bình là 52 đến 60 kW. Vì kW là công suất nên hãy coi đây là tham chiếu công suất vận hành đã được công bố. Không chuyển đổi nó thành kWh trên mỗi phần.EUROMAP 46.2liên kết phép đo năng lượng liên quan đến sản phẩm với máy, khuôn và sản phẩm nhất định trong điều kiện ổn định.
cáchướng dẫn tiện ích nhà máybao gồm các ranh giới điện, không khí, nước, công trình dân dụng và lối vào. Sử dụng bản vẽ bố trí chung cuối cùng thay vì phong bì công cộng để phê duyệt lắp đặt.

Chứng minh cấu hình bằng bản dùng thử sản phẩm có thể theo dõi
Bản dùng thử tại nhà máy sẽ tạo lại công việc sản phẩm được mô tả trong tệp mẫu. Cần phải có khuôn, nhựa và các lựa chọn chính đã được phê duyệt. Nếu sử dụng chất thay thế thì ghi lại sự khác biệt và đưa ra kết luận tương ứng.
Lập kế hoạch trình tự mẫu trước khi chạy. Đánh số chi tiết theo thứ tự đúc. Xác định thời điểm bắt đầu sản xuất ổn định và khoảng thời gian đo kéo dài bao lâu. EUROMAP 46.2 yêu cầu điều kiện máy ổn định cho phương pháp năng lượng liên quan đến sản phẩm và ghi lại chất lượng sản phẩm như một phần của bối cảnh thử nghiệm.
- Xác định cấu hình.Ghi lại số sê-ri máy, tùy chọn đầu, dụng cụ khuôn, sửa đổi khuôn, bộ điều khiển và tự động hóa được cài đặt.
- Xác minh công thức.Ghi lại loại nhựa, nhà cung cấp, màu sắc, chất phụ gia và hàm lượng nghiền lại từ vật liệu thử nghiệm thực tế.
- Nắm bắt công thức.Lưu nhiệt độ, cài đặt bắn, biên dạng tường, cài đặt thổi, điều kiện làm mát và thời gian tự động hóa.
- Đóng cân khối lượng.Cân sản phẩm, từng dòng cắt và toàn bộ ảnh chụp. So sánh nó với cơ sở đầu được trích dẫn.
- Đo bản đồ treo tường.Sử dụng các vị trí được đánh số và phương pháp đã thỏa thuận. Giữ các bài đọc được liên kết với từng số mẫu.
- Chạy kiểm tra chức năng.Chỉ áp dụng các thử nghiệm và giới hạn dành riêng cho sản phẩm được ghi trong yêu cầu đã được phê duyệt.
- Đếm đầu ra một cách trung thực.Chu trình khô riêng biệt, chu trình tổng thể, các bộ phận được chấp nhận, loại bỏ và dừng trong khoảng thời gian đã thỏa thuận.
- Ghi lại các tiện ích.Đo điện, không khí và nước tại các ranh giới xác định trong khi sản phẩm được chấp nhận đang được sản xuất.
- Đóng các mục đang mở.Cung cấp cho mỗi sai lệch một chủ sở hữu, hành động khắc phục, yêu cầu bằng chứng và ngày đến hạn.
Đừng chỉ chọn phần tốt nhất cho báo cáo. Giữ một trình tự cho thấy sự thay đổi. Nếu công thức thay đổi, hãy bắt đầu một nhóm mẫu mới. Điều này tách biệt quá trình phát triển khỏi bằng chứng chấp nhận.
Thống nhất về dụng cụ đo trước khi kiểm tra. Ghi lại độ phân giải của thang đo, phương pháp đo độ dày và trạng thái hiệu chuẩn ở những nơi chúng ảnh hưởng đến kết quả. Sử dụng các công cụ tương tự cho trình tự mẫu. Nếu người mua và nhà cung cấp đo lường bằng các phương pháp khác nhau, hãy so sánh các phương pháp đó trước khi quyết định rằng các bộ phận không đồng ý.
Một kết quả thất bại cần có bối cảnh. Giữ các cài đặt liên quan, lịch sử cảnh báo, số mẫu và hồ sơ kiểm tra. Một bộ phận được sửa chữa có thể chứng minh việc sửa chữa nhưng không được xóa bỏ sai lệch trước đó. Lịch sử này giúp nhóm quyết định liệu bản sửa lỗi có ổn định hay tạm thời hay không.
Lưu trữ dữ liệu thô, ảnh, xuất công thức và tóm tắt đã ký cùng nhau. cáchướng dẫn kiểm tra nghiệm thu tại nhà máycung cấp một giao thức rộng hơn để kiểm tra máy, sản phẩm và tài liệu.
Sử dụng bốn cổng để quyết định xem KGB110A có phù hợp không
KGB110A lọt vào danh sách rút gọn khi bốn cổng bằng chứng đóng lại. Đầu tiên, khuôn phù hợp với trục lăn, vỏ bọc, phạm vi độ dày và chuyển động. Thứ hai, đầu được chọn có thể mang lại tổng giá trị với phạm vi kiểm soát hữu ích. Thứ ba, phục hồi ép đùn hỗ trợ chu trình mục tiêu bằng vật liệu thực tế. Thứ tư, nhà máy có thể cung cấp các tiện ích và xử lý cần thiết.
Nhãn 160L không thể thay thế bất kỳ cổng nào. Một bộ phận dài có thể không đạt yêu cầu kiểm tra khuôn. Một bộ phận nặng có thể không vượt qua được quá trình kiểm tra bắn. Một chu kỳ ngắn có thể không thực hiện được việc kiểm tra khôi phục. Một nhà máy có chiều cao hạn chế có thể không vượt qua được quá trình kiểm tra lắp đặt.
Di chuyển xuống phạm vi máy khi sản phẩm và khuôn nhỏ hơn nhiều và bệ lớn hơn không bổ sung thêm công suất hữu ích. Di chuyển lên hoặc yêu cầu cấu hình khác khi tổng số lần bắn, không gian khuôn hoặc nhu cầu kẹp vượt quá phạm vi đã được chứng minh. cácHướng dẫn sử dụng KGB100B 120Lcung cấp các kiểm tra kỹ thuật tầm thấp hơn liền kề.
Kết thúc lựa chọn bằng ma trận yêu cầu đã ký. Mỗi dòng phải nêu tên đầu vào của người mua, cấu hình được đề xuất và bằng chứng chứng minh sự tuân thủ. Các mục không xác định nên vẫn mở thay vì được thay thế bằng một tờ rơi quảng cáo giả định.
Model máy khi đó là kết quả của file sản phẩm. Đơn đặt hàng đó cung cấp cho người thiết kế khuôn mẫu, người chế tạo máy và người mua một tập hợp dữ kiện để làm việc.
Câu hỏi thường gặp
Máy đúc thổi KGB110A 160L dùng cho những sản phẩm nào?
Trang sản phẩm của Kinggle liệt kê các loại thùng, đồ nội thất, phao, phao, đồ chơi, phụ tùng ô tô và rào cản giao thông. Đây là những họ ứng dụng. Sản phẩm cụ thể vẫn cần kiểm tra độ khít của khuôn, khối lượng tổng, nhu cầu kẹp, vật liệu, làm mát và tháo dỡ.
Tại sao tôi nên gửi mẫu vật lý cũng như bản vẽ?
Bản vẽ xác định hình dạng đã được phê duyệt, trong khi mẫu giúp nhóm kỹ thuật kiểm tra trọng lượng, đường phân chia, trang trí, phân bổ và xử lý tường. Sử dụng cả hai khi có thể. Các bài kiểm tra bằng bản vẽ và viết sẽ kiểm tra xem mẫu có khác với thiết kế hiện tại hay không.
320 chiếc/h có phải là sản lượng sản xuất của KGB110A không?
Không. Trang KGB110A ghi nhãn 320 chiếc/h là chu trình sấy khô. Đầu ra được chấp nhận phải bao gồm quá trình thu hồi đùn, tạo hình parison, thổi, làm mát, lấy ra, cắt tỉa, loại bỏ và đếm các điểm dừng bằng khuôn sản xuất và nhựa.
Bộ phận PE thành phẩm nặng 15 kg có thể chạy trên KGB110A không?
Bảng công khai hiển thị 9(15) kg dưới dạng tham chiếu trọng lượng tích lũy PE, không phải công suất thành phẩm. Tổng khối lượng parison bao gồm sản phẩm và tất cả đèn flash hoặc đồ trang trí. Xác nhận đầu đã chọn, nền nhựa và biên độ vận hành, sau đó chứng minh kết quả trong quá trình dùng thử sản phẩm.
KGB110A tiêu chuẩn có tạo ra sản phẩm nhiều lớp không?
Mô tả sản phẩm đề cập đến các giải pháp một lớp và nhiều lớp, trong khi bảng công khai liệt kê một trục vít và một động cơ máy đùn. Một dự án nhiều lớp cần một bản vẽ đường tan chảy riêng biệt, danh sách máy đùn, cấu hình đầu, phạm vi tỷ lệ lớp và bảng tiện ích được sửa đổi.
Điều gì nên bao gồm trong cuộc điều tra KGB110A?
Gửi bản vẽ sản phẩm, ảnh mẫu, kích thước, trọng lượng tịnh, bản đồ treo tường, nhựa, ước tính phần trang trí, kiểm tra chất lượng, mục tiêu đầu ra được chấp nhận, dữ liệu khuôn mẫu và tiện ích nhà máy. Kinggle sau đó có thể xác nhận phần đầu, không gian khuôn, bố trí ép đùn và kế hoạch nghiệm thu.
Gửi bằng chứng sản phẩm, không chỉ một tập
Chia sẻ tệp mẫu, thông tin khuôn mẫu, mục tiêu đầu ra và điều kiện nhà máy với Kinggle. Nhóm dự án có thể sử dụng những dữ kiện đó để xác nhận cấu hình KGB110A và xác định bản dùng thử dựa trên sản phẩm.
Yêu cầu xem xét cấu hình KGB110ANguồn và cơ sở đánh giá
- Kinggle, Máy thổi khí tích lũy 160L, model KGB110A. Định vị sản phẩm, thông số kỹ thuật và ứng dụng đã nêu, được kiểm tra vào ngày 15 tháng 9 năm 2026.
- Quy trình bán hàng của Kinggle. Yêu cầu về thông tin sản phẩm và quy trình kiểm tra đã nêu, được kiểm tra vào ngày 15 tháng 9 năm 2026.
- Hướng dẫn sử dụng Moog DigiPack III do Kinggle tổ chức. Các tệp sản phẩm được lưu trữ và kiểm soát độ dày thành được lập trình cho máy tích lũy hoặc máy liên tục.
- EUROMAP 46.2, Máy thổi đùn, Xác định mức tiêu thụ năng lượng liên quan đến sản phẩm. Phiên bản 1.0, tháng 1 năm 2014.
Ghi chú biên tập:Kinggle là nhà sản xuất và xuất bản cuốn hướng dẫn này. Dữ liệu sản phẩm được trình bày dưới dạng thông tin do bên thứ nhất công bố. Đặc điểm kỹ thuật của dự án đã ký và thử nghiệm được chứng kiến sẽ kiểm soát máy được đặt hàng.