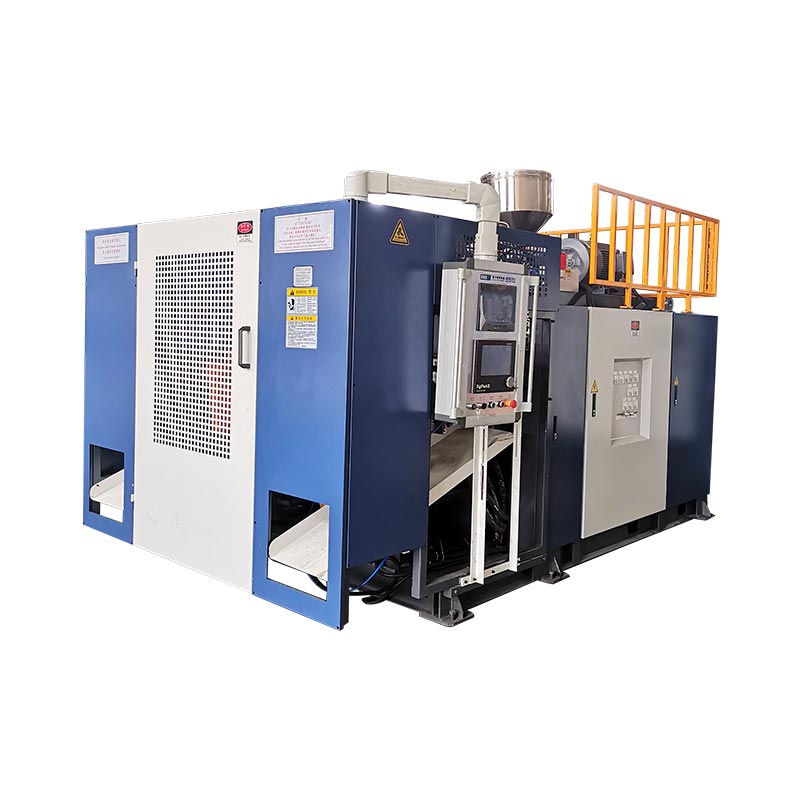
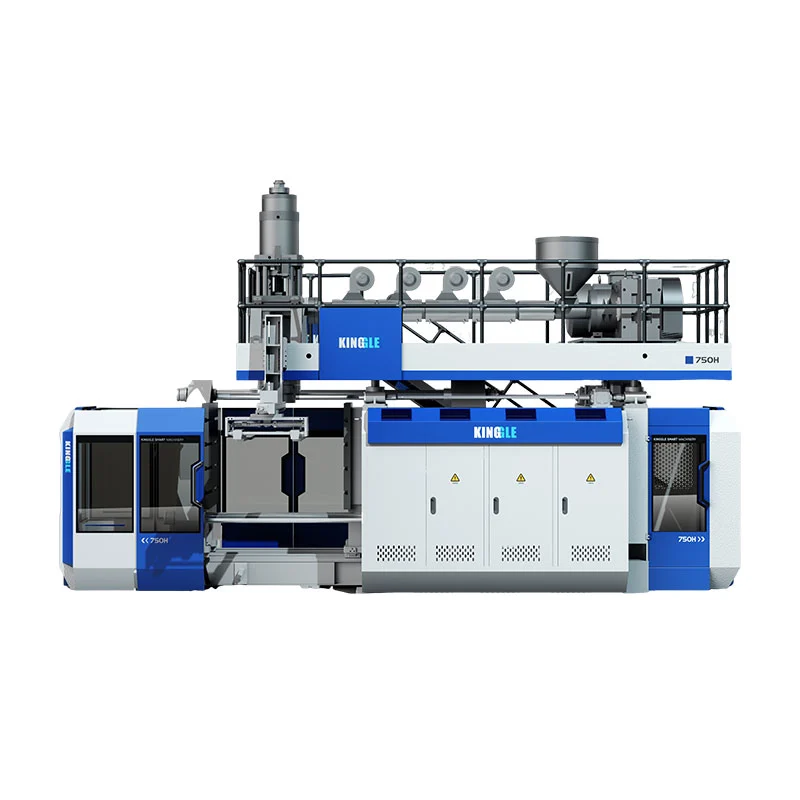
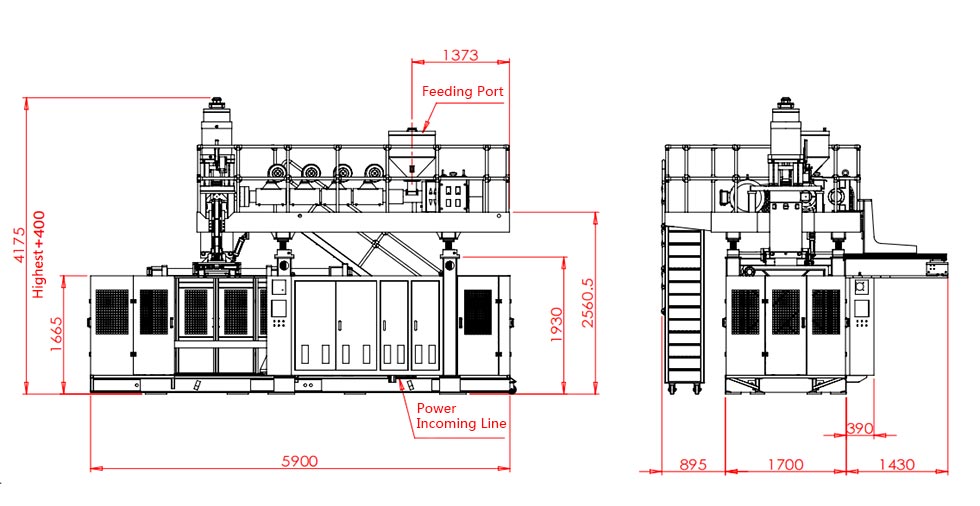
Chọn một máy đúc thổi tự động theo sản phẩm mà nó phải cung cấp và các hoạt động bao gồm sau khi đúc—chứ không phải theo từ “tự động” trên báo giá. Đối với ép đùn thổi, chỉ định nhựa, dụng cụ, lấy ra, cắt tỉa, kiểm tra và chuyển giao như một hệ thống sản xuất. Chúng tôi khuyên bạn nên phê duyệt cấu hình đối với các thùng chứa được chấp nhận tại điểm xả cuối cùng, chứ không phải số liệu chu trình khô trong danh mục.
Một máy đúc có thể chạy một chu trình tự động trong khi mọi người vẫn tháo đèn flash, kiểm tra chai hoặc đổ đầy thùng. Đó có thể là sự sắp xếp phù hợp cho một dòng sản phẩm nhỏ đang thay đổi. Đó là sự sắp xếp sai lầm nếu trường hợp đầu tư giả định rằng những công việc đó đã biến mất. Xác định ranh giới trước khi so sánh giá cả.
Năm quyết định quan trọng trước khi đặt hàng
- Hãy kết hợp quy trình đúc với bộ phận trước khi so sánh mức độ tự động hóa.
- Xác định mọi hoạt động chuyển giao và hoàn thiện, bao gồm cả công việc được thực hiện thủ công.
- Cân bằng tốc độ đúc với khả năng cắt tỉa, kiểm tra và đóng gói.
- Kiểm tra khả năng phục hồi và thay đổi lỗi, không chỉ hoạt động sản xuất không bị gián đoạn.
- So sánh tổng chi phí dây chuyền cho mỗi container được chấp nhận trong cùng điều kiện.

“Tự động” bao gồm những gì trong đúc thổi?
“Tự động” mô tả cách thức hoạt động được kiểm soát. Nó không xác định được phần nhựa được hình thành như thế nào. Cả máy đúc thổi đùn tự động và máy thổi chai PET đều có thể chạy các trình tự được lập trình, tuy nhiên chúng cần các cách chuẩn bị vật liệu, dụng cụ và hoàn thiện khác nhau. Người mua đang tìm kiếm một máy đúc thổi hoàn toàn tự động nên giải quyết câu hỏi về quy trình trước tiên.
Trong quá trình ép đùn thổi, máy tạo thành một ống nóng chảy gọi là parison. Khuôn giữ ống đó và không khí tạo thành phần rỗng. Đúc thổi căng PET sử dụng phôi được kéo căng và phồng lên. Những hình thức khởi đầu khác nhau đó giải thích tại sao hướng dẫn nạp phôi PET không phải là hướng dẫn mua đầy đủ cho dòng chai đựng chất tẩy rửa HDPE.
| Phán quyết | Đùn thổi khuôn | Đúc thổi căng PET |
|---|---|---|
| Hình thức bắt đầu | Nhà tù nóng chảy ép đùn | phôi PET |
| Bối cảnh mua chung | Chai nhựa HDPE, thùng chứa có tay cầm và các bộ phận rỗng công nghiệp | Chai nước giải khát trong suốt làm từ phôi |
| Câu hỏi tự động hóa | Giải phóng bộ phận, loại bỏ flash, cắt xén, kiểm tra và chuyển giao | Xử lý phôi, trình tự gia nhiệt/thổi căng và chuyển chai |
Tham khảo quy trình:Hướng dẫn sử dụng máy đúc thổi của Kinggle. Hình dạng sản phẩm và cấp độ nhựa quyết định lựa chọn quy trình cuối cùng.
Tách máy, tế bào và dây chuyền
Một chu trình tự động ở cấp độ máy bao gồm trình tự đúc đã được thống nhất. Một ô tự động bổ sung thêm việc xử lý hoặc hoàn thiện được xác định xung quanh máy đó. Một dây chuyền sản xuất kết nối các hoạt động liên tiếp thông qua ranh giới sản phẩm được chấp nhận đã được thống nhất. Việc đóng gói có thể nằm trong ranh giới đó hoặc có thể vẫn là một hoạt động riêng biệt của nhà máy.
Đây là những điểm khác biệt hữu ích trong việc mua hàng, không phải lời hứa rằng mọi nhà cung cấp đều sử dụng cùng một thuật ngữ. Đặt các hoạt động thực tế trong đặc điểm kỹ thuật. “Hoàn toàn tự động” nếu không có danh sách thiết bị sẽ tạo ra quá nhiều chỗ cho những cách hiểu khác nhau.
Chúng tôi ưu tiên mô tả cụ thể như “đúc tự động, lấy ra theo định hướng, xả khí và kiểm tra rò rỉ” hơn là một nhãn rộng. Nó cho người mua biết sản phẩm hoàn thiện xuất hiện ở đâu và những gì vẫn cần được chú ý. Việc bổ sung nguyên liệu, lấy mẫu, xử lý phế liệu và thay đổi thùng carton cũng cần có chủ sở hữu, ngay cả khi quy trình đúc thông thường diễn ra mà không phải xử lý thủ công lặp đi lặp lại.
Tương tự như vậy, điều khiển tự động không giống như truyền động hoàn toàn bằng điện. Loại ổ đĩa, cách sắp xếp trạm, số lượng đầu người và phạm vi tự động hóa là những lựa chọn riêng biệt. Hãy xem xét từng công việc thay vì coi chúng là một thông số kỹ thuật cao cấp.
Bắt đầu với bộ phận và lịch trình sản xuất
Thể tích danh nghĩa của một chai không đủ để xác định dây chuyền sản xuất của nó. Một chai tròn hẹp và một thùng chứa có tay cầm rộng có thể chứa cùng một thể tích chất lỏng nhưng cần các khuôn, dụng cụ lấy ra và giá đỡ khác nhau. Đường này phải xử lý hình dạng bên ngoài thực tế chứ không phải là “sản phẩm 2 L” trừu tượng.
Bắt đầu với bản vẽ chi tiết và tình trạng hoàn thiện dự kiến khi xuất xưởng. Ghi lại độ hoàn thiện cổ, độ mở tay cầm, kích thước thân, trọng lượng mục tiêu và các yêu cầu chất lượng quan trọng. Xác nhận chính xác loại nhựa, gói màu và điều kiện tái chế hoặc nghiền lại đã thỏa thuận. Những chi tiết này làm cho một thử nghiệm được đề xuất có liên quan đến công việc dự định.
Chuyển kế hoạch bán hàng thành yêu cầu sản xuất
Xác định các vùng chứa được chấp nhận cho mỗi ca cùng với số ca, kích cỡ lô và tần suất thay đổi. Tỷ lệ theo giờ cao sẽ ít hữu ích hơn nếu hầu hết các đơn đặt hàng cần thời gian chạy ngắn và thay đổi công cụ rộng rãi. Một tế bào chậm hơn nhưng dễ thay đổi hơn có thể phù hợp hơn với tổ hợp sản xuất đó. Không thể đạt được kết luận nào chỉ từ sản lượng danh mục tối đa.
Liệt kê dòng sản phẩm, không chỉ chai ra mắt đầu tiên. Xác định phần rộng nhất, phần nặng nhất và phần khó cầm hoặc cắt nhất. Đây có thể là các SKU khác nhau. Sau đó, quyết định sản phẩm nào phải chạy trên bản dựng ban đầu và sản phẩm nào yêu cầu công cụ hoặc thiết bị riêng biệt trong tương lai.
- Đóng băng bài viết thử nghiệm:bản vẽ sửa đổi, nhựa, trọng lượng đã hoàn thành và các bài kiểm tra cần thiết.
- Đặt điều kiện giao hàng:được cắt tỉa, kiểm tra, định hướng, đếm hoặc đóng gói.
- Xác định lịch trình:số lượng container tốt cho mỗi ca, giờ hoạt động và những thay đổi về SKU theo kế hoạch.
- Kiểm tra họ dụng cụ:khuôn, bước đầu, đồ gá kẹp, tổ cắt tỉa và vòng đệm kiểm tra.
- Phê duyệt phong bì tế bào:tiện ích, bảo vệ, truy cập dịch vụ và dòng sản phẩm.
Số lượng trạm, đầu ra khuôn và khoang cần được xem xét riêng. Hai trạm không có nghĩa là hai cửa hàng. Máy đúc thổi nhiều đầu không làm cho mọi hình dạng chai đều tương thích với khoảng cách giữa các đầu ra. Đầu nhiều lớp mô tả cấu trúc tường chứ không phải số lượng thùng chứa đã hoàn thành cho mỗi sự kiện.
Kinggle'sdẫn hướng nhiều đầu so với nhiều khoanggiải thích những khác biệt về cấu hình. Sử dụng đánh giá đó trước khi sửa bố cục tự động hóa. Sau khi sắp xếp xong khoang, thiết bị lấy ra và hoàn thiện phải bảo toàn từng vị trí thông qua việc chuyển giao và kiểm tra chất lượng.
Do đó, yêu cầu hữu ích nhất bao gồm bản vẽ, đặc tính vật liệu, tiến độ sản xuất và định nghĩa chất lượng. Đối với dây chuyền sản xuất chai HDPE, yêu cầu về “máy làm chai nhựa tự động” mà không có những đầu vào đó thì không thể thiết lập phạm vi dây chuyền phù hợp.
Kiểm tra hệ thống máy móc thiết lập chất lượng sản phẩm
Tự động hóa xuôi dòng không thể sửa chữa một parison không ổn định, một chốt kẹp không phù hợp hoặc một bộ phận khiến khuôn quá mềm để xử lý. Quá trình đúc phải tạo ra sản phẩm có thể lặp lại trước khi hệ thống chuyển giao có thể mang lại kết quả lặp lại. Nếu không, robot sẽ trở thành phương tiện chính xác để di chuyển các bộ phận không nhất quán.
Các bộ phận quan trọng của máy đúc thổi bao gồm máy đùn, đầu khuôn, bộ kẹp, hệ thống thổi, mạch làm mát và bộ điều khiển. Xem xét đóng góp của họ cho phần được phê duyệt thay vì chỉ chọn tên thành phần. Ví dụ: một thương hiệu PLC được công nhận không thiết lập các chức năng công thức được cung cấp hoặc giao tiếp xuôi dòng.
| Hệ thống | Những gì cần xem xét | Bằng chứng để yêu cầu |
|---|---|---|
| Đầu đùn và đầu chết | Sự phù hợp của nhựa, tổng nhu cầu và cân bằng đầu ra | Mẫu sản xuất và điều kiện vật liệu được xác định |
| Kiểm soát giáo xứ | Phân bố tường tại các vị trí quan trọng của bộ phận | Các phép đo theo vị trí cụ thể và công thức đã lưu |
| Khuôn và kẹp | Lắp dụng cụ, kẹp chặt và giải phóng mặt bằng | Bản vẽ đã được phê duyệt và kiểm tra bộ phận đúc |
| Làm mát và xử lý | Độ cứng của bộ phận tại điểm nhả và điểm bám theo kế hoạch | Chuyển thử nghiệm với phần thực tế |
| Điều khiển | Trình tự, cảnh báo, phạm vi công thức và tín hiệu xuôi dòng | Danh sách giao diện và trình diễn chức năng |
Tham khảo cụ thể: Máy trạm đơn 2 L của Kinggle
cácTrang sản phẩm KGB2Lliệt kê dung tích thùng chứa tối đa là 2 L, vít 50 mm, công suất nóng chảy HDPE 30 kg/h và kích thước khuôn tối đa là 360 × 380 mm. Nó cũng mô tả cấu hình hai, ba và bốn đầu ra cho các chai nhỏ hơn trong phạm vi 100 ml–1 L. Những giá trị này giúp sàng lọc công việc được đề xuất; chúng không thay thế việc xem xét dụng cụ.
Trang tương tự có nhãn 600 PC/HR là “Đầu ra (Chu trình khô)”. Đó không phải là sản phẩm được chấp nhận của một chai dầu gội, khuôn và dây chuyền hoàn thiện đã được xác định. Yêu cầu sản xuất cần có vật liệu thực tế, thời gian làm mát, vị trí hoạt động và điều kiện kiểm tra. Hãy coi mục nhập chu kỳ khô như tài liệu tham khảo chuyển động đã xuất bản.
Đối với đề xuất có nhiều cửa xả, hãy kiểm tra tổng khối lượng parison tổng hợp cũng như độ khít của khoang. Trọng lượng chai thành phẩm không bao gồm đèn flash mà máy đùn cũng cung cấp. Nhiều cửa hàng hơn có thể làm tăng nhu cầu ép đùn, làm mát và hoàn thiện cùng nhau. Chỉ số lượng đầu người không thể thiết lập một tỷ lệ sản xuất có thể sử dụng được.
Chúng tôi chỉ phê duyệt hệ thống đúc sau khi các phép đo bộ phận quan trọng và hoạt động chuyển giao ổn định trong các điều kiện đã thỏa thuận. Việc thêm một băng tải trước khi giải quyết những vấn đề đó sẽ đưa vấn đề đi xa hơn. Để phân phối tường, hãy sử dụnghướng dẫn lập trình parisonkèm theo bản vẽ sản phẩm.
Chỉ định dòng từ cấp liệu đến thùng chứa được chấp nhận
Thông số kỹ thuật mạnh nhất cho tự động hóa khuôn thổi tuân theo sản phẩm trong mọi hoạt động. Nó cho biết mỗi mô-đun nhận được gì, phân phối gì và ai sở hữu kết nối với mô-đun tiếp theo. Điều này hữu ích hơn một danh sách dài các robot, băng tải và cảm biến mà không có ranh giới quy trình được thống nhất.
Kinggle đã xuất bảnkhả năng tự động hóabao gồm việc cắt tỉa, kiểm tra và đóng gói ở khâu tiếp theo. Đối với một dự án về chai, hãy chuyển khả năng đó sang một phạm vi xác định. Tự động xả khí, cắt cổ, kiểm tra rò rỉ và đóng gói là các chức năng khác nhau; không điều gì nên được âm thầm thừa nhận trước sự hiện diện của người khác.
| Hoạt động | Câu hỏi cần giải quyết | Kiểm tra chấp nhận |
|---|---|---|
| cho ăn | Ai cung cấp dịch vụ vận chuyển, pha trộn và kiểm soát mức nguyên liệu? | Vật liệu được phê duyệt đến phễu mà không bị gián đoạn nguồn cung cấp ngoài dự kiến. |
| Mang đi | Bộ phận được kẹp ở đâu và hướng rời khỏi thiết bị là gì? | Không chuyển nhầm hoặc đánh dấu không được chấp nhận trên bài kiểm tra. |
| Làm mờ và cắt tỉa | Những tính năng chớp nhoáng và hoàn thiện nào bị loại bỏ? | Các cạnh, lỗ cổ và tay cầm bắt buộc phải đáp ứng định nghĩa bộ phận. |
| Kiểm tra và từ chối | Những thử nghiệm nào là nội tuyến và các phần bị lỗi được phân tách như thế nào? | Các mẫu thử thách đã được thống nhất sẽ được xác định và định tuyến chính xác. |
| Vận chuyển và đóng gói | Tình trạng và sự sắp xếp chai nào phải đến trạm tiếp theo? | Công việc chuyển giao, tích lũy và kiểm kê cuối kỳ theo tỷ lệ đã thỏa thuận. |
Cung cấp cho mỗi ranh giới một chủ sở hữu tích hợp có tên. Nếu nhà cung cấp máy cung cấp dịch vụ mang đi và nhà cung cấp khác cung cấp máy kiểm tra rò rỉ, thì ai đó vẫn phải phê duyệt hướng chai, chiều cao chuyển, khoảng cách và kiểm soát bắt tay. Mua các mô-đun có vẻ ngoài tương thích không giống như mua một ô tích hợp.
Đồng ý cách thể hiện các điều kiện “sẵn sàng”, “hiện tại một phần”, “hoàn thành chu kỳ” và lỗi khi cần các tín hiệu đó. Xác định bộ điều khiển nào bắt đầu dừng và bộ phận nào báo cáo lỗi bắt đầu. Kiến trúc chính xác là dành riêng cho dự án, nhưng trách nhiệm không thể mơ hồ.
Kiểm tra dòng phế liệu riêng biệt với tuyến sản phẩm được chấp nhận. Flash đã bị xóa cần được thu thập và xử lý theo thỏa thuận. Việc tái sử dụng tùy thuộc vào yêu cầu của vật liệu và sản phẩm; kết nối máy xay tự động không cho phép bất kỳ tỷ lệ xay lại nào. Kiểm soát công thức nguyên liệu.
Đối với việc kiểm tra rò rỉ chai, hãy xác định phương pháp thử, thiết bị cố định, điều kiện niêm phong và các mẫu thử đã được thống nhất. Trạm kiểm tra phải làm nhiều hơn là chỉ hiển thị kết quả màu xanh lá cây. Nó cần phân biệt các hư hỏng một cách đáng tin cậy và ghi lại số lượng mà không để các bộ phận bị loại bỏ quay trở lại băng tải sản phẩm tốt mà không được chú ý.
Bản vẽ phạm vi cũng phải thể hiện khả năng tiếp cận việc bảo trì và thay đổi khuôn. Sử dụng Kinggle'shướng dẫn bố trí tiện ích và nhà máyđể phối hợp điện, không khí, nước và không gian với tất cả các thiết bị phụ trợ đi kèm.
Việc chuyển giao có thể hạn chế đầu ra trước khi máy đúc thực hiện
Dây chuyền sản xuất khuôn thổi chỉ cung cấp những gì hoạt động được kết nối của nó có thể duy trì được. Mô-đun nhanh nhất không thể bù vô thời hạn cho máy xén, máy kiểm tra hoặc trạm đóng gói chậm hơn. Bộ đệm cung cấp thời gian để dòng phục hồi sau một thời gian gián đoạn ngắn; chúng không loại bỏ được sự không phù hợp về năng lực dai dẳng.
Đầu tiên đặt mọi tỷ lệ thiết bị trên cùng một cơ sở. Con số này có nghĩa là các sự kiện đúc khuôn, các bộ phận thô, các bộ phận đã được kiểm tra hoặc các thùng chứa được chấp nhận không? Nó chỉ bao gồm việc chạy liên tục hay bao gồm việc bổ sung và dừng thông thường? Chỉ so sánh giá sau khi các định nghĩa đó khớp với nhau.
Một ví dụ hoạt động với cơ sở sản xuất được giả định rõ ràng
Hãy xem xét một dây chuyền được đề xuất có khả năng giải phóng 480 thùng chứa mỗi giờ sau khi đúc và cắt tỉa. Giả sử máy kiểm tra rò rỉ một vị trí cần 8 giây để thực hiện đầy đủ trình tự tải, kiểm tra, quyết định và dỡ tải. Công suất lý tưởng của nó là 3.600 8 = 450 container/giờ. Đây là những giả định trong kế hoạch, không phải là kết quả đo lường của máy Kinggle.
Tốc độ đầu vào: 480/h · Công suất máy kiểm tra lý tưởng: 450/h · Tích lũy: 30/h
Ngay cả khi không có điểm dừng thử nghiệm, các bộ phận đến vẫn vượt quá công suất 30 thùng mỗi giờ. Một bộ đệm có 15 vị trí có thể sử dụng được sẽ điền vào 15 30 = 0,5 giờ hoặc 30 phút. Bắt đầu dây chuyền với một băng tải trống có thể làm cho một cuộc trình diễn ngắn có vẻ thỏa đáng. Sự mất cân bằng vẫn tồn tại.
Bây giờ hãy xem xét việc dừng thử nghiệm hoàn chỉnh. Với tốc độ đầu vào giả định là 480/h, các bộ phận sẽ đạt tốc độ 8 chiếc/phút. 15 vị trí trống tương tự chỉ cung cấp 15 8 = 1,875 phút, khoảng 113 giây, trước khi bộ đệm đó đầy. Tốc độ tích lũy trong thời gian giảm tốc và khi dừng hoàn toàn là khác nhau.
Những tính toán đó chỉ hữu ích nếu các vị trí thực sự có thể sử dụng được. Một chai nghiêng, chạm vào tấm bảo vệ hoặc không thể giữ được hướng cần thiết sẽ không tạo ra vị trí đệm hợp lệ. Các biện pháp kiểm soát cũng cần có phản hồi được thống nhất trước khi đạt đến giới hạn tích lũy an toàn.
Kiểm tra hình học cũng như tốc độ
Dụng cụ lấy ra và băng tải phải xử lý bộ phận trong điều kiện giải phóng thực tế. Xác định vị trí cầm có thể lặp lại. Kiểm tra xem cổ, thân hoặc đèn flash có cung cấp vị trí đó hay không và liệu việc cắt xén có loại bỏ vị trí đó hay không trước lần chuyển tiếp theo. Một tính năng có sẵn ở lần lấy hàng đầu tiên có thể không tồn tại ở lần lấy hàng thứ hai.
Chúng tôi sẽ giải quyết chuỗi dữ liệu đó trước khi tăng tốc độ máy. Một dây chuyền chuyển giao với tốc độ hợp lý và phục hồi có thể dự đoán được là tài sản sản xuất tốt hơn so với dây chuyền cần tái định vị thủ công nhiều lần. Giải pháp ưu tiên có thể là sửa đổi công cụ, trình tự chuyển giao khác hoặc công suất bổ sung ở khâu cuối - chứ không phải là chu trình đúc nhanh hơn.
Cuối cùng, đếm các container được chấp nhận sau điểm kiểm tra đã thống nhất. Giữ tổng số lượng ngược dòng để chẩn đoán nhưng không sử dụng chúng làm số liệu đầu ra vận chuyển. Kinggle'shướng dẫn chấp nhận nhà máygiải thích tại sao nhận dạng sản phẩm, ranh giới đếm và thời gian quan sát lại thuộc cùng một bản ghi.
Chứng minh dây chuyền có thể phục hồi và thay đổi sản phẩm
Quá trình chạy tự động trơn tru chỉ chứng tỏ một trạng thái vận hành. Sản xuất cũng bao gồm việc bổ sung, chuyển giao không thành công, các bộ phận bị từ chối, băng tải bị chặn và thay đổi sản phẩm. Những sự kiện đó xứng đáng có một vị trí trong kế hoạch chấp nhận vì phản ứng sẽ xác định liệu tế bào có quay trở lại hoạt động sản xuất có kiểm soát hay không.
Từ phía nhà máy, chúng tôi sẽ đặt việc khắc phục lỗi lên trước việc trình diễn tinh tế. Nếu một cái chai bị trượt, câu hỏi tiếp theo không phải là ai đó có thể đặt nó trở lại nhanh đến mức nào. Các câu hỏi đặt ra là điều gì đã phát hiện sai sót, chuyển động nào đã dừng và cách tế bào xác nhận trạng thái đã biết trước khi khởi động lại. Sửa tay nhiều lần là một triệu chứng cần điều tra, không phải thao tác tự động bình thường.
Khi một chai có thành mỏng bị lật sau khi thả ra, chúng tôi sẽ kiểm tra tình trạng tay cầm và giá đỡ trước khi thay đổi một số cài đặt quy trình. Xem lại độ cứng của bộ phận khi di chuyển, các điểm tiếp xúc của vật cố định và trình tự chuyển động. Sau đó thử một lần chỉnh sửa có kiểm soát và kiểm tra lại bộ phận đó. Áp lực kẹp nhiều hơn có thể tạo ra một khiếm khuyết khác thay vì sửa lỗi đầu tiên.
Kỷ luật tương tự được áp dụng khi số lượng từ chối rò rỉ tăng lên. Bảo quản các mẫu bị ảnh hưởng và xác định vị trí và thời gian. Kiểm tra vòng đệm kiểm tra và tình trạng của vật cố định dọc theo cổ đúc và chốt kẹp. Kết nối kiểm tra rò rỉ và thùng chứa rò rỉ yêu cầu các hiệu chỉnh khác nhau. Việc thay đổi công thức đúc mà không tách riêng các nguyên nhân đó có thể gây lãng phí thời gian và che giấu lỗi.
Xác định khả năng phục hồi trước khi xảy ra lỗi
- Ghi lại lỗi ban đầu, mô-đun bị ảnh hưởng và vị trí sản phẩm.
- Đưa tế bào về trạng thái được xác định theo thiết kế an toàn và kiểm soát đã được phê duyệt.
- Yêu cầu nhân viên có thẩm quyền giải quyết lỗi theo quy trình cách ly và truy cập được quy định.
- Điều chỉnh các bộ phận ở vị trí chuyển, kiểm tra và loại bỏ trước khi khởi động lại.
- Tiếp tục thực hiện trình tự khôi phục đã thỏa thuận, sau đó xác minh các bước kiểm tra sản phẩm được yêu cầu.
Đây là các bước lập kế hoạch, không được phép vào thiết bị được bảo vệ hoặc vượt qua khóa liên động. Ô tích hợp cần đánh giá rủi ro bao gồm các tương tác mô-đun và các biện pháp can thiệp có thể thấy trước.ISO 12100:2010đặt ra các nguyên tắc chung để đánh giá rủi ro máy móc và giảm thiểu rủi ro; dự án cũng phải xác định các yêu cầu đích và cụ thể của máy hiện hành.
Công thức đã lưu không nhất thiết phải là một sự thay đổi hoàn toàn
Một công thức có thể nhớ lại nhiệt độ và chuyển động đúc trong khi bộ chọn, tổ cắt và máy kiểm tra vẫn được điều chỉnh thủ công. Hỏi vị trí nào được lưu trữ, vị trí nào được cơ giới hóa và vị trí nào yêu cầu thay đổi dụng cụ vật lý. Techne'stài liệu tự động hóa quy trìnhcung cấp một ví dụ ngành về cài đặt liên kết định dạng cho các vị trí bộ chọn, làm mờ và kiểm tra rò rỉ. Điều đó minh họa phạm vi cần chỉ định; nó không thiết lập các chức năng đó trên mọi máy.
Xác định thời gian chuyển đổi từ phần được chấp nhận cuối cùng của một định dạng sang phần được chấp nhận đầu tiên của định dạng tiếp theo, theo phương pháp đã thỏa thuận. Ghi lại công việc gia công, điều chỉnh, chuyển đổi vật liệu và chất lượng một cách riêng biệt. Điều này cho thấy việc thu hồi công thức nhanh hơn thực sự tiết kiệm được những gì và những gì còn lại là một nhiệm vụ cơ học hoặc quy trình.
So sánh chi phí trên mỗi vùng chứa được chấp nhận, không phải nhãn tự động hóa
Việc so sánh máy đúc thổi bán tự động và hoàn toàn tự động nên bắt đầu với cùng một sản phẩm và lịch trình sản xuất. Nếu không, báo giá rẻ hơn có thể chỉ loại trừ việc xử lý, kiểm tra hoặc đóng gói mà báo giá kia bao gồm. So sánh các ranh giới phân phối bằng nhau trước khi so sánh tổng số thiết bị.
Tự động hóa có khả năng phòng thủ cao nhất khi nó loại bỏ một hạn chế lặp đi lặp lại đã xác định. Đó có thể là loại bỏ flash thủ công, chuyển giao không nhất quán, bàn giao kiểm tra khó khăn hoặc thao tác đóng gói không thể theo kịp. Mua thêm tự động hóa mà không xác định ràng buộc có thể tăng thêm công việc bảo trì và chuyển đổi mà không cải thiện được sản lượng được chấp nhận.
Giữ ranh giới chi phí rộng bằng ranh giới đầu ra
Chi phí cho mỗi container được chấp nhận = tổng chi phí trong ranh giới sản xuất đã thỏa thuận ` số container được chấp nhận được giao trong ranh giới đó
Tử số phải bao gồm các chi phí liên quan đến việc so sánh: vật liệu, nhân công, tiện ích, dụng cụ, bảo trì và vốn đã chọn hoặc xử lý chung. Sử dụng cùng một phương pháp kế toán cho cả hai lựa chọn. Robot xuôi dòng không miễn phí vì giá thành của nó nằm ngoài báo giá của máy đúc.
Liệt kê các nhiệm vụ định kỳ của con người. Ai đó vẫn có thể bổ sung nguyên liệu, di chuyển phế liệu, lấy mẫu các bộ phận, thay thế thùng carton, bảo trì dụng cụ và phản hồi khi có cảnh báo. Ước tính khối lượng công việc trong một ca làm việc bình thường, không chỉ khi trình tự tự động chạy. Quyết định xem người vận hành có thể phục vụ nhiều ô một cách an toàn mà không cần kiểm tra hoặc khôi phục chậm trễ hay không.
Sử dụng năng lượng điện tính bằng kWh trong khoảng thời gian quan sát và các thùng chứa được chấp nhận trong cùng khoảng thời gian đó. Công suất tính bằng kW là một đại lượng khác. Bao gồm các thiết bị phụ trợ đã được thống nhất khi so sánh một dây chuyền hoàn chỉnh, đặc biệt nếu máy nén, máy làm lạnh hoặc máy xay thay đổi giữa các đề xuất. cáchướng dẫn yêu cầu tiện íchgiải thích tại sao nguồn điện kết nối và nhu cầu vận hành cũng phải tách biệt.
Để thay đổi định dạng thường xuyên, hãy kiểm tra các thiết bị cố định và dụng cụ dự phòng cần thiết cho từng SKU. Giá ô ban đầu thấp hơn có thể được bù đắp bằng những thay đổi khó khăn hoặc các bộ phận định dạng bổ sung. Ngược lại, một hệ thống vận chuyển phức tạp có thể không cần thiết đối với sản phẩm có khối lượng thấp với quy trình hoàn thiện thủ công thực tế.
We recommend ranking proposals by the production constraint they remove, the accepted output they can verify and the recurring work they leave behind. Một tế bào tự động hóa hơn sẽ giành được vị trí của mình khi những lợi ích đó phù hợp với lịch trình thực tế của nhà máy. “Không người lái” không phải là một lập luận tài chính đầy đủ.
Yêu cầu các trường hợp nhạy cảm thay vì yêu cầu hoàn vốn chung. So sánh nhu cầu dự kiến, mức sử dụng thấp hơn và những thay đổi thường xuyên hơn bằng cách sử dụng chi phí của chính người mua. Điều đó làm cho quyết định đầu tư trở nên hữu ích ngay cả khi khối lượng bán hàng hoặc cơ cấu sản phẩm thay đổi.
Phê duyệt cấu hình trước khi đặt hàng
Biến ý tưởng đã chọn thành danh sách thiết bị, bố cục ô và quy trình nghiệm thu đã được thống nhất trước khi đặt hàng. Sự mơ hồ đắt giá nhất thường không phải là việc thiếu cảm biến. Đó là ranh giới mà mỗi bên tưởng rằng thuộc về người khác.
Đối với một dự án chai nhỏ gọn,Bệ trạm đơn 2 Lcung cấp một điểm khởi đầu cụ thể. Phong bì khuôn đã được công bố và các tùy chọn nhiều lỗ thoát cho chai nhỏ hơn cho phép đánh giá mức độ phù hợp ban đầu. Bản vẽ thực tế, nhựa, cách sắp xếp đầu và phạm vi tiếp theo xác định công trình được đề xuất. Đừng chọn cấu hình đó chỉ từ âm lượng.
Thực hiện bản dùng thử trả lời các câu hỏi mua hàng
Việc thử nghiệm nên sử dụng định nghĩa sản phẩm đã được thống nhất và bao gồm các hoạt động hỗ trợ kết quả được trích dẫn. Nếu việc kiểm tra rò rỉ hoặc cắt xén là một phần của ranh giới phân phối, hãy chứng minh nó bằng ô thay vì trình bày một chu trình độc lập không liên quan. Bảo toàn danh tính mẫu trong đó nhiều vị trí có thể che giấu lỗ thoát hoặc khoang yếu.
Hồ sơ nghiệm thu phải kết nối từng công bố với một phương pháp, giới hạn và kết quả quan sát được. Một từ như “đã đạt” mà không có điều kiện cơ bản không thể hướng dẫn việc vận hành thử tại nhà máy của người mua. cácHướng dẫn Kinggle FATcung cấp một khuôn khổ đầy đủ hơn cho bằng chứng đó.
- Xây dựng bản sắc:máy, dụng cụ, phiên bản điều khiển và các mô-đun đi kèm.
- Điều kiện kiểm tra:sản phẩm, nhựa, vị trí hoạt động và điều kiện tiện ích.
- Chất lượng:các phép đo quan trọng, kiểm tra chức năng và lý do loại bỏ.
- Hiệu suất dòng:số lượng được chấp nhận, thời gian quan sát, điểm dừng và biện pháp can thiệp.
- Sự hồi phục:các kịch bản lỗi đã được thống nhất và trình tự khởi động lại được thể hiện.
- Bàn giao:bản vẽ, sách hướng dẫn, thông tin dụng cụ, bản sao lưu và các mục mở.
Tách biệt việc chấp nhận của nhà máy với việc chấp nhận tại địa điểm nơi các dịch vụ của nhà máy hoặc thiết bị của bên thứ ba không thể được sao chép trước khi vận chuyển. Xác định trước những bước kiểm tra còn lại và phân công trách nhiệm. Cuộc thử nghiệm tại nhà máy không nên lặng lẽ tuyên bố xác minh những điều kiện mà nó không bao gồm.
Việc đào tạo phải bao gồm hoạt động thông thường và quá trình tự động hóa công việc để lại. Người vận hành cần nhận biết quá trình truyền không thành công, giải thích cảnh báo ban đầu và thực hiện theo phương pháp khôi phục đã được phê duyệt. Bảo trì cần có bản vẽ, thông tin bộ phận hao mòn và quyền truy cập cần thiết để hỗ trợ tế bào.
Thảo luận về cấu hình đúc thổi đùn tự động với Kinggle.Gửi bản vẽ thùng chứa, loại nhựa, trọng lượng thành phẩm, các thử nghiệm cần thiết, lịch trình sản xuất và các hoạt động tiếp theo theo kế hoạch thông quatrang hỏi đáp dự án.
Liên hệ:sales@kinggle.com · +86-574-87103665. Ranh giới dòng sản phẩm và sản phẩm được xác định giúp cho việc xem xét cấu hình trở nên hữu ích hơn là chỉ yêu cầu giá máy.
Câu hỏi thường gặp
Máy đúc thổi tự động có giống như một dây chuyền sản xuất hoàn chỉnh không?
Không. Máy tự động có thể điều khiển các chuyển động đúc trong khi việc lấy sản phẩm ra, cắt tỉa, kiểm tra hoặc đóng gói vẫn tách biệt. Một dây chuyền sản xuất hoàn chỉnh xác định ranh giới chuyển giao, kiểm soát và chất lượng giữa các hoạt động đó. Yêu cầu danh sách và bố cục thiết bị xác định mọi mô-đun đi kèm, tác vụ thủ công và dịch vụ bị loại trừ. Thông số kỹ thuật mua hàng, chứ không phải từ tự động, xác định những gì sẽ đến.
Máy đúc thổi hoàn toàn tự động có còn cần người vận hành không?
Đúng. Việc bổ sung nguyên liệu, lấy mẫu chất lượng, thay đổi dụng cụ, bảo trì và khắc phục lỗi vẫn cần được giao trách nhiệm. Tự động hóa có thể loại bỏ việc xử lý lặp đi lặp lại mà không loại bỏ mọi nhiệm vụ sản xuất. Lập kế hoạch nhân sự trong toàn bộ ca làm việc và cách bố trí dịch vụ thực tế, bao gồm cả việc đóng gói và xử lý phế liệu. Đừng lấy ước tính lao động từ một cuộc trình diễn ngắn trong đó nhân viên hỗ trợ vẫn đứng ngoài khung hình.
Việc tự động xả khí, kiểm tra rò rỉ chai và đóng gói có được bao gồm theo tiêu chuẩn không?
Đừng cho rằng họ là như vậy. Báo giá phải xác định từng hoạt động, thiết bị được cung cấp, dụng cụ dành riêng cho sản phẩm, phương pháp thử nghiệm và lộ trình loại bỏ. Bộ phận lấy ra không phải là thiết bị kiểm tra rò rỉ và băng tải tự động không phải là hệ thống đóng gói tự động. Đối với mỗi mô-đun được trích dẫn, hãy hỏi xem nó nhận được điều kiện chưa hoàn thành nào và điều kiện được chấp nhận mà nó cung cấp.
Máy đúc thổi đùn hiện có có thể được tự động hóa không?
Có thể, nhưng tính khả thi phụ thuộc vào hệ thống kiểm soát hiện có, việc bảo vệ, không gian sẵn có, việc mở khuôn, sắp xếp xuất xưởng và chuyển giao sản phẩm. Bộ phận này cũng phải phù hợp với các thiết bị kẹp, cắt và kiểm tra được đề xuất. Xem lại toàn bộ ô trước khi mua riêng rô-bốt hoặc băng tải. Việc trang bị thêm phải bao gồm trách nhiệm tích hợp được xác định, đánh giá rủi ro được cập nhật và thử nghiệm sản xuất đã được thống nhất.
Người mua nên xác minh đầu ra của dây chuyền tự động như thế nào?
Đếm các thùng chứa được chấp nhận tại điểm xả cuối cùng đã thỏa thuận trong khoảng thời gian quan sát xác định. Xác định loại nhựa, sản phẩm, khuôn mẫu, vị trí hoạt động, tiện ích và các hoạt động tiếp theo. Lưu giữ các trường hợp từ chối, dừng và can thiệp thủ công vào hồ sơ. Báo cáo tổng sản lượng đúc riêng biệt với sản lượng dây chuyền được chấp nhận. Giá trị chu kỳ khô trong danh mục không thể thay thế cho thử nghiệm sản xuất này.