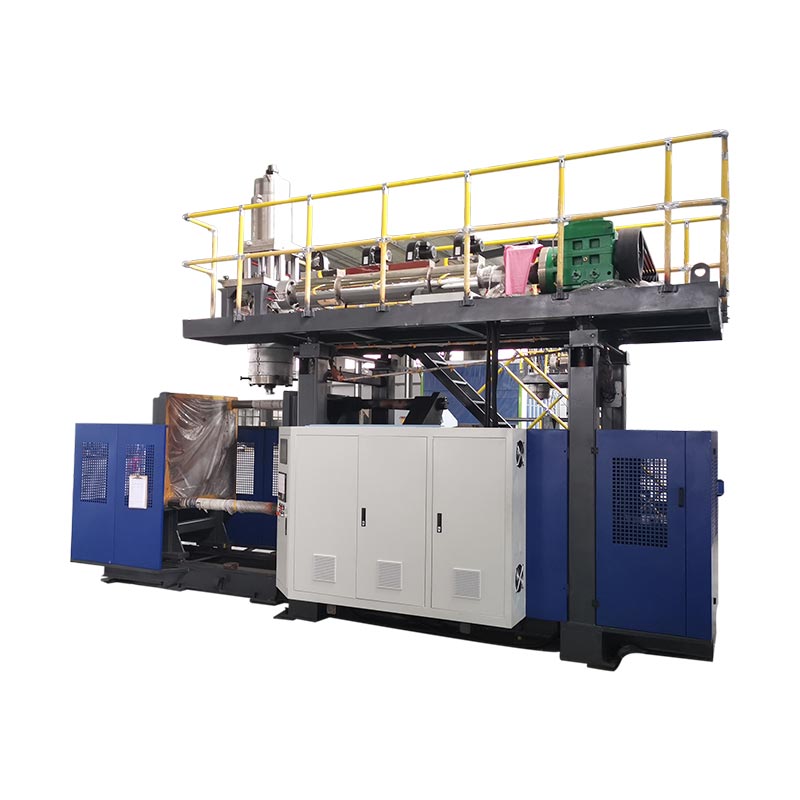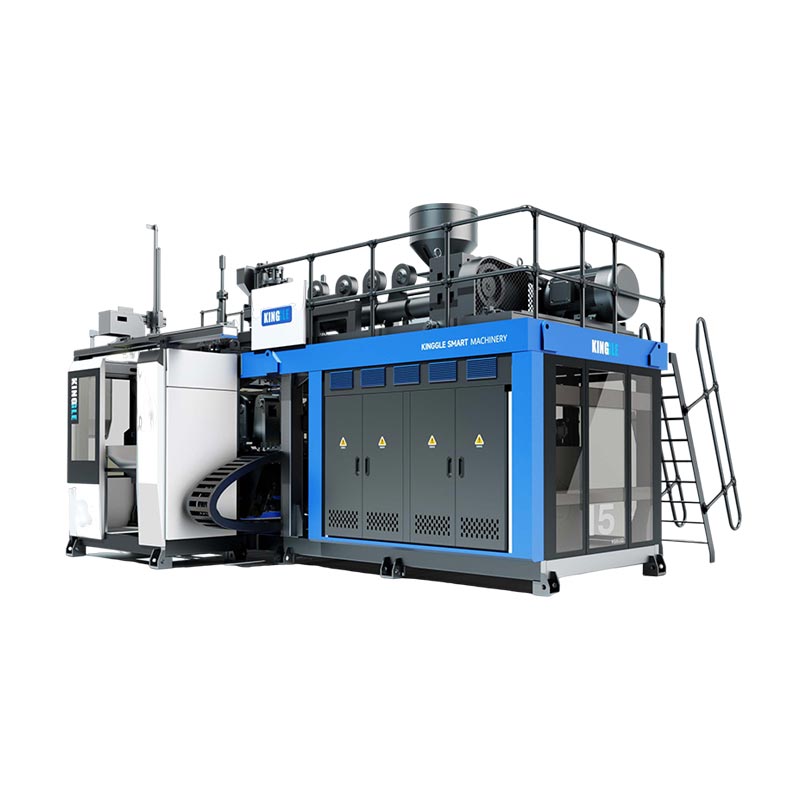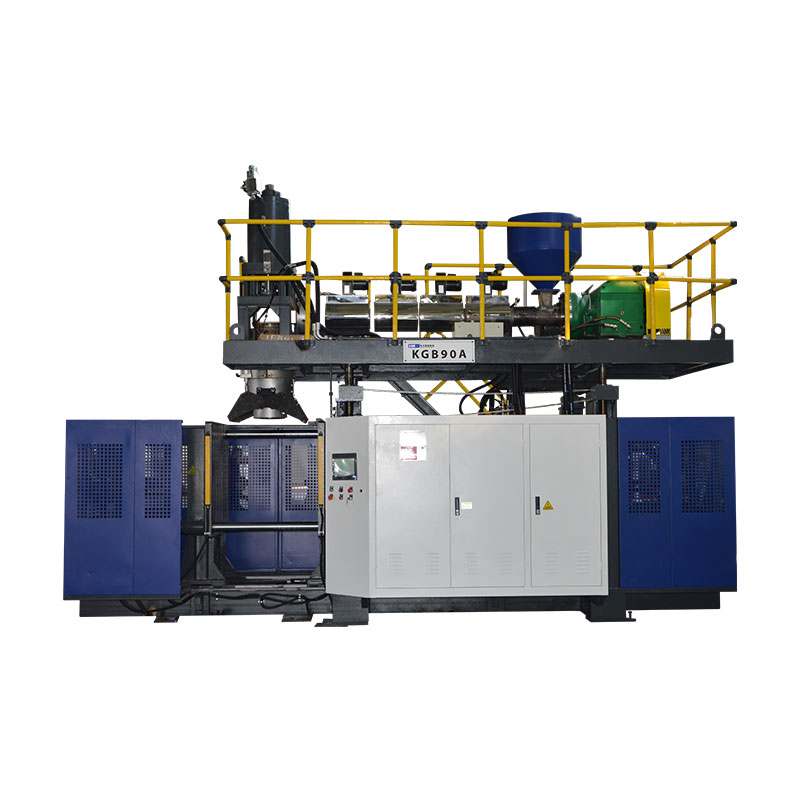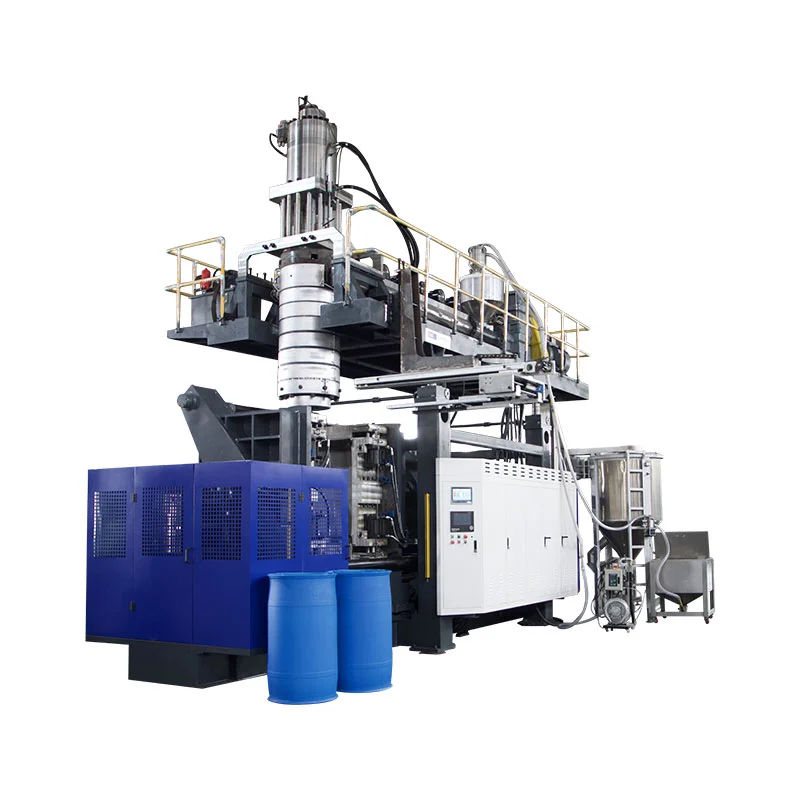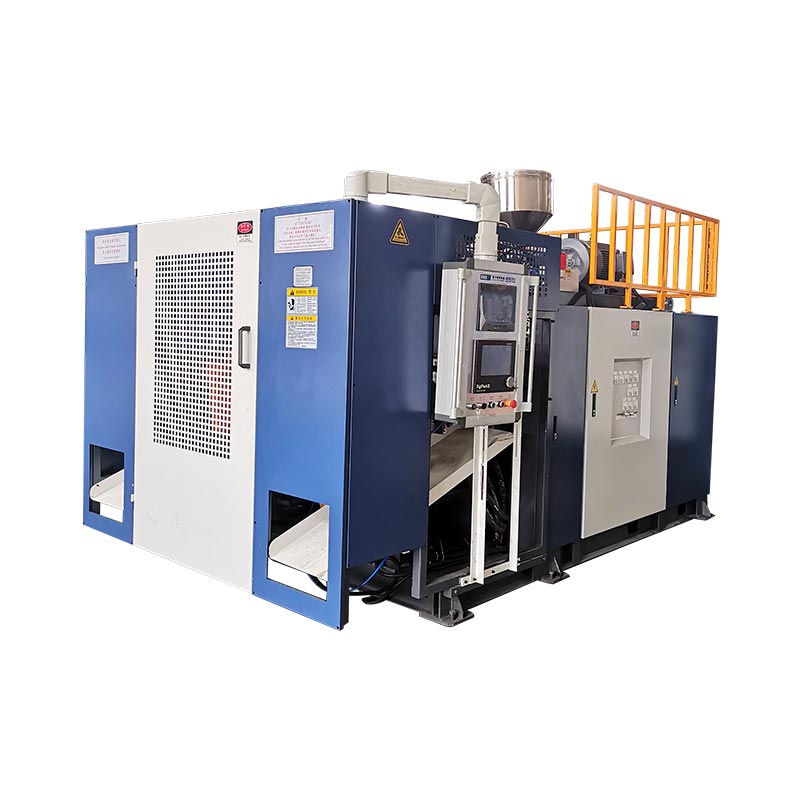
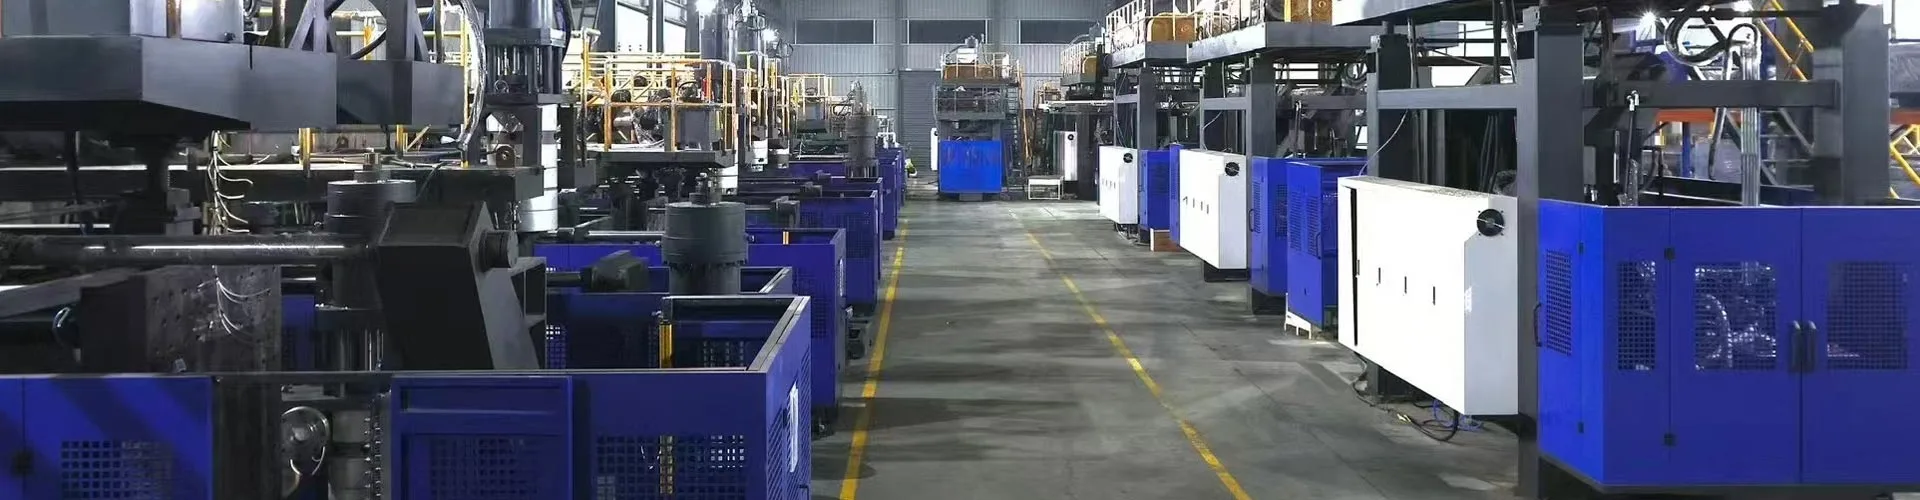
Chỉ nên giảm thời gian của chu trình đúc thổi sau khi nhóm đo lường xem chu trình hiện tại đang được tiêu thụ và xác nhận rằng bộ phận được chấp nhận vẫn đáp ứng thông số kỹ thuật của nó.Làm mát thường chiếm khối lớn nhất, nhưng việc phân phối parison, chuyển động kẹp, thổi, xả, lấy ra và chờ hạ lưu cũng có thể quyết định tốc độ. Xây dựng một đường cơ sở ổn định, nêu tên một ràng buộc đã được chứng minh, chỉ thay đổi biến kiểm soát nó và sau đó so sánh đầu ra được chấp nhận, sự phân bổ thành, kích thước, hình dạng sau khi phóng, các kiểm tra chức năng cần thiết và các khuyết tật trước khi giữ chu kỳ ngắn hơn, với sản phẩm, nhựa, nấm mốc, tình trạng sử dụng và sửa đổi công thức cuối cùng được ghi lại để ca khác có thể lặp lại kết quả.

Thuật ngữ được sử dụng bởi các nhóm sản xuất:tối ưu hóa thời gian chu kỳ đúc thổi, thời gian chu kỳ đúc thổi đùn, thời gian chu kỳ máy thổi chai, sản lượng máy đúc thổi, giảm chu kỳ, tối ưu hóa thời gian làm mát và hiệu quả sản xuất khuôn thổi. Các thuật ngữ này hướng đến cùng một mục tiêu kinh doanh, nhưng công việc kỹ thuật bắt đầu bằng một quy trình được đo lường chứ không phải là tỷ lệ phần trăm mục tiêu.
Sáu nơi mà chu kỳ có thể bị hạn chế
| Khối chu kỳ | Đo tại máy | Bằng chứng trước khi rút ngắn | Lỗi có thể xuất hiện sau |
|---|---|---|---|
| Parison hoặc bắn | Tín hiệu bắt đầu/kết thúc có thể lặp lại, độ dài parison, vị trí bắn hoặc tích lũy | Giao hàng ổn định và mối quan hệ chính xác với việc đóng khuôn | Độ võng, khoảng cách ngắn, mạng lưới, trọng lượng hoặc thay đổi biên dạng |
| Đóng và khóa | Lệnh, phản hồi vị trí và trạng thái hoàn thành | Chuyển động rõ ràng, đóng kín hoàn toàn và tình trạng máy đã được phê duyệt | Flash, hư hỏng do kẹp, đóng không hoàn toàn hoặc va chạm |
| Thổi và xả | Thời gian, điều kiện không khí vào máy và trạng thái áp suất trong quá trình diễn ra sự kiện | Hoàn thành lạm phát, chi tiết, thông hơi và phát hành an toàn | Bộ phận chưa hoàn thiện, bị bung, dính hoặc mở sớm |
| làm mát | Điều kiện cung cấp và trả lại theo mạch, mô hình nhiệt độ khuôn và trạng thái bộ phận khi phóng | Kích thước ổn định, thành, cổ, chân đế và hình dạng sau khi phóng | Cong vênh, cổ bầu dục, co ngót, đáy bập bênh hoặc cắt tỉa nóng |
| Đưa ra và hạ lưu | Trình tự robot, băng tải, máy xén và máy kiểm tra | Phần xóa từng giao diện ở tốc độ sản xuất | Va chạm, kẹt xe, cắt hư hỏng hoặc tồn đọng của người kiểm tra |
01 / Đường cơ sởBắt đầu với chu kỳ mà dòng đang thực sự chạy
Một dự án theo chu kỳ cần có một điểm đo lặp lại. Trên dây chuyền ép đùn liên tục, điểm đó có thể là tín hiệu liên quan đến quá trình cắt parison hoặc điểm bắt đầu của trình tự máy lặp lại tiếp theo. Trên máy tích lũy, quá trình sản xuất có thể được hiểu rõ hơn thông qua việc chuẩn bị bắn, vị trí tích lũy, đẩy ra và trình tự đúc. Chọn một tín hiệu xuất hiện một lần cho mỗi sự kiện hình thành hoàn chỉnh và ghi lại nó. Không so sánh mục tiêu HMI từ một máy với quan sát hẹn giờ bằng tay từ máy khác.
Được tổ chức bởi KinggleHướng dẫn sử dụng Moog DigiPack IIImô tả sự khác biệt rõ ràng. Để ép đùn liên tục, bộ điều khiển có thể liên kết cấu hình parison với thời gian chu kỳ và có thể đo khoảng thời gian giữa các tín hiệu bắt đầu liên tiếp. Đối với máy tích lũy, biên dạng parison có liên quan đến vị trí của bộ tích lũy khi vật liệu được đẩy ra ngoài. Sự khác biệt này rất quan trọng vì cùng một chỉnh sửa thời gian có thể thay đổi cấu hình tường trên một máy trong khi có hiệu ứng khác trên máy kia.
Ghi lại ít nhất đủ các sự kiện liên tiếp để thấy được sự biến đổi bình thường. Nhà máy nên chọn khoảng thời gian lấy mẫu, nhưng nó phải bao gồm mô hình vận hành thực tế: cả hai trạm trên đường dây trạm đôi, tất cả các đầu ra hoặc khoang khuôn có liên quan, việc loại bỏ bộ phận thường xuyên và thiết bị hạ nguồn chi phối việc xả. Lưu ý riêng các cảnh báo, điểm dừng ngắn và các biện pháp can thiệp thủ công. Giá trị trung bình bao gồm thời gian ngừng hoạt động chưa được phân loại sẽ ẩn chu kỳ, trong khi một sự kiện đơn lẻ tốt nhất sẽ ẩn khả năng lặp lại.
Giữ phần được chấp nhận bên cạnh bản ghi thời gian. Ghi lại bản sửa đổi sản phẩm và khuôn, cấp nhựa và lô, quy tắc màu sắc hoặc mài lại, sửa đổi công thức, trạng thái nhiệt độ thực tế, điều kiện không khí vào máy và nước làm mát, trọng lượng bộ phận, vị trí thành quan trọng, kích thước và các thử nghiệm chức năng cần thiết. Bản ghi này là cơ sở. Nếu quá trình thử nghiệm ngắn hơn không thành công, nhóm có thể quay lại quy trình đã biết thay vì xây dựng lại quy trình đó từ bộ nhớ.
02/ Chẩn đoánTheo dõi sự kiện giới hạn chu kỳ tiếp theo
Hầu hết các HMI đều giúp dễ dàng chỉnh sửa cài đặt thời gian. Sự thuận tiện đó có thể khiến một nhóm giảm số lượng hiển thị lớn nhất trước khi tìm ra những gì nhóm đó kiểm soát. Chia chu trình thành các khối vật lý và theo dõi ranh giới của chúng: chuẩn bị parison hoặc shot, chuyển khuôn, đóng và khóa, chuyển động của chốt thổi, lạm phát, làm mát, xả, mở, lấy ra và xử lý xuôi dòng. Một số khối xuất hiện nối tiếp nhau. Những người khác chồng chéo lên nhau. Tổng chu kỳ được thiết lập bởi đường dẫn phải kết thúc trước khi sự kiện hình thành tiếp theo có thể bắt đầu.
Dòng thời gian đơn giản sẽ hữu ích hơn danh sách cài đặt. Ghi lại tín hiệu bắt đầu và kết thúc cho từng khối và so sánh lệnh với phản hồi thực tế. Nếu quá trình làm mát kết thúc nhưng máy chờ tín hiệu xóa rô-bốt, việc giảm thời gian làm mát có thể tạo ra bộ phận nóng hơn mà không thay đổi chu trình. Nếu parison tiếp theo chưa sẵn sàng khi khuôn quay trở lại, việc mở nhanh hơn không thể tăng sản lượng. Nếu máy xén không thể xóa các bộ phận ở tốc độ mới thì hạn chế đó đã di chuyển xuống phía dưới.
Kinggle'sHướng dẫn cài đặt và cảnh báo HMItách các giá trị đã đặt khỏi các giá trị thực tế vì lý do này. Một lệnh hiển thị những gì bộ điều khiển yêu cầu. Trạng thái cảm biến, phản hồi vị trí và quan sát vật lý cho biết hành động có xảy ra hay không. Lịch sử cảnh báo của máy cũng có thể tiết lộ khóa liên động đầu tiên hoặc sự cho phép làm gián đoạn trình tự. Việc thiết lập lại có thể loại bỏ manh mối tốt nhất.
Phân loại từng độ trễ trước khi chỉnh sửa công thức. Cần có thời gian sản xuất để hình thành và ổn định chi tiết. Thời gian có điều kiện bảo vệ chuyển động hoặc chờ trạng thái được xác minh. Việc chờ đợi có thể tránh được là do robot đến trễ, tiện ích không ổn định, mạch làm mát bị tắc, phân bổ không nhất quán, xác nhận thủ công hoặc tắc nghẽn hạ lưu. Tổn thất bảo trì xuất phát từ sự hao mòn, rò rỉ, bôi trơn kém, cảm biến bị hỏng hoặc các vấn đề về căn chỉnh. Mỗi lớp có một chủ sở hữu khác nhau và một sự điều chỉnh khác nhau.
03/ Loại bỏ nhiệtKiểm tra hiệu suất làm mát trước khi cắt thời gian làm mát
LyondellBasell'sHướng dẫn về khuôn thổi Polyolefintuyên bố rằng việc làm mát chiếm phần lớn chu trình đúc trong nhiều ứng dụng đúc thổi polyolefin. Bộ dẫn hướng kết nối các chu kỳ ngắn hơn với các điều kiện truyền nhiệt như nhiệt độ nóng chảy, nhiệt độ khuôn, dòng nước và nhiễu loạn trong khi vẫn yêu cầu chất lượng bộ phận mong muốn. Đây là một hướng hữu ích cho việc chẩn đoán, không phải là một tập hợp các giá trị Kinggle phổ quát.
Bắt đầu từ nguồn làm mát và đi theo mạch thực tế. Ghi lại tình trạng cung cấp và hoàn trả chất làm mát khi sản xuất ổn định, không chỉ màn hình máy làm lạnh. Kiểm tra xem khuôn có nhận được dòng quy định hay không và các mạch song song có cân bằng hay không. Hãy tìm mạch điện ấm, ống mềm bị hạn chế, kênh bị bẩn, kết nối không chính xác, túi khí, phớt bị rò rỉ hoặc tải nhiệt dùng chung với máy khác. cáchướng dẫn sử dụng máy đúc thổigiải thích tại sao phải phân biệt được nguồn cung cấp của nhà máy và tình trạng đầu vào của máy.
Lập bản đồ khuôn và phần được đẩy ra. Một số đọc bề mặt đơn lẻ không thể biểu thị một khuôn có phần cổ, vùng kẹp, tay cầm dày, đế sâu và các mạch riêng biệt. Sử dụng phương pháp đo lường đã được phê duyệt của nhà máy và so sánh các vị trí lặp lại. Quan sát khi xuất hiện biến dạng: bên trong khuôn, trong khi lấy ra, khi cắt, trên băng tải làm mát hoặc sau khi bộ phận đạt đến trạng thái phòng. Một bộ phận nóng trông có vẻ chấp nhận được trong một phút sau đó có thể có cổ hình bầu dục, đáy bập bênh, co ngót hoặc lệch chiều.
Nhựa Formosa'Hướng dẫn quy trình đúc thổi đùn Polyethyleneliệt kê chu kỳ ngắn, nhiệt độ khuôn cao và kênh làm mát bị tắc trong số các nguyên nhân có thể xảy ra khi một bộ phận quá nóng. Nó cũng liên quan đến việc làm mát khuôn không đủ dẫn đến cong vênh và khuyên bạn nên kiểm tra lưu lượng nước, nhiệt độ khuôn và tình trạng kênh. Những mối quan hệ này hỗ trợ việc điều tra làm mát, nhưng cấp nhựa, khuôn và thông số kỹ thuật của sản phẩm quyết định khoảng thời gian vận hành được chấp nhận.
Không hạ nhiệt độ nước làm mát theo thói quen. Sự ngưng tụ phụ thuộc vào mối quan hệ giữa nhiệt độ bề mặt, nhiệt độ môi trường và độ ẩm. Nước trên hoặc xung quanh khuôn có thể ảnh hưởng đến bộ phận và gây ra sự cố cho thiết bị hoặc nơi làm việc. Ghi lại tình trạng phòng khi ngưng tụ gần ranh giới vận hành và tuân theo các quy trình làm lạnh, nấm mốc và nhà máy. Cải thiện phân phối dòng chảy hoặc làm sạch mạch bị hạn chế có thể phục hồi quá trình truyền nhiệt mà không cần di chuyển mục tiêu nhiệt độ.
04/ Thiết kế phầnSự phân bố của tường thay đổi lượng nhiệt mà khuôn phải loại bỏ
Nhu cầu làm mát theo nhựa trong bộ phận. Khu vực dày chứa nhiều vật liệu nóng hơn khu vực mỏng và có thể vẫn mềm sau khi các bức tường gần đó sẵn sàng phóng ra. Việc mở rộng toàn bộ giai đoạn làm mát có thể bảo vệ một vị trí đó nhưng nó cũng giữ mọi khu vực khác trong khuôn lâu hơn. Trước khi chấp nhận một chu kỳ dài là không thể tránh khỏi, hãy so sánh bản đồ treo tường đã đo với yêu cầu thiết kế và khoảng cách dự kiến từ parison đến khoang.
Sách hướng dẫn Moog DigiPack III do Kinggle tổ chức giải thích rằng lập trình parison kiểm soát khe hở khuôn dọc theo chiều dài sản phẩm. Nó cũng kết nối các phần thành nặng không cần thiết với khả năng làm mát lâu hơn và giải thích rằng biên dạng cần được xác minh dựa trên độ dày thành đo được trên các thùng chứa thử nghiệm. Hãy sử dụng mối quan hệ này một cách cẩn thận. Loại bỏ vật liệu không phải là một lối tắt trong thời gian chu kỳ trừ khi bộ phận được sửa đổi vẫn đáp ứng các yêu cầu về trọng lượng, thành tối thiểu, va đập, tải trọng trên cùng, độ rơi, áp suất, khả năng kháng hóa chất và kích thước áp dụng cho sản phẩm.
Đầu tiên, xác định vị trí vùng nóng hoặc bị biến dạng trên sản phẩm đã hoàn thiện. Sau đó kết nối vị trí đó với chương trình parison, kéo dãn khuôn, ngắt mạch và làm mát. Phần đế nặng có thể đến từ hình dáng, phần đuôi hoặc hình học. Tay cầm nóng có thể liên quan đến việc tạo lớp vải, kéo giãn cục bộ, thông hơi hoặc làm mát. Cổ ấm có thể liên quan đến việc tiếp xúc với chốt thổi, làm mát miếng chèn, vật liệu dư thừa hoặc nhả ra chậm. cáchướng dẫn lập trình parisoncung cấp một phương pháp dựa trên phép đo để di chuyển vật liệu hồ sơ thay vì chỉnh sửa các điểm theo hình thức.
Thiết kế khuôn cũng thiết lập đường truyền nhiệt sẵn có. Vị trí kênh, đường dẫn dòng chảy, phần chèn, cấu trúc cổ, lỗ thông hơi, tiếp xúc bề mặt và thiết kế đường phân khuôn có thể hạn chế tốc độ ổn định của bộ phận. Sử dụng Kingglehướng dẫn thiết kế khuôn ép đùn thổikhi vẫn còn vùng nóng sau khi các tiện ích và phân bổ tường đã được phê duyệt được xác minh. Một ràng buộc cục bộ dai dẳng có thể cần hiệu chỉnh khuôn chứ không phải thay đổi bộ đếm thời gian khác.

Giữ trọng lượng bộ phận đã được phê duyệt làm kết quả, không phải là biện pháp kiểm soát duy nhất. Hai bộ phận có cùng trọng lượng có thể có cách phân bố thành và cách làm mát khác nhau. Cắt hoặc đo các vị trí chi phối hiệu suất và kiểm tra hình dạng sau khi phóng vào thời điểm được xác định bởi kế hoạch kiểm soát sản phẩm. Đây là cách công việc về độ dày của tường trở thành bằng chứng quá trình hữu ích hơn là một tuyên bố chung về tiết kiệm vật liệu.
05/ Logic máyMáy liên tục và máy tích lũy không chia sẻ một mô hình thời gian
Trên máy đúc thổi đùn liên tục, máy đùn tạo ra một parison liên tục trong khi một hoặc nhiều trạm khuôn di chuyển theo trình tự của chúng. Do đó, thời gian chu kỳ, chiều dài parison, thời gian cắt và chương trình độ dày thành có thể được liên kết. Nếu chu kỳ thay đổi, bộ điều khiển vẫn phải đặt biên dạng dự kiến dọc theo parison vật lý và bên trong khuôn. Trình tự trạm ngắn hơn làm thay đổi cấu hình không phải là thay đổi tốc độ trung tính.
Hướng dẫn sử dụng bộ điều khiển Moog mô tả điều khiển cấu hình dựa trên thời gian cho máy liên tục và điều khiển dựa trên vị trí cho máy tích lũy. Trong thiết lập liên tục, nó có thể xác định thời gian chu kỳ từ khoảng thời gian giữa các tín hiệu bắt đầu, chẳng hạn như các lần cắt parison liên tiếp. Trong thiết lập bộ tích lũy, cấu hình tường tuân theo vị trí của bộ tích lũy trong quá trình đẩy ra. Sự khác biệt đã được công bố này là lý do tại sao nhà máy nên xác định chế độ máy và bộ điều khiển trước khi mượn phương pháp thời gian chu kỳ từ dây chuyền khác.
Máy tích lũy cũng phải chuẩn bị lần bắn cần thiết trong khi tiến hành trình tự đúc. Hỏi xem quá trình hóa dẻo hoặc tích tụ có kết thúc trước khi khuôn sẵn sàng cho lần chụp tiếp theo hay không. Nếu bộ tích lũy vẫn còn đầy, việc cắt bớt số giây tính từ lúc mở khuôn có thể không làm giảm toàn bộ chu kỳ. Nếu quá trình tích lũy kết thúc sớm thì quá trình đúc và làm mát có thể là hạn chế. Ghi lại quá trình chuẩn bị bắn thực tế, vị trí đệm hoặc kết thúc, trạng thái tan chảy và trọng lượng bộ phận thay vì suy ra mức độ sẵn sàng từ một giá trị mục tiêu.
Bố cục trạm cũng thay đổi dòng thời gian. Máy liên tục hai trạm có thể sử dụng một trạm trong khi trạm kia làm mát hoặc giải phóng một bộ phận, nhưng máy đùn, đầu khuôn, chuyển động truyền, hệ thống làm mát và thiết bị xuôi dòng phải hỗ trợ sự chồng chéo. Kinggle'sso sánh trạm đơn và trạm đôigiải thích quyết định năng lực này. Bố cục nhiều đầu và nhiều khoang ảnh hưởng đến các phần trên mỗi sự kiện và sự cân bằng giữa các đầu ra hoặc khoang; cáidẫn hướng nhiều đầu so với nhiều khoangtách biệt các điều khoản đó.
Sử dụng mẫu số chính xác khi so sánh các máy. Một sự kiện hình thành không phải lúc nào cũng là một phần. Đếm các bộ phận được chấp nhận từ tất cả các đầu, khoang và trạm có liên quan, sau đó bao gồm các ràng buộc khiến những bộ phận đó có thể bán được. Máy có chuyển động khô nhanh vẫn có thể tạo ra ít bộ phận được chấp nhận hơn mỗi giờ nếu quá trình ép đùn, làm mát, cắt tỉa hoặc ổn định chất lượng không thể theo kịp.
06/ Trình tựPhục hồi thời gian chờ đợi mà không có mối nguy hiểm chồng chéo
Sau khi hiểu rõ về việc làm mát và phân phối parison, hãy kiểm tra khoảng cách giữa các hành động. Độ trễ có thể mang tính lịch sử hơn là cần thiết, nhưng nó cũng có thể mang lại khoảng trống, ổn định áp suất, xả khí, xác nhận tín hiệu hoặc chuyển giao an toàn. Xác định tình trạng mà mỗi độ trễ bảo vệ. Sau đó kiểm tra xem bộ điều khiển đã có phản hồi đáng tin cậy cho tình trạng đó chưa. Việc thay thế thời gian chờ cố định bằng tín hiệu hoàn thành đã được xác minh có thể cải thiện khả năng lặp lại nhưng chỉ khi thiết kế máy và logic điều khiển được phê duyệt hỗ trợ tín hiệu đó.
được tổ chức bởi Kingglehướng dẫn vận hành máy thổi khuôn tự độngphân tách các danh mục thời gian như đóng khuôn, định thời gian thổi, các hành động liên quan đến khí thải, mở vi mô khuôn, chuyển động của chốt thổi và độ trễ của robot. Hướng dẫn sử dụng liên tục liên kết các giá trị với sản phẩm hoặc điều kiện sản xuất thực tế. Giao diện của nó áp dụng cho họ máy được ghi lại và có thể khác nhau tùy theo kiểu máy, tùy chọn hoặc phiên bản phần mềm, do đó, nó không nên được chuyển thành danh sách chung về số giây được đề xuất.
Xem trình tự vật lý ở các điều kiện được giảm thiểu và kiểm soát được quy trình máy cho phép. Xác nhận rằng các ống mềm, dây cáp, chốt thổi, lõi, thiết bị lấy ra và các bộ phận vẫn thông suốt trên toàn bộ đường dẫn. Đọc lệnh và phản hồi cùng nhau. Nếu một chuyển động đến vị trí sớm nhưng trình tự vẫn chờ, hãy tìm mức cho phép chính xác. Nếu phản hồi đến muộn hoặc không liên tục, hãy khắc phục nguyên nhân cảm biến, cơ chế hoặc tiện ích trước khi giảm bộ hẹn giờ đang che giấu nó.
Công việc hạ nguồn thuộc về cùng một dòng thời gian. Robot có thể làm sạch khuôn nhanh chóng nhưng đặt các bộ phận lên băng tải đã đầy. Một chiếc tông đơ có thể yêu cầu nhiệt độ bộ phận ổn định. Máy kiểm tra rò rỉ có thể trở thành nút cổ chai sau khi sản lượng máy tăng lên. Ghi lại độ dài hàng đợi và nguyên nhân dừng trong lần chạy liên tục đầu tiên, không chỉ trong một vài chu kỳ tại máy. Chu trình máy an toàn nhanh nhất sẽ không hữu ích nếu nó di chuyển các khiếm khuyết hoặc tắc nghẽn ra xa một trạm.
07/ Thí nghiệmChạy thử nghiệm thời gian chu kỳ được kiểm soát mà ca khác có thể lặp lại
Một thử nghiệm hữu ích bắt đầu bằng một câu hỏi như “Mạch khuôn B có hạn chế khả năng phóng ra an toàn không?” hoặc “Độ trễ xóa robot có còn tồn tại sau khi cảm biến được xác minh không?” Nó không bắt đầu bằng “Tạo chu kỳ nhanh hơn”. Nêu rõ ràng buộc bị nghi ngờ, sự thay đổi, phản hồi dự kiến và các phần kiểm tra có thể từ chối thử nghiệm. Chỉ định một người kiểm soát việc chỉnh sửa công thức và một người ghi lại kết quả để không xảy ra một số điều chỉnh giữa các mẫu.
-
Đóng băng đường cơ sở đã được phê duyệt.Lưu hoặc in các cài đặt đã phát hành, xác định gói sản phẩm và giữ lại các mẫu được chấp nhận. Ghi lại sự thay đổi chu kỳ thực tế và đầu ra được chấp nhận trong điều kiện ổn định.
-
Đặt tên cho một hạn chế.Sử dụng dòng thời gian trình tự, bản đồ làm mát, chỉ số tiện ích, lịch sử cảnh báo và quan sát xuôi dòng. Viết bằng chứng chỉ ra hạn chế này.
-
Xác định sự thay đổi được phép.Sử dụng tài liệu về máy, khuôn và nhựa. Đặt giới hạn điều chỉnh được kiểm soát và điểm quay lại. Không thay đổi một biến khác trong cửa sổ quan sát.
-
Đặt kích hoạt từ chối.Bao gồm các dấu hiệu liên quan như parison không ổn định, chuyển động không hoàn chỉnh, các bộ phận nóng hoặc dính, cong vênh, chuyển động về kích thước, trọng lượng hoặc hư hỏng thành, đèn nháy, nổ máy, báo động, kẹt giấy hoặc hành vi không an toàn.
-
Chạy qua ổn định.Đánh dấu các bộ phận theo thời gian, trạm, đầu hoặc khoang. Đừng đánh giá tình trạng mới từ phần đầu tiên nếu biến đã thay đổi cần thời gian để đạt đến trạng thái ổn định mới.
-
Đo thời lượng sản xuất được chấp nhận.Áp dụng các kiểm tra trực quan, trọng lượng, tường, kích thước và chức năng được kiểm soát. Bao gồm việc cắt tỉa, thử nghiệm và đóng gói ở khâu tiếp theo khi chúng xác định được một bộ phận có thể bán được.
-
Giữ, từ chối hoặc điều tra.Chỉ giữ lại thay đổi khi cửa sổ được xác định vượt qua và đầu ra được chấp nhận được cải thiện. Khôi phục đường cơ sở nếu chất lượng hoặc sự kiểm soát xấu đi. Mở một hành động gia công, tiện ích hoặc bảo trì khi quá trình thử nghiệm phát hiện ra nguyên nhân vật lý.
Kế hoạch mẫu phải phù hợp với dòng. Trên máy hai trạm, bao gồm cả hai mặt. Trên thiết lập nhiều đầu, hãy giữ nguyên danh tính đầu. Trên khuôn có nhiều khoang, hãy bảo toàn tính đồng nhất của khoang nếu có thể. Một mức trung bình có thể che giấu một mạch nóng hoặc một đầu ra mỏng. cáchướng dẫn về khuyết tật đúc thổicho thấy các mẫu cố định và ngẫu nhiên dẫn đến các kiểm tra khác nhau như thế nào.
Hồ sơ thử nghiệm phải bao gồm giá trị cũ, giá trị mới, thời gian thay đổi, người chịu trách nhiệm, phân bổ chu trình thực tế, lô nguyên liệu, trạng thái hữu ích, ID mẫu, kết quả đo được, loại bỏ và quyết định cuối cùng. Các bức ảnh rất hữu ích cho việc xác định hình dạng và vị trí khuyết tật nhưng chúng không thay thế được các phép đo. Nếu quá trình quay trở lại đường cơ sở, hãy ghi lại điều đó. Một thử nghiệm thất bại vẫn có thể ngăn cản một sự thay đổi khác lặp lại ý tưởng tương tự.
08/ Công suấtTính toán đầu ra từ các bộ phận được chấp nhận, không phải chuyển động của chu trình khô
Đầu ra của chu trình khô mô tả chuyển động của máy mà không có gánh nặng về vật liệu, làm mát và chấp nhận bộ phận hoàn chỉnh. Nó rất hữu ích cho việc kiểm tra khả năng chuyển động, nhưng nó không hứa hẹn về khả năng sản xuất có thể bán được. Việc tính toán sản xuất phải sử dụng bộ phận thực, nhựa, khuôn, số lượng đầu hoặc khoang, hệ thống làm mát, thiết bị tiếp theo và phương pháp nghiệm thu. Đây là lý do tại sao Kinggle'squy trình thông tin dự ánhỏi về kích thước, trọng lượng, chất liệu, độ dày và yêu cầu về sản lượng của sản phẩm trước khi đề xuất máy.
Đo lường sản lượng được chấp nhận trực tiếp qua cửa sổ sản xuất đại diện. Chỉ đếm các bộ phận vượt qua tiêu chí phát hành đã xác định và ghi lại các điểm dừng theo kế hoạch, các điểm dừng ngoài kế hoạch, tổn thất do thiết lập và lỗi bị loại bỏ một cách riêng biệt. Đừng giấu chúng bên trong một yếu tố hiệu quả không giải thích được. Nếu dây chuyền tạo ra nhiều phần cho mỗi sự kiện, hãy đối chiếu số lượng theo trạm, đầu hoặc khoang để đầu ra bị vô hiệu hóa không biến mất trong tổng số.
| Số liệu | Tính toán hoặc quan sát | Sử dụng | Lỗi báo cáo phổ biến |
|---|---|---|---|
| Chu kỳ giây | Thời gian giữa cùng một sự kiện trong các chu kỳ ổn định lặp đi lặp lại | Hiển thị tốc độ và biến thể của sự kiện máy | Báo cáo sự kiện đơn lẻ ngắn nhất |
| Phần mỗi sự kiện | Các bộ phận vật lý được chấp nhận được giải phóng bởi một sự kiện tạo hình hoàn chỉnh | Kết nối các đầu, khoang và trạm với âm lượng | Giả sử mọi cửa hàng đều đang sản xuất |
| Sản lượng lý thuyết hàng giờ | (3.600 / giây chu kỳ) × phần cho mỗi sự kiện | So sánh quy hoạch ở điều kiện không bị gián đoạn | Gọi kết quả sản xuất được đảm bảo |
| Sản lượng hàng giờ được chấp nhận | Các bộ phận được chấp nhận/số giờ sản xuất được quan sát | Hiển thị kết quả có thể sử dụng được từ gói sản phẩm được thử nghiệm | Đếm các bộ phận thanh lọc, thiết lập hoặc bị từ chối |
| Thay đổi kết quả | Đầu ra được chấp nhận sau khi trừ đi đầu ra được chấp nhận trước đó, trong các điều kiện phù hợp | Kiểm tra xem bản chỉnh sửa có cải thiện mục tiêu thực sự hay không | So sánh các sản phẩm, ca làm việc hoặc tiện ích khác nhau |
Báo cáo chất lượng bên cạnh tốc độ. Bao gồm các kết quả về trọng lượng và thành, các kích thước quan trọng, kết quả kiểm tra chức năng, số lượng phế liệu hoặc giữ lại, tình trạng sử dụng và bản sửa đổi công thức. Việc giảm hai giây không có ý nghĩa độc lập nếu không có chu kỳ ban đầu, số lượng bộ phận, hiệu suất được chấp nhận và các điều kiện thử nghiệm. Do đó, bài viết này không công bố mục tiêu cải thiện phần trăm. Kết quả phải đến từ dữ liệu dòng của người mua.
Đối với máy hoặc khuôn mới, hãy xác định phương thức đầu ra trước khi thử. Kinggle'shướng dẫn kiểm tra nghiệm thu tại nhà máygiải thích cách kết nối hoạt động đo được với các điều kiện chính xác của sản phẩm, vật liệu, khuôn mẫu và tiện ích. Sử dụngdanh sách kiểm tra khởi độngđể thiết lập một trạng thái ổn định trước thời gian, vàhướng dẫn chuyển đổiđể tách biệt tổn thất do thiết lập với sản xuất ổn định.
09/ Giới hạnDừng thử nghiệm khi quá trình mất kiểm soát
Dừng và khôi phục tình trạng đã được phê duyệt nếu bộ phận bảo vệ, khóa liên động, dừng khẩn cấp hoặc kiểm soát năng lượng nguy hiểm không hoạt động như dự kiến. Dừng khi máy chuyển động bất ngờ, nguy cơ va chạm, hoạt động thủy lực hoặc khí nén bất thường, các bộ phận áp suất bị hỏng, điện quá nóng, rò rỉ hoặc sự không thống nhất giữa phản hồi hiển thị và vị trí vật lý. Công việc theo chu kỳ không bao giờ cho phép vận hành xung quanh một lỗi.
Một phần bằng chứng cũng có thể dừng phiên tòa. Hãy chú ý đến một parison không còn đến đúng vị trí, đóng khuôn không hoàn chỉnh, nhấp nháy tăng lên, trọng lượng không ổn định, thành mỏng, bị nổ tung, chi tiết không đầy đủ, dính, hư hỏng phần cắt, cong vênh, cổ hình bầu dục, đáy rocker, co ngót hoặc lỗi kiểm tra chức năng. Hướng dẫn quy trình của Formosa kết nối một số triệu chứng này với tình trạng nhiệt độ quá cao, làm mát không đủ, chu trình ngắn hoặc tình trạng kênh làm mát. Sử dụng triệu chứng để mở lại chẩn đoán chính xác thay vì thêm thời gian làm mát rộng rãi mà không tìm ra nguyên nhân.
Nâng cao khi hạn chế yêu cầu thay đổi kênh khuôn, sửa đổi khuôn hoặc chốt thổi, thay đổi chương trình điều khiển, thay đổi khóa liên động, công việc hoặc vận hành hệ thống áp suất bên ngoài cửa sổ máy và nhựa đủ tiêu chuẩn. Sử dụnghướng dẫn bảo trì phòng ngừacho những phát hiện thiết bị lặp lại. Cơ chế bị mòn có thể làm cho chu kỳ chậm lại, nhưng lệnh nhanh hơn sẽ không sửa chữa được.
Kết thúc dự án với đường cơ sở được phát hành. Chỉ cập nhật công thức thông qua quy trình phê duyệt của nhà máy, đính kèm mẫu và hồ sơ đo lường, đồng thời nêu rõ kết quả bao gồm sản phẩm, khuôn, nhựa và cấu hình máy nào. Giữ các thử nghiệm bị từ chối trong nhật ký thay đổi. Khi ca tiếp theo có thể tái tạo lại chu trình đã được chấp nhận và giải thích các giới hạn của nó, thì việc cải tiến đã sẵn sàng cho quá trình sản xuất bình thường.
10/ Đáp ánCác câu hỏi thường gặp về thời gian chu kỳ đúc thổi
Điều gì quyết định thời gian chu kỳ ép đùn thổi?
Thời gian chu kỳ được xác định theo lộ trình yêu cầu chậm nhất thông qua quá trình chuẩn bị parison hoặc shot, chuyển động của khuôn, lạm phát, làm mát, xả, mở, lấy ra và xử lý xuôi dòng. Hình dạng sản phẩm, sự phân bố thành, đặc tính nhựa, làm mát khuôn, cấu trúc máy và các tiêu chí bộ phận được chấp nhận đều ảnh hưởng đến đường dẫn đó. Đo trình tự thực tế và tín hiệu phản hồi trước khi quyết định bộ đếm thời gian nào chịu trách nhiệm.
Làm mát có phải luôn là phần dài nhất của chu trình đúc thổi không?
Làm mát chiếm phần lớn chu trình đúc trong nhiều ứng dụng polyolefin, theo hướng dẫn đúc thổi của LyondellBasell, nhưng nó không tự động trở thành hạn chế hoạt động trên mọi dây chuyền. Giao hàng tận nơi, đổ đầy bộ tích lũy, chuyển khuôn, dọn sạch robot, cắt tỉa hoặc thử nghiệm có thể chi phối lần khởi động tiếp theo. Dòng thời gian cho biết việc giảm khả năng làm mát sẽ làm thay đổi toàn bộ chu trình hay chỉ khiến bộ phận nóng hơn.
Làm thế nào có thể giảm thời gian làm mát mà không gây cong vênh?
Trước tiên, hãy xác minh các điều kiện cung cấp và trả lại chất làm mát, cân bằng mạch, độ sạch của kênh, kiểu nhiệt độ khuôn và vị trí nóng trên bộ phận. So sánh việc phân bổ tường với bản vẽ và quy trình đã được phê duyệt. Thay đổi một điều kiện được ghi lại, cho phép quy trình ổn định, đồng thời kiểm tra kích thước và hình dạng sau khoảng thời gian yêu cầu sau khi phóng. Nếu vẫn giữ nguyên vùng nóng cục bộ, thì sự phân bố khuôn hoặc tường có thể cần được xem xét lại về mặt kỹ thuật.
Chu kỳ ngắn hơn có luôn làm tăng sản lượng đúc thổi không?
Không. Sản lượng chỉ tăng khi chu kỳ thay đổi là hạn chế về dòng và các phần bổ sung được chấp nhận. Sự kiện máy diễn ra nhanh hơn có thể tạo ra các bộ phận nóng hơn, nhiều sản phẩm bị loại hơn, rô-bốt bị kẹt, hư hỏng do cắt tỉa hoặc tồn đọng của người kiểm tra. So sánh các bộ phận được chấp nhận trên mỗi giờ quan sát trong các điều kiện sản phẩm, vật liệu, khuôn mẫu, tiện ích và chất lượng phù hợp. Giữ chuyển động chu trình khô, sản lượng lý thuyết và sản lượng được chấp nhận dưới dạng số liệu riêng biệt.
Lập trình parison ảnh hưởng đến thời gian chu kỳ như thế nào?
Chương trình Parison thay đổi nơi vật liệu nằm dọc theo sản phẩm. Những khu vực nặng không cần thiết có thể cần được làm mát nhiều hơn, trong khi những khu vực quá mỏng có thể không đạt kết quả kiểm tra sản phẩm. Trên các máy liên tục, biên dạng tường cũng có thể được đồng bộ hóa với thời gian chu kỳ, do đó việc thay đổi thời gian có thể thay đổi vị trí biên dạng. Xác minh vị trí tường, trọng lượng bộ phận và căn chỉnh biên dạng sau khi thay đổi chu kỳ thay vì cho rằng đường cong đã lưu vẫn chính xác.
Dữ liệu nào sẽ được gửi đến Kinggle cho vấn đề về thời gian chu kỳ?
Gửi mô hình máy và phiên bản bộ điều khiển, bản vẽ sản phẩm, ID khuôn và dụng cụ, cấp nhựa và lô, sửa đổi công thức, video chu trình được quay từ một vị trí an toàn, dòng thời gian sự kiện, lịch sử cảnh báo, trọng lượng bộ phận và bản đồ treo tường, kích thước quan trọng, ảnh lỗi, quan sát không khí vào máy và nước làm mát, nguyên nhân dừng hạ lưu và đầu ra được chấp nhận trong một khoảng thời gian xác định. Bằng chứng này giúp phân biệt các nguyên nhân làm mát, dụng cụ, điều khiển, tiện ích, vật liệu và cân bằng dây chuyền.

Thảo luận về sản phẩm và chu trình như một hệ thống
Gửi bản vẽ bộ phận thực tế, nhựa, khuôn, cấu hình máy, dòng thời gian chu trình hiện tại, quan sát tiện ích và kết quả chất lượng đo được. Kinggle có thể xem xét bằng chứng xung quanh máy móc, dụng cụ, bộ điều khiển và mục tiêu sản xuất.
Gửi dữ liệu sản xuất của bạnCác nguồn được sử dụng cho hướng dẫn này
Các hướng dẫn sử dụng do Kinggle lưu trữ hỗ trợ các tuyên bố về các điều khiển được ghi lại và trình tự máy. Hướng dẫn sản xuất polyme hỗ trợ các mối quan hệ làm mát và khuyết tật. Các nguồn OSHA được đưa vào ranh giới an toàn của Hoa Kỳ. Không có nguồn nào trong số này cung cấp mục tiêu chu trình chung cho mọi sản phẩm hoặc máy móc.
- Hướng dẫn vận hành máy thổi khuôn tự động do Kinggle lưu trữ, truy cập ngày 8 tháng 9 năm 2026.
- Hướng dẫn sử dụng bộ điều khiển độ dày tường Parison Moog DigiPack III, MRJ06301, do Kinggle chủ trì, truy cập ngày 8 tháng 9 năm 2026.
- LyondellBasell, Hướng dẫn về khuôn thổi Polyolefin, truy cập ngày 8 tháng 9 năm 2026.
- Hướng dẫn quy trình đúc thổi đùn nhựa Polyethylene Formosa, truy cập ngày 8 tháng 9 năm 2026.
- OSHA 29 CFR 1910.147, Kiểm soát năng lượng nguy hiểm, truy cập ngày 8 tháng 9 năm 2026.
- OSHA 29 CFR 1910.212, Yêu cầu chung cho tất cả các máy, truy cập ngày 8 tháng 9 năm 2026.