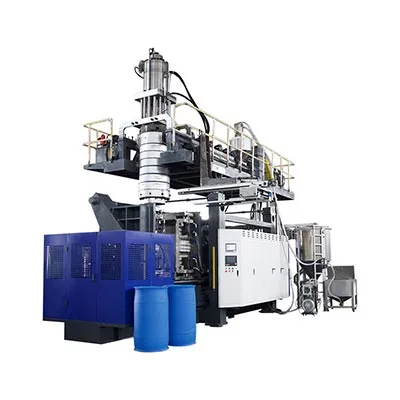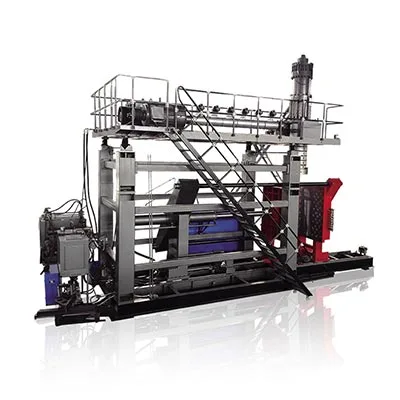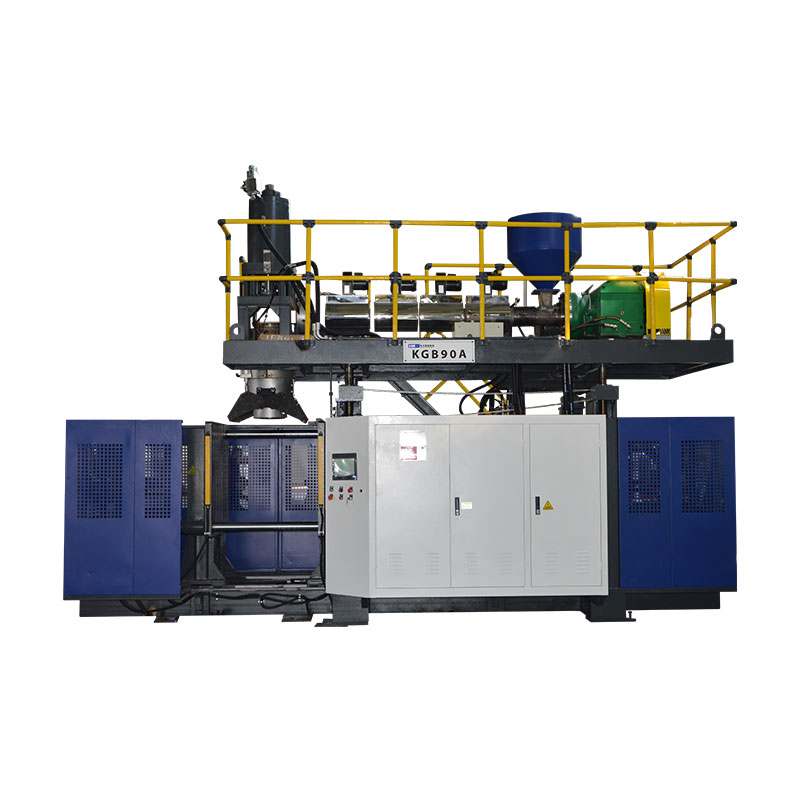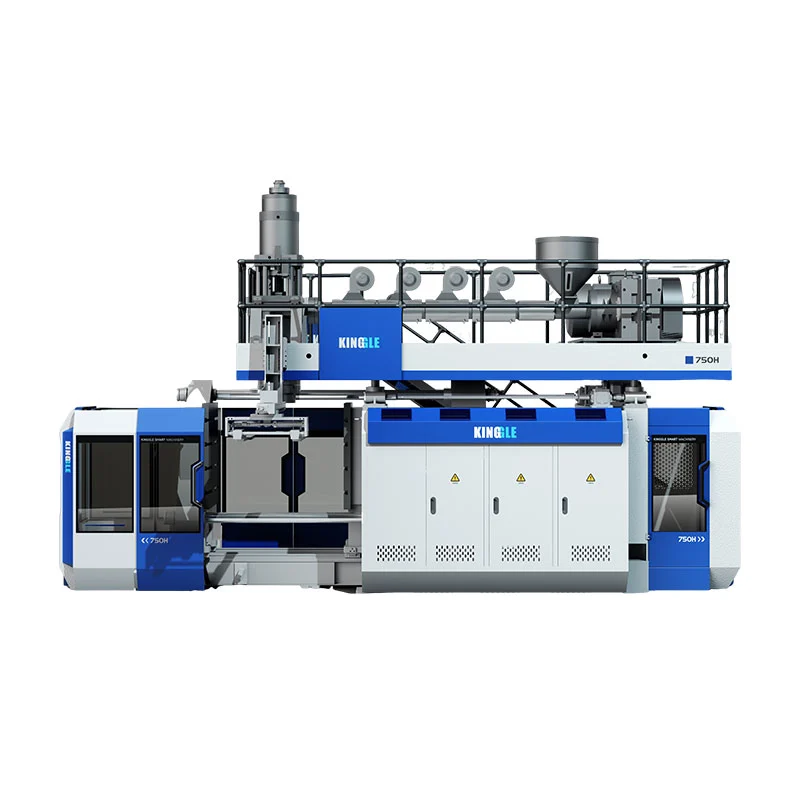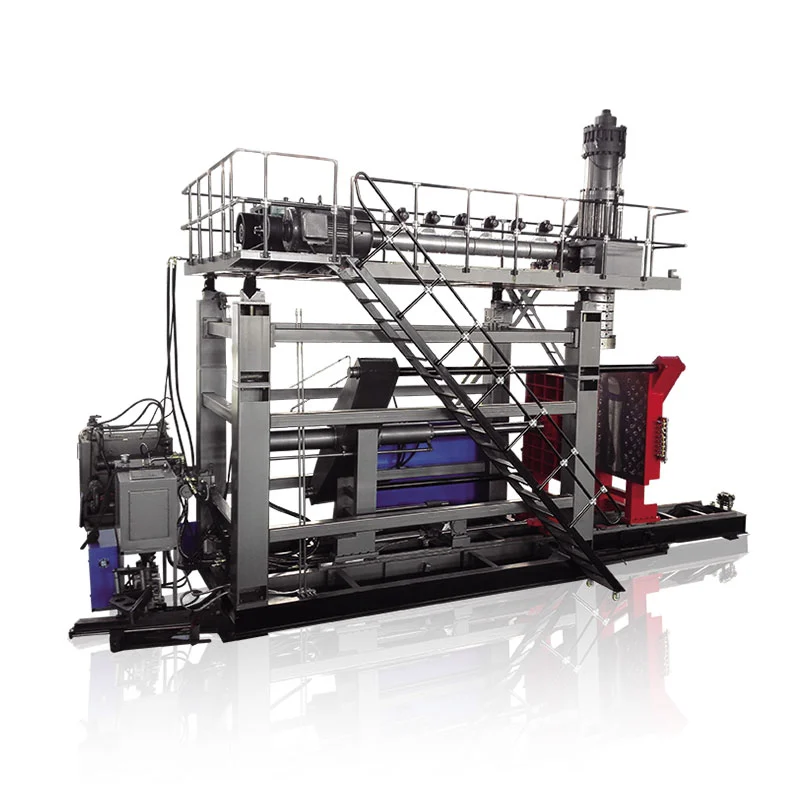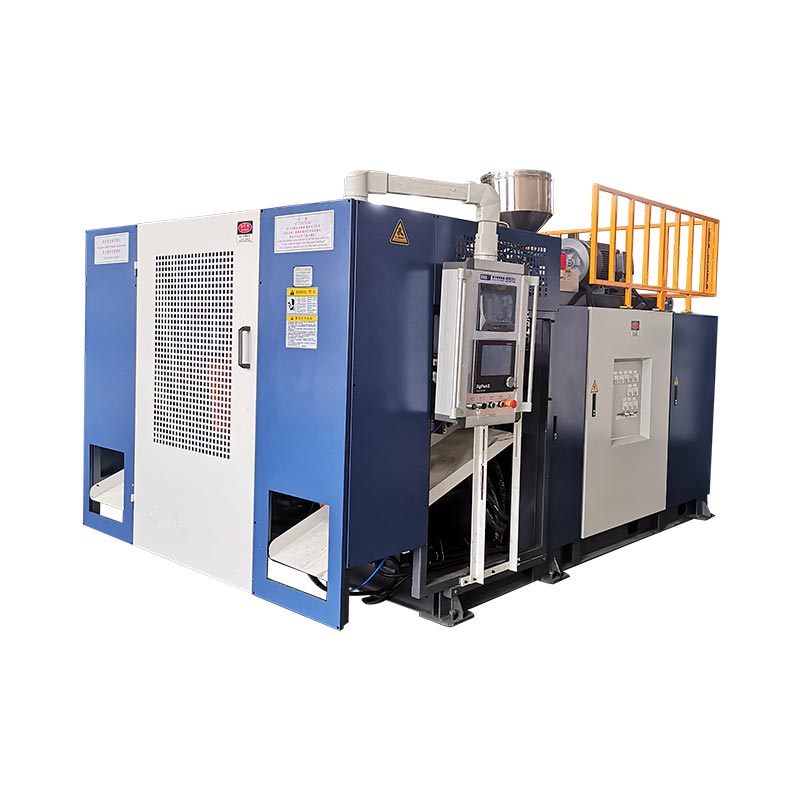
Việc chuyển đổi máy đúc thổi chỉ hoàn tất khi khuôn mới, đường dẫn vật liệu, dụng cụ, công thức và thiết lập tiếp theo được xác định chính xác và bộ phận mới vượt qua các bước kiểm tra đã xác định.Bắt đầu chu kỳ tự động là một cột mốc trung gian, không phải là bằng chứng hoàn thành. Phương pháp thực tế nhanh nhất và an toàn nhất là chuẩn bị mọi thứ có thể trước khi dừng, cách ly năng lượng nguy hiểm đối với công việc tiếp xúc, khôi phục các chức năng theo thứ tự được kiểm soát và đo thời gian đến giai đoạn sản xuất được chấp nhận đầu tiên, với định nghĩa chấp nhận, tổn thất chuyển tiếp, người phê duyệt chịu trách nhiệm và bằng chứng bắt buộc được ghi lại trước khi nhóm bắt đầu chiến dịch sản xuất tiếp theo từ đường cơ sở sản xuất được kiểm soát và truy nguyên.

Chú thích thuật ngữ:Các nhóm sản xuất có thể mô tả công việc này như thay đổi máy đúc thổi, thay đổi khuôn đúc thổi, hoán đổi khuôn, thay đổi công cụ, thay đổi dòng chai, thay đổi màu khuôn thổi, thay đổi nhựa đúc thổi hoặc thay đổi công thức đúc thổi. Các nhãn này chồng lên nhau nhưng không phải lúc nào chúng cũng mô tả cùng một phạm vi. Gói công việc phải nêu chính xác các yếu tố vật lý, vật liệu, kỹ thuật số và hạ nguồn sẽ thay đổi.
Năm quyết định kiểm soát sự thay đổi
- Xác định điểm hoàn thiện là một bộ phận được chấp nhận và thời điểm sản xuất ổn định.
- Xác định mọi hạng mục đã thay đổi: khuôn, dụng cụ khuôn, chốt thổi, nhựa, màu sắc, công thức và thiết bị tiếp theo.
- Di chuyển xác minh, dàn dựng và tài liệu ra ngoài cửa sổ máy đã dừng ở nơi an toàn.
- Sử dụng quy trình sử dụng năng lượng nguy hiểm được ủy quyền của cơ sở trước khi bất kỳ ai đi vào khu vực nguy hiểm.
- Ghi lại thiết lập và bằng chứng đã được phê duyệt để lần chạy tiếp theo bắt đầu từ đường cơ sở được kiểm soát.
| Thay đổi tên miền | Những gì phải phù hợp với công việc mới | Khởi động lại bằng chứng | Sự phụ thuộc ẩn điển hình |
|---|---|---|---|
| Khuôn và giao diện | Sửa lại chính xác các mối quan hệ, lắp đặt, làm mát, ghim/lõi và tháo ra | Chuyển động thủ công được kiểm soát và kết nối không bị rò rỉ | Định tuyến ống, vị trí cảm biến hoặc khe hở phía sau |
| Dụng cụ chết và parison | Nhận dạng dụng cụ, vị trí cơ khí và hiệu chuẩn đã được phê duyệt | Khuôn thẳng, ổn định được định vị cho khuôn | Tệp công cụ không khớp với phần cứng được cài đặt |
| Chất liệu và màu sắc | Đúng loại nhựa, lô, hạt nhựa và quy tắc nghiền lại đã được phê duyệt | Quá trình chuyển đổi vật liệu sạch, đồng nhất và có thể truy nguyên | Nhựa hoặc màu cũ vẫn còn trong quá trình xử lý và làm tan chảy |
| Công thức và điều khiển | Đã phát hành bản sửa đổi công thức cho gói sản phẩm đã cài đặt | Lệnh và trạng thái thực tế thống nhất thông qua một chu trình được kiểm soát | Giá trị sản phẩm cũ vẫn tồn tại bên ngoài công thức đã lưu |
| Chấp nhận một phần và dòng | Bản vẽ, giới hạn thị giác, trọng lượng, tường, kích thước và kiểm tra chức năng | Khoảng thời gian chấp nhận liên tục hoặc dựa trên thời gian được xác định | Máy xén, máy kiểm tra rò rỉ, băng tải hoặc đóng gói vẫn sử dụng SKU cũ |
Việc chuyển đổi chỉ hoàn tất khi chai mới được phê duyệt
Thực vật thường dùng từsự chuyển đổicho một số sự kiện khác nhau. Người giám sát có thể dừng đồng hồ khi khuôn mới được kẹp. Người khác có thể dừng nó khi chu kỳ tự động đầu tiên bắt đầu. Chất lượng có thể được định nghĩa là việc hoàn thiện là phần đầu tiên vượt qua khâu kiểm tra, trong khi quá trình sản xuất có thể yêu cầu hoạt động liên tục của các bộ phận được chấp nhận. Các định nghĩa này tạo ra các số khác nhau, do đó việc so sánh thời gian thay đổi là vô nghĩa cho đến khi điểm bắt đầu và điểm kết thúc được cố định.
Đối với dây chuyền ép đùn thổi, điểm bắt đầu hữu ích là phần được chấp nhận cuối cùng từ công việc thực hiện. Điểm kết thúc hữu ích là thời điểm sản xuất được chấp nhận đầu tiên cho công việc sắp tới. Nhà máy phải xác định cửa sổ đó. Nó có thể là một số bộ phận liên tiếp được thiết lập, một thời gian xác định ở các điều kiện ổn định hoặc một quy tắc lấy mẫu trên các trạm, khoang hoặc đầu ra khuôn. Yêu cầu thuộc về đặc tính kỹ thuật của sản phẩm hoặc quy trình được kiểm soát chứ không phải trong bộ nhớ của người vận hành.
Định nghĩa này phơi bày công việc mà chỉ số chỉ dành cho khuôn ẩn. Sản phẩm đầu vào có thể yêu cầu một khuôn hoặc trục gá khác, chốt thổi, dụng cụ cổ, chuyển động lõi, biên dạng parison, nhựa, màu sắc, quy tắc nghiền lại, chương trình kiểm tra rò rỉ, đồ gá cắt tỉa, nhãn, hướng dẫn băng tải hoặc mẫu đóng gói. Ngay cả khi khuôn vật lý vẫn được lắp đặt, quá trình chuyển đổi nguyên liệu và công thức vẫn có thể là quá trình chuyển đổi sản xuất chai nhựa hoàn toàn.
Tách kết quả thành bốn thước đo: thời gian dừng máy, thời gian đến bộ phận được tạo hình đầu tiên, thời gian cho bộ phận được chấp nhận lần đầu tiên và thời gian cho khoảng thời gian sản xuất được chấp nhận. Ghi lại các lần từ chối thiết lập và lọc số lượng bên cạnh những thời điểm đó. Điều này không hứa hẹn rằng mọi con số sẽ giảm. Nó làm cho sự mất mát có thể nhìn thấy được và ngăn không cho việc khởi động lại nhanh chóng được báo cáo là chuyển đổi máy đúc thổi đùn thành công khi dòng hạ lưu hoặc cổng chất lượng vẫn đang từ chối các bộ phận.
Lập kế hoạch đóng gói sản phẩm mới trước khi máy dừng
Việc chuyển đổi sẽ bắt đầu bằng việc kiểm tra thông tin trong khi công việc gửi đi vẫn đang chạy. Xây dựng một gói công việc được phát hành để xác định bản vẽ và sửa đổi bộ phận, cấp nhựa, hạt nhựa, mài lại được phép, trọng lượng bộ phận mục tiêu, kích thước quan trọng, vị trí độ dày của tường, tiêu chí trực quan, kiểm tra chức năng và đóng gói dự kiến. Thêm khuôn, dụng cụ khuôn, chốt thổi, chèn, lấy ra và nhận dạng đồ gá xuôi dòng. Nếu hai mục có chung một tên, hãy sử dụng ID lâu dài hoặc ảnh đã được kiểm soát sửa đổi để nhóm thiết lập không chọn theo hình thức bên ngoài.
Kinggle đã xuất bảnquy trình bán hàngyêu cầu người mua cung cấp ảnh hoặc bản vẽ sản phẩm, trọng lượng, kích thước, chất liệu, độ dày, sản lượng và nhu cầu kháng hóa chất trước khi chọn giải pháp máy. Các danh mục đầu vào tương tự có giá trị trong quá trình thay đổi sau này vì chúng kết nối việc thiết lập máy với bộ phận phải được sản xuất. Gói sản xuất phải cụ thể hơn yêu cầu ban đầu và chỉ nên chứa các giá trị được phê duyệt cho sự kết hợp máy, khuôn và vật liệu thực tế.
Đặt khuôn tiếp theo và các hạng mục phụ trợ đã được xác minh vào khu vực được chỉ định mà không cản trở lối ra, rào chắn hoặc dòng nguyên liệu. Kiểm tra các điểm nâng và sơ đồ nâng của nhà máy, nhưng không suy ra khả năng nâng từ kích thước danh nghĩa của khuôn. Xác nhận rằng các kết nối làm mát, kết nối không khí, cảm biến, cáp và ốc vít đều có và được xác định chính xác. Chuẩn bị thiết bị xử lý vật liệu sạch và thùng chứa riêng biệt cho nhựa, vật liệu chuyển tiếp và các bộ phận bị loại bỏ. Nếu dây chuyền bao gồm máy xén, máy kiểm tra rò rỉ, máy dán nhãn hoặc băng tải, hãy đưa công thức của nó và các bộ phận thay đổi vào cùng một bản đánh giá mức độ sẵn sàng.
Đưa ra quyết định sẵn sàng ngắn gọn trước phần cũ cuối cùng. Người đặt khuôn xác nhận mức độ sẵn sàng nâng và dụng cụ, xử lý vật liệu xác nhận lô chính xác và lộ trình sạch sẽ, người vận hành xác nhận quyền truy cập công thức, bảo trì xác nhận mọi công việc đã lên lịch và chất lượng xác nhận kế hoạch mẫu. Nếu thiếu một mục bắt buộc, hãy để công việc gửi đi chạy khi thực tế. Việc phát hiện ra vấn đề trước khi dừng theo kế hoạch sẽ chuyển đổi thời gian ngừng hoạt động thành thời gian chuẩn bị mà không cần đi đường tắt an toàn.
Kiểm soát năng lượng nguy hiểm trước khi làm khuôn hoặc dụng cụ
Việc thay đổi khuôn đúc thổi có thể khiến con người phải chuyển động kẹp, trục lăn di chuyển, chốt thổi, máy cắt, rô-bốt, áp suất thủy lực, áp suất khí nén, năng lượng điện, polyme nóng và dụng cụ gia nhiệt. Việc nhấn nút dừng thông thường không tạo ra điều kiện an toàn để làm việc trong vùng nguy hiểm. Người sử dụng lao động phải xác định nhiệm vụ nào là phục vụ hoặc bảo trì, xác định tất cả các nguồn năng lượng và áp dụng quy trình kiểm soát năng lượng dành riêng cho máy của cơ sở thông qua nhân viên được đào tạo và có thẩm quyền.
Đối với nơi làm việc ở Hoa Kỳ,OSHA 29 CFR 1910.147giải quyết vấn đề bảo dưỡng và bảo trì trong trường hợp việc cấp điện, khởi động hoặc giải phóng năng lượng dự trữ bất ngờ có thể gây thương tích cho nhân viên. Nó đòi hỏi một chương trình kiểm soát năng lượng, các thủ tục dạng văn bản nếu có, đào tạo và kiểm tra định kỳ.OSHA 29 CFR 1910.212cung cấp yêu cầu chung về bảo vệ máy. Các nhà máy bên ngoài Hoa Kỳ phải tuân theo luật pháp, tiêu chuẩn và thủ tục sử dụng lao động áp dụng tại địa điểm của họ.
Kế hoạch thay đổi cũng phải giải quyết các nhiệm vụ đòi hỏi năng lượng tạm thời để thử nghiệm hoặc định vị. Đó không phải là quyền ứng biến. Người sử dụng lao động có trách nhiệm phải xác định trình tự tuân thủ để dọn dẹp công cụ và con người, chỉ khôi phục năng lượng cần thiết, thực hiện kiểm tra, ngắt điện lại khi được yêu cầu và áp dụng lại các biện pháp kiểm soát trước khi tiếp tục công việc tiếp xúc. Màn chắn sáng, cửa khóa liên động hoặc nút dừng khẩn cấp có thể bảo vệ hoạt động bình thường nhưng không được coi nó một cách ngẫu nhiên như một biện pháp thay thế cho quy trình sử dụng năng lượng nguy hiểm hiện hành.
Bảo vệ thiết bị cẩn thận như con người. được tổ chức bởi Kingglehướng dẫn vận hành máy thổi khuôn tự độngcảnh báo rằng chuyển động của chốt thổi phải được phối hợp với điều kiện mở khuôn và mô tả các chức năng định vị bệ và đầu khuôn. Giao diện chính xác và logic chuyển động an toàn khác nhau tùy theo kiểu máy, tùy chọn và phiên bản phần mềm. Do đó, nhóm thiết lập nên xác định các chuyển động được phép dành riêng cho máy trước khi dừng thay vì phát hiện chúng khi có khuôn treo hoặc dụng cụ lộ ra ngoài.
Chạy một trình tự được kiểm soát trên khuôn, vật liệu và bộ điều khiển
Trình tự tám giai đoạn sau đây được cố ý viết dưới dạng luồng điều khiển chứ không phải một quy trình cơ học phổ quát. Các bước tháo khuôn chi tiết, giá trị dây buộc, phương pháp ống mềm, giới hạn nhiệt độ dụng cụ và chuyển động kiểm tra phải xuất phát từ hướng dẫn thực tế của máy, khuôn và nhà máy. Giá trị của một trình tự chung là nó mang lại cho các hoạt động, dụng cụ, bảo trì, vật liệu và chất lượng các điểm chuyển giao giống nhau.
-
Giải phóng công việc đi.Xác định phần cũ được chấp nhận cuối cùng, lưu bản ghi quy trình cần thiết và đối chiếu nhựa, nhãn và sản phẩm đang xử lý. Bảo quản mẫu đã được phê duyệt nếu kế hoạch kiểm soát của nhà máy yêu cầu mẫu đó.
-
Dừng lại ở điều kiện đã được phê duyệt.Thực hiện theo hướng dẫn tắt máy và nhựa. Hãy tính đến tình trạng nóng và vật liệu còn sót lại trong phễu, máy đùn, đầu hoặc bộ tích lũy thay vì cho rằng việc tạm dừng bình thường là phù hợp để thay đổi nhựa.
-
Cách ly vì công việc tiếp xúc.Nhân viên có thẩm quyền áp dụng các quy trình nâng và năng lượng nguy hiểm của địa điểm. Xác minh sự cô lập và giải quyết năng lượng thủy lực, khí nén, trọng lực và nhiệt được lưu trữ trước khi bất kỳ ai đi vào vùng nguy hiểm đã xác định.
-
Loại bỏ và bảo vệ các thành phần đi.Ngắt kết nối, nâng và bảo quản khuôn cũng như các dụng cụ liên quan theo hướng dẫn được kiểm soát. Che hoặc bảo vệ các kết nối sạch và ghi lại hư hỏng, rò rỉ hoặc hao mòn bất thường thay vì chuyển nó sang lần chạy tiếp theo.
-
Kiểm tra các giao diện chungKiểm tra các bề mặt lắp đặt, tính năng căn chỉnh, kết nối làm mát và không khí, cảm biến, cáp và khu vực được bảo vệ có thể tiếp cận. Sự cố giao diện ẩn có thể xảy ra theo khuôn mẫu mới và trông giống như lỗi công thức.
-
Cài đặt gói đến đã được xác minh.Khớp ID vật lý với gói công việc đã phát hành. Định tuyến các kết nối để tránh các nguy cơ bị kẹp, nhiệt và chuyển động, sau đó hoàn thành việc kiểm tra lắp đặt và kết nối được chỉ định.
-
Khôi phục chức năng bằng ủy quyền.Dọn dẹp nhân sự và dụng cụ, lắp lại bộ phận bảo vệ, tuân theo quy trình cấp lại năng lượng đã được phê duyệt và chứng minh các chuyển động thủ công được phép ở các điều kiện được kiểm soát. Xác nhận rằng mệnh lệnh, phản hồi và chuyển động vật lý đều đồng ý.
-
Giới thiệu vật liệu và đánh giá sản phẩm.Hoàn thành quá trình chuyển đổi màu hoặc nhựa đã được phê duyệt, tải công thức đã phát hành, tạo thành các bộ phận chẩn đoán, sửa từng nguyên nhân đã được chứng minh tại một thời điểm và chỉ phát hành sản xuất sau khi vượt qua khoảng thời gian chấp nhận đã xác định.
Chủ sở hữu giai đoạn nên ký hoặc xác nhận bằng kỹ thuật số mỗi lần chuyển giao. Điều khiển nhỏ đó giúp ngăn chặn các thông báo mơ hồ như “khuôn đã sẵn sàng” khi chưa kết nối bộ làm mát hoặc “công thức đã được tải” khi một thiết bị phụ trợ vẫn giữ SKU trước đó. Nó cũng cho thấy thời gian thực sự bị mất ở đâu: chờ cấp phép, định vị phần cứng, sửa giao diện, xóa màu cũ, ổn định parison hoặc lặp lại kiểm tra chất lượng.
Để biết thêm chi tiết về mối quan hệ công cụ, hãy sử dụng Kinggle'shướng dẫn thiết kế khuôn ép đùn thổi. Để kiểm soát việc quay trở lại từ máy đã ngừng hoạt động trở lại sản xuất, hãy sử dụngdanh sách kiểm tra khởi động máy đúc thổi. Những bài viết đó mở rộng từng giai đoạn riêng lẻ; trang chuyển đổi này sở hữu sự chuyển giao đa chức năng từ công việc được phê duyệt này sang công việc tiếp theo.
Xử lý sự thay đổi nhựa và màu sắc như một quyết định về đường dẫn vật liệu
Việc thay đổi vật liệu đúc thổi chưa hoàn tất khi túi tiếp theo đến phễu. Nhựa hoặc màu thoát ra có thể vẫn còn trong dây chuyền vận chuyển, máy xúc lật, phễu, máy trộn, họng cấp liệu, vít và thùng, bộ chuyển đổi, đầu ép đùn, đường dẫn dòng tích lũy và dụng cụ khuôn. Kế hoạch chuyển tiếp phải xác định khối lượng nào có liên quan và nơi sẽ thu thập vật liệu hỗn hợp hoặc không màu. Nó cũng phải nêu rõ liệu vật liệu chuyển tiếp có thể được thu hồi hay không, phải được cách ly hay phải xử lý theo các quy định về vật liệu của nhà máy.
Làm theo hướng dẫn tắt, khởi động và thanh lọc đã được phê duyệt của nhà cung cấp nhựa cũng như hướng dẫn về máy. Đừng cho rằng vật liệu, nhiệt độ hoặc số lượng thanh lọc phổ biến phù hợp với mọi hệ thống polyme, chất tạo màu và ép đùn. Sự thay đổi từ vật liệu tự nhiên sang vật liệu tối sẽ gây ra vấn đề về tầm nhìn khác từ tối sang tự nhiên. Sự thay đổi giữa các loại polyme giống nhau vẫn có thể làm thay đổi cường độ nóng chảy, độ trương nở, làm mát và trạng thái cân bằng. Sự thay đổi giữa các họ polyme có thể yêu cầu xem xét lại khả năng tương thích và suy thoái cụ thể hơn. Kinggle'sHướng dẫn đúc thổi HDPE và PPgiải thích tại sao bộ phận, quy trình và gói xác nhận phải được xem xét lại thay vì coi tên vật liệu như một sự thay thế đơn giản.
LyondellBasell'shướng dẫn khắc phục sự cố đúc thổixác định sự ô nhiễm bên ngoài và nhựa bị thoái hóa là nguồn gốc của các đường khuôn, vệt, các hạt và lỗ không màu. Nó đặc biệt chỉ ra việc quản lý vật liệu, xay lại bị ô nhiễm, làm sạch kém giữa các loại nhựa và thực hành ngừng hoạt động hoặc khởi động kém là những nguyên nhân có thể góp phần. Đây là các mối quan hệ chẩn đoán, không phải điểm đặt vận hành của Kinggle.
Xây dựng nhận dạng vật liệu tích cực trong quá trình chuyển giao. Ghi lại nhà cung cấp nhựa, cấp độ, lô, masterbatch, tỷ lệ, nguồn nghiền lại và thời gian hỗn hợp mới đi vào hệ thống cấp liệu. Lưu giữ nhãn hoặc hồ sơ mã vạch cùng với các mẫu được giữ lại khi được yêu cầu. Nếu các bộ phận mới đầu tiên xuất hiện các đốm đen, vệt hoặc nhiễm màu thì dấu thời gian và bản ghi đường dẫn vật liệu sẽ giúp phân biệt quá trình chuyển đổi có thể dự đoán được do nhiễm bẩn hoặc xuống cấp. cáchướng dẫn về lỗi đúc thổi đùncung cấp một ma trận triệu chứng-bằng chứng rộng hơn.
Khôi phục công thức mà không cần nhập các giả định của sản phẩm cũ
Công thức đã lưu chỉ hữu ích khi danh tính và phạm vi của nó rõ ràng. Hồ sơ đến phải nêu rõ bản sửa đổi sản phẩm, sự kết hợp giữa khuôn và dụng cụ, loại nhựa, hồ sơ kiểm soát có liên quan, trạng thái phê duyệt và ngày xác minh lần cuối. Quyền truy cập phải phân biệt các công thức sản xuất đã phát hành với các thử nghiệm phát triển. Trước khi tải tệp, người vận hành phải xác nhận rằng trạng thái vật lý của máy khớp với tệp thay vì sử dụng tên công thức làm bằng chứng cho thấy phần cứng đúng.
Phạm vi công thức có thể được phân chia trên các hệ thống. HMI chính có thể chứa các vị trí đóng và mở khuôn, tốc độ chuyển động, độ trễ, thời gian thổi, thời gian làm mát, logic lấy ra và các lựa chọn chức năng. Bộ điều khiển độ dày thành riêng biệt có thể chứa thông tin bắn hoặc chu kỳ, giá trị khe hở khuôn và cấu hình parison. Thiết bị hạ nguồn có thể giữ lại các cài đặt cắt tỉa, kiểm tra rò rỉ hoặc băng tải. được tổ chức bởi KinggleHướng dẫn sử dụng Moog DigiPack IIIgiải thích rằng các tệp chứa được lưu trữ có thể bao gồm cấu hình parison được lập trình và thông tin hiệu chỉnh dụng cụ. Nó cũng nêu rõ rằng việc hiệu chuẩn dụng cụ theo khe hở khuôn chính xác là rất quan trọng khi thay đổi từ thùng chứa này sang thùng chứa khác.
Bằng chứng đó ủng hộ một quy tắc quan trọng: không tách tệp phần mềm ra khỏi công cụ mà nó đã được hiệu chỉnh để vận hành. Hướng dẫn sử dụng bộ điều khiển tương tự cũng lưu ý rằng việc thay đổi khuôn cũng có thể yêu cầu thay đổi công cụ khe hở khuôn. Một tệp tạo ra một thùng chứa được chấp nhận có một khuôn, trục gá và hiệu chuẩn sẽ không tự động hợp lệ sau khi các mục đó thay đổi. Trong trường hợp nhà máy đã phê duyệt cài đặt tổng thể, hãy so sánh bản sửa đổi đã tải với hồ sơ đã phát hành và ghi lại bất kỳ sự khác biệt có chủ ý nào. Không ghi đè lên bản gốc trong khi điều chỉnh các phần đầu tiên.
Sử dụng chế độ thủ công hoặc chế độ cài đặt để chỉ chứng minh các chuyển động được quy trình cụ thể của máy cho phép. Xác minh khe hở khuôn, mối quan hệ giữa chốt thổi hoặc lõi, vị trí đầu khuôn và trục lăn, đường lấy ra, bộ phận bảo vệ và phản hồi trước khi đạp xe tự động. Sách hướng dẫn vận hành của Kinggle mô tả các chức năng thủ công và cảnh báo rằng chuyển động của chốt thổi phải được phối hợp với khuôn mở. Bởi vì các giao diện và chức năng tùy chọn khác nhau nênHướng dẫn cài đặt và cảnh báo HMInên được đọc cùng với hướng dẫn sử dụng máy chính xác thay vì sử dụng để thay thế.
Khi bắt đầu điều chỉnh, hãy thay đổi một biến được kiểm soát vì một lý do đã nêu, ghi lại các giá trị cũ và mới và chờ phản hồi của quá trình trước khi đánh giá nó. Sự phân bố Parison, trọng lượng bộ phận, trạng thái đùn, làm mát và vị trí khuôn tương tác với nhau. cáchướng dẫn lập trình parisongiải thích cách kết nối biên dạng với các vị trí tường đã đo thay vì chỉ làm mịn các điểm chỉ bằng hình thức bên ngoài.
Xác thực các phần đầu tiên trước khi đo lường sự thành công của việc chuyển đổi
Phần đóng đầu tiên chỉ trả lời một câu hỏi: đường thẳng có thể tạo thành một cái gì đó. Nó không chứng minh rằng bộ phận đó đáp ứng các yêu cầu về bản vẽ, chức năng hoặc quy trình. Hãy coi những mảnh đầu tiên như mẫu chẩn đoán. Đánh dấu chúng theo trình tự, thời gian, trạm, khoang hoặc đầu ra khuôn nếu thích hợp. Giữ chúng theo thứ tự đủ lâu để xem liệu quá trình này có đang hội tụ, trôi dạt hay lặp lại một khiếm khuyết cụ thể nào đó hay không.
Bắt đầu với danh tính và tình trạng thô. Xác nhận phần chính xác và bản sửa đổi, nhựa và màu sắc, hình dạng cổ hoặc giao diện, hình thành hoàn chỉnh, lộ trình cắt tỉa và hư hỏng rõ ràng. Sau đó áp dụng kế hoạch được kiểm soát về trọng lượng bộ phận, phân bố thành, các kích thước tới hạn, hình thức bên ngoài và các thử nghiệm chức năng cần thiết. Các thử nghiệm rò rỉ, rơi, áp suất, tải trọng, khả năng kháng hóa chất hoặc độ khít là dành riêng cho từng sản phẩm; chỉ bao gồm những yêu cầu theo bản vẽ, tiêu chuẩn hoặc kế hoạch xác nhận của người mua. Đừng phát minh ra dung sai chung hoặc số lượng mẫu.
Mẫu nghiệm thu phải thể hiện sự sắp xếp sản xuất thực tế. Trên máy hai trạm, lấy mẫu cả hai mặt. Trên thiết lập nhiều đầu hoặc nhiều khoang, hãy bảo toàn danh tính đầu hoặc khoang để giá trị trung bình không thể che giấu một đầu ra bị lỗi. Nếu máy xén hạ lưu hoặc máy kiểm tra rò rỉ là một phần của quy trình bán được bộ phận, thì thiết bị đó cũng phải đủ tiêu chuẩn. Một chai đi qua khuôn nhưng bị hỏng sau khi cắt tỉa không phải là kết quả sản xuất được chấp nhận. cáchướng dẫn kiểm tra nghiệm thu tại nhà máycho thấy bằng chứng về sản phẩm, quy trình và thử nghiệm có thể được gắn kết với nhau như thế nào trước khi vận chuyển; nguyên tắc truy xuất nguồn gốc tương tự được áp dụng trong quá trình chuyển đổi sản xuất.
Các bộ phận bảo vệ, phản hồi, tiện ích, chuyển động thủ công và luồng nguyên liệu đồng ý với thiết lập đã được phê duyệt.
Các mẫu được xác định đã vượt qua các yêu cầu về bản vẽ, hình ảnh, kích thước, tường và chức năng áp dụng.
Khoảng thời gian sản xuất liên tục hoặc theo thời gian được xác định của nhà máy sẽ đi qua tất cả các đầu ra có liên quan.
Chỉ giải phóng đường dây thông qua cơ quan có thẩm quyền được chỉ định của nhà máy. Ghi lại các mẫu được chấp nhận và bản sửa đổi công thức đã tạo ra chúng. Nếu quy trình không thể đạt đến cửa sổ được phê duyệt mà không rời khỏi phạm vi đủ điều kiện, hãy dừng cài đặt leo thang và điều tra công cụ, tiện ích, vật liệu, tình trạng máy hoặc thiết kế quy trình ban đầu. Kinggle'shướng dẫn yêu cầu tiện íchgiúp tách vấn đề cài đặt máy khỏi nguồn cung cấp không khí, nước hoặc điện không ổn định.
Giảm thời gian chuyển đổi bằng cách di chuyển việc chuẩn bị ra ngoài điểm dừng
Cơ hội an toàn nhất thường không phải là thao tác cờ lê nhanh hơn. Nó đang loại bỏ công việc đáng lẽ không nên ở trong cửa sổ đã dừng. Xem lại quá trình chuyển đổi được ghi lại và phân loại mọi độ trễ: chờ khuôn, xác nhận sửa đổi, tìm ống mềm, làm sạch thùng chứa vật liệu, tải tệp xuống, định vị thiết bị kiểm tra, chờ chất lượng hoặc sửa kết nối bị hỏng. Nhiều nhiệm vụ trong số này có thể được hoàn thành hoặc xác minh trước phần cũ được chấp nhận cuối cùng, miễn là việc chuẩn bị không ảnh hưởng đến quá trình sản xuất hoặc bảo vệ.
Tạo một bộ sản phẩm sẵn sàng hoạt động cho mỗi dòng sản phẩm lặp lại. Nó có thể bao gồm các bản đồ kết nối đã được xác minh, ốc vít được bảo vệ, ống có nhãn, giá đỡ cảm biến, tài liệu tham khảo công thức đã được phê duyệt, sơ đồ mẫu và các bộ phận thay đổi tiếp theo. Sử dụng nhận dạng trực quan tồn tại trong môi trường cửa hàng. Bảo quản khuôn và dụng cụ sao cho các điểm nâng và mặt kết nối vẫn có thể tiếp cận và được bảo vệ. Một bộ công cụ sẽ giảm bớt việc tìm kiếm và giải thích; nó không bao giờ khuyến khích việc thay thế khi thiếu một hạng mục được kiểm soát.
Chỉ chuẩn hóa giao diện sau khi xem xét kỹ thuật. Vị trí ống nhất quán, nhận dạng đầu nối, tham chiếu lắp đặt và đặt tên công thức có thể giảm thời gian đưa ra quyết định nhưng chúng phải phù hợp với các yêu cầu về áp suất, nhiệt độ, lưu lượng, chuyển động và an toàn. Nếu tính năng thay đổi nhanh được xem xét, hãy đánh giá toàn bộ hệ thống, bao gồm khóa tích cực, phản hồi, rò rỉ, bảo trì, chống lỗi và đánh giá rủi ro của địa điểm. Đừng biến một dự án tốc độ thành một sửa đổi phần cứng không có giấy tờ.
Sử dụng bản ghi chuyển đổi để chọn từng cải tiến một. Nếu quá trình làm sạch màu chiếm ưu thế, hãy điều tra việc định tuyến vật liệu và chiến lược thanh lọc đã được phê duyệt. Nếu sự liên kết chiếm ưu thế, hãy kiểm tra việc bảo quản, định vị các đặc điểm và tình trạng khuôn. Nếu việc điều chỉnh phần đầu tiên chiếm ưu thế, hãy kiểm tra việc quản lý công thức, hiệu chỉnh công cụ và bằng chứng quy trình. Nếu chất lượng chờ đợi chiếm ưu thế, hãy đo lường hiệu chỉnh trước giai đoạn và xác định ai có thể giải phóng công việc. Mục tiêu là khoảng thời gian sản xuất được chấp nhận đầu tiên có thể lặp lại, không phải là thay đổi khô lập kỷ lục, sau đó là phế liệu.
Công việc bảo trì cũng cần được lên kế hoạch rõ ràng. Việc chuyển đổi có thể mang lại khả năng tiếp cận để kiểm tra, nhưng việc kết hợp các nhiệm vụ sẽ thay đổi phạm vi, con người và nhu cầu kiểm soát năng lượng. Sử dụngdanh sách kiểm tra bảo trì phòng ngừađể quyết định những gì thuộc về một sự can thiệp có kế hoạch. Giữ các phát hiện bảo trì tách biệt với những thay đổi trong thiết lập sản phẩm để vẫn có thể nhìn thấy các sự cố thiết bị tái diễn.
Xây dựng bản ghi chuyển đổi giúp lần chạy tiếp theo dễ dàng hơn
Một bản ghi hữu ích phải đủ ngắn để hoàn thành và đủ cụ thể để tái tạo lại hoạt động. Bắt đầu với thông tin nhận dạng: ngày và giờ, máy móc, các bản sửa đổi sản phẩm gửi đi và đến, ID khuôn mẫu và dụng cụ, cấp và lô vật liệu, sửa đổi công thức, thành viên nhóm và thẩm quyền phát hành. Thêm bốn điểm thời gian được xác định trước đó, cộng với số lượng hoặc trọng lượng của vật liệu thanh lọc, sản phẩm bị loại bỏ khi thiết lập và sản phẩm được giữ lại. Nếu nhà máy không thể đo lường một cánh đồng một cách đáng tin cậy, hãy dán nhãn nó là không có sẵn thay vì ước tính nó.
Ghi lại các ngoại lệ bằng ngôn ngữ có thể quan sát được. “Làm mát trở lại từ mạch khuôn B cho thấy không có dòng chảy” hữu ích hơn “vấn đề về nước”. "Đã tải tệp công thức 14; trình kiểm tra xuôi dòng vẫn còn trên SKU X" xác định lỗi chuyển giao. Chụp ảnh tình trạng hao mòn, rò rỉ, đầu nối bị hỏng hoặc các lỗi bộ phận có thể lặp lại bằng điểm đánh dấu nhận dạng liên quan. Liên kết công việc khắc phục với hệ thống bảo trì hoặc sự không phù hợp thay vì chôn vùi nó trong nhận xét của người vận hành.
| Khối ghi | Các trường hữu ích tối thiểu | Hỏi nó trả lời lần sau |
|---|---|---|
| Danh tính công việc | Sửa đổi máy móc, sản phẩm, khuôn mẫu, dụng cụ, vật liệu và công thức | Gói vật lý và gói kỹ thuật số có khớp nhau không? |
| Thời gian | Phần cũ được chấp nhận lần cuối, phần mới được hình thành đầu tiên, phần được chấp nhận đầu tiên, bản phát hành cửa sổ ổn định | Khoảng thời gian dừng lại trở thành thời gian đủ tiêu chuẩn ở đâu? |
| Sự mất mát | Lọc số lượng, thiết lập từ chối, sản phẩm và lao động được giữ lại theo vai trò | Có phải điểm dừng ngắn hơn chỉ đơn giản là chuyển lỗ đi nơi khác? |
| Mã trễ | Chờ đợi, tìm kiếm, sửa chữa, dọn dẹp, điều chỉnh, kiểm tra hoặc ủy quyền | Sự chuẩn bị hoặc vấn đề hệ thống nào cần được cải thiện? |
| Chấp nhận | ID mẫu, phép đo, kiểm tra, phê duyệt và sửa đổi công thức cuối cùng | Bằng chứng nào chứng minh đường dây đã được phát hành? |
| Ngoại lệ | Vấn đề được quan sát, chủ sở hữu, ngăn chặn và hành động liên kết | Điều gì phải được sửa chữa trước khi công việc tương tự trở lại? |
Xem xét các thay đổi lặp đi lặp lại theo dòng sản phẩm thay vì dựa vào một hoạt động tốt nhất. Tìm kiếm mức trung bình và mức chênh lệch của từng giai đoạn tính thời gian, các trường hợp ngoại lệ định kỳ và các chế độ phế liệu lặp đi lặp lại. Một sự kiện diễn ra nhanh bất thường có thể đã bỏ qua việc kiểm tra, được hưởng lợi từ các điều kiện lý tưởng hoặc đã sử dụng một định nghĩa chấp nhận khác. Mục đích của dữ liệu là để cải thiện tiêu chuẩn và sự chuẩn bị chứ không phải để gây áp lực buộc các nhà khai thác phải bỏ qua các biện pháp bảo vệ.

Đóng hồ sơ với đường cơ sở đã được phê duyệt hiện tại và hành động tiếp theo. Nếu thay đổi tạo ra thiết lập tốt hơn, hãy gửi các giá trị đã sửa đổi thông qua quy trình phê duyệt của nhà máy trước khi cập nhật bản gốc. Nếu nó bộc lộ vấn đề về thiết kế, hãy giữ nguyên khu vực ngăn chặn tạm thời cho đến khi bộ phận kỹ thuật đóng nó lại. Kỷ luật này biến mỗi lần thay đổi máy đúc thổi thành bằng chứng có thể sử dụng được thay vì một sự kiện thay đổi riêng lẻ khác.
Các câu hỏi thường gặp về thay đổi khuôn thổi
Những gì được bao gồm trong việc chuyển đổi máy đúc thổi?
Một sự thay đổi hoàn chỉnh có thể bao gồm khuôn, khuôn và trục gá, chốt thổi, lõi hoặc hạt dao, nhựa, masterbatch, quy tắc nghiền lại, công thức HMI, biên dạng độ dày thành, lấy ra, xén, kiểm tra rò rỉ, dẫn hướng băng tải, nhãn và đóng gói. Phạm vi chính xác phụ thuộc vào sự khác biệt giữa các gói sản phẩm gửi đi và gửi đến. Xác định những khác biệt đó trước khi dừng. Nếu chỉ có khuôn được liệt kê, nhóm có thể khởi động lại với tuyến nguyên liệu cũ, tệp điều khiển hoặc cài đặt xuôi dòng.
Khi nào thời gian chuyển đổi nên bắt đầu và dừng lại?
Một định nghĩa thực tế bắt đầu ở phần được chấp nhận cuối cùng từ công việc gửi đi và kết thúc ở cửa sổ sản xuất được chấp nhận đầu tiên cho công việc đến. Đồng thời ghi lại thời gian trung gian cho phần hình thành đầu tiên và phần được chấp nhận đầu tiên. Nhà máy phải xác định khoảng thời gian sản xuất, chẳng hạn như số lượng bộ phận liên tiếp được chỉ định hoặc mẫu dựa trên thời gian trên tất cả các trạm, khoang hoặc đầu có liên quan. Việc sử dụng cùng một định nghĩa sẽ làm cho những so sánh trong tương lai trở nên có ý nghĩa.
Làm thế nào nhà máy có thể giảm thời gian thay khuôn đúc thổi một cách an toàn?
Di chuyển việc xác định, dàn dựng, làm sạch, xác minh công thức, chuẩn bị thước đo và lập kế hoạch chất lượng ngoài khoảng thời gian đã dừng để các hoạt động này có thể được thực hiện mà không ảnh hưởng đến sản xuất. Dán nhãn giao diện, bảo vệ bộ lưu trữ, chuẩn bị các bộ công cụ dành riêng cho công việc và chỉ định chủ sở hữu cho mỗi lần chuyển giao. Phân tích thời gian chờ và chỉnh sửa riêng biệt với công việc khuôn vật lý. Không giảm thời gian bằng cách bỏ qua các tấm chắn, bỏ qua các biện pháp kiểm soát năng lượng nguy hiểm, sử dụng thiết bị nâng không được xếp hạng hoặc chấp nhận các bộ phận trước khi vượt qua quá trình kiểm tra bắt buộc.
Việc tải công thức đã lưu có hoàn tất quá trình thiết lập không?
Không. Công thức đã lưu phải phù hợp với khuôn đã lắp đặt, dụng cụ khuôn, chốt thổi, vật liệu và bản sửa đổi sản phẩm. Một số cài đặt cũng có thể nằm trong bộ điều khiển parison riêng biệt hoặc máy xuôi dòng. Xác nhận bộ tệp hoàn chỉnh, chứng minh các chuyển động thủ công được phép và so sánh hoạt động thực tế của máy với đường cơ sở đã được phát hành. Hướng dẫn sử dụng DigiPack III của Moog liên kết các tệp chứa được lưu trữ với thông tin hiệu chỉnh công cụ parison-profile và die-gap, đó là lý do tại sao nhận dạng phần cứng và nhận dạng tệp phải luôn được kết nối.
Tại sao các đốm đen hoặc vệt màu xuất hiện sau khi thay đổi vật liệu?
Các nguyên nhân có thể bao gồm vật liệu cũ còn sót lại trong quá trình xử lý hoặc nấu chảy, nhựa bị ô nhiễm hoặc nghiền lại, nhựa bị thoái hóa thoát ra từ khu vực ứ đọng, trộn màu không đồng đều, lỗi bộ gia nhiệt hoặc tắt máy và thanh lọc không phù hợp. Bảo quản nhựa và bản ghi chuyển tiếp trước khi thay đổi cài đặt. Thực hiện theo quy trình của nhà cung cấp nhựa và máy móc đã được phê duyệt, kiểm tra lộ trình nguyên liệu và phân loại xem lỗi là ngẫu nhiên hay cố định xung quanh nhà tù. Đừng cho rằng một phương pháp thanh lọc phổ quát là an toàn cho mọi loại nhựa và đầu.
Thông tin nào cần được gửi tới Kinggle về một sự thay đổi khó khăn?
Gửi nhận dạng máy và bộ điều khiển, bản vẽ sản phẩm đầu ra và đầu vào, ID khuôn và dụng cụ, cấp và lô nhựa, thông tin chi tiết về hạt nhựa và mài lại, sửa đổi công thức, lịch sử cảnh báo, chỉ số tiện ích, dòng thời gian chuyển đổi, ảnh mẫu được đánh dấu và dữ liệu lỗi đo được. Chỉ bao gồm video khi có thể quay video mà không đi vào khu vực nguy hiểm. Bằng chứng cụ thể cho phép cuộc thảo luận tách biệt vấn đề về đường dẫn vật liệu, dụng cụ, điều khiển, tiện ích hoặc thiết kế bộ phận hiệu quả hơn.
Lập kế hoạch máy xung quanh gói sản phẩm
Đối với khuôn mới, vật liệu mới hoặc vấn đề chuyển đổi lặp lại, hãy gửi bản vẽ bộ phận thực tế, nhựa, kiểm tra mục tiêu, chi tiết khuôn và dụng cụ, thông tin máy hiện tại và hồ sơ chuyển đổi quan sát được. Kinggle có thể thảo luận về các yêu cầu về máy móc, dụng cụ, điều khiển và sản xuất từ cùng một bộ bằng chứng.
Gửi thông tin dự án của bạnNguồn được kiểm tra và phương pháp chứng minh
Các trang Kinggle của bên thứ nhất và các hướng dẫn sử dụng do Kinggle lưu trữ đã được sử dụng cho các câu lệnh về giao diện máy, đầu vào dự án và phạm vi đào tạo. Hướng dẫn sử dụng của nhà sản xuất bộ điều khiển đã được sử dụng cho các mối quan hệ hiệu chuẩn tệp và công cụ được lưu trữ. Hướng dẫn chính thức dành cho nhà sản xuất nhựa đã được sử dụng để mô tả các con đường gây ô nhiễm và phân hủy vật liệu. Các quy định của OSHA chỉ được sử dụng để mô tả ranh giới an toàn của Hoa Kỳ. Không có nguồn nào dưới đây được trình bày dưới dạng công thức phổ quát.
- Hướng dẫn vận hành máy thổi khuôn tự động do Kinggle lưu trữ, truy cập ngày 8 tháng 9 năm 2026.
- Hướng dẫn sử dụng bộ điều khiển độ dày tường Parison Moog DigiPack III, MRJ06301, do Kinggle chủ trì, truy cập ngày 8 tháng 9 năm 2026.
- Quy trình bán hàng của KinggleVàDịch vụ hậu mãi, truy cập ngày 8 tháng 9 năm 2026.
- LyondellBasell, Cách giải quyết vấn đề đúc thổi, truy cập ngày 8 tháng 9 năm 2026.
- OSHA 29 CFR 1910.147, Kiểm soát năng lượng nguy hiểm, truy cập ngày 8 tháng 9 năm 2026.
- OSHA 29 CFR 1910.212, Yêu cầu chung cho tất cả các máy, truy cập ngày 8 tháng 9 năm 2026.